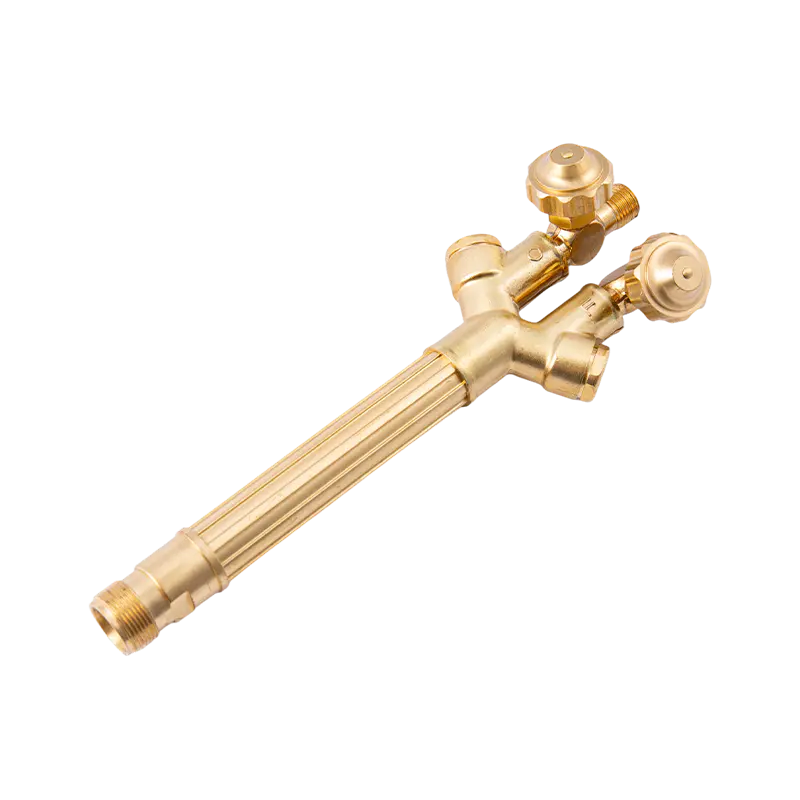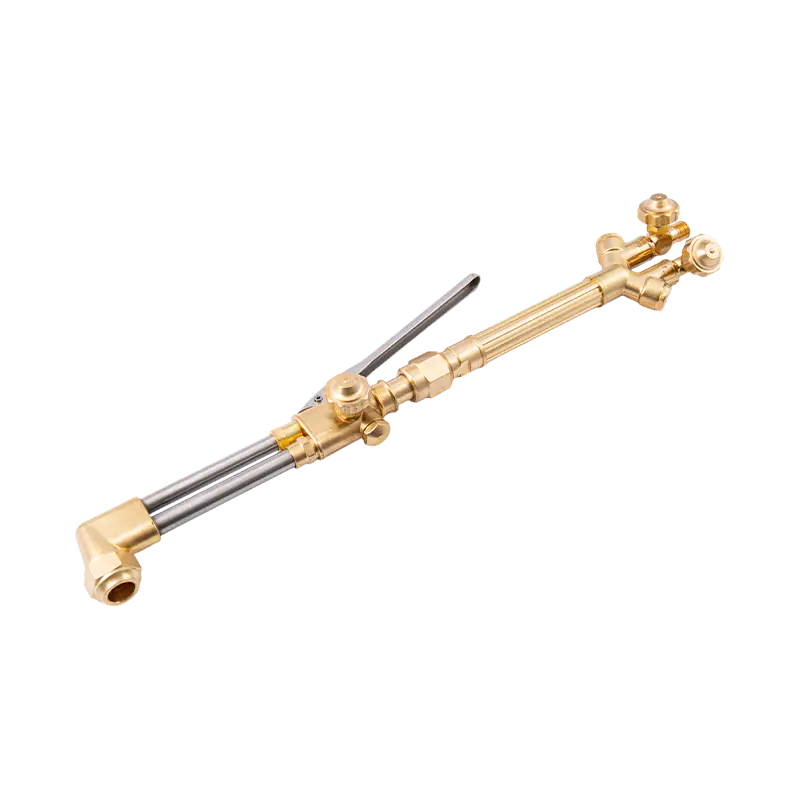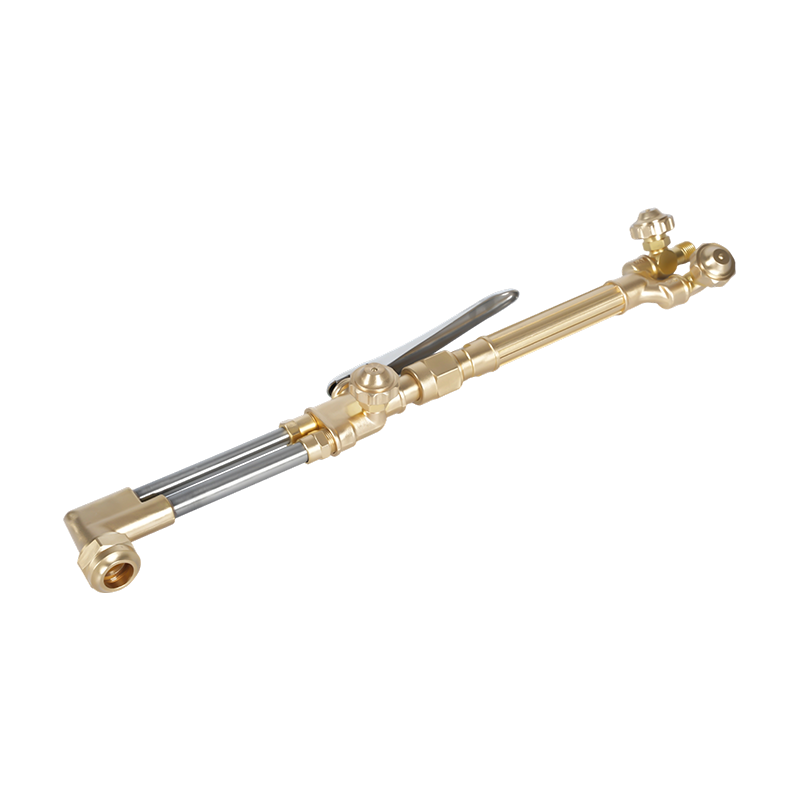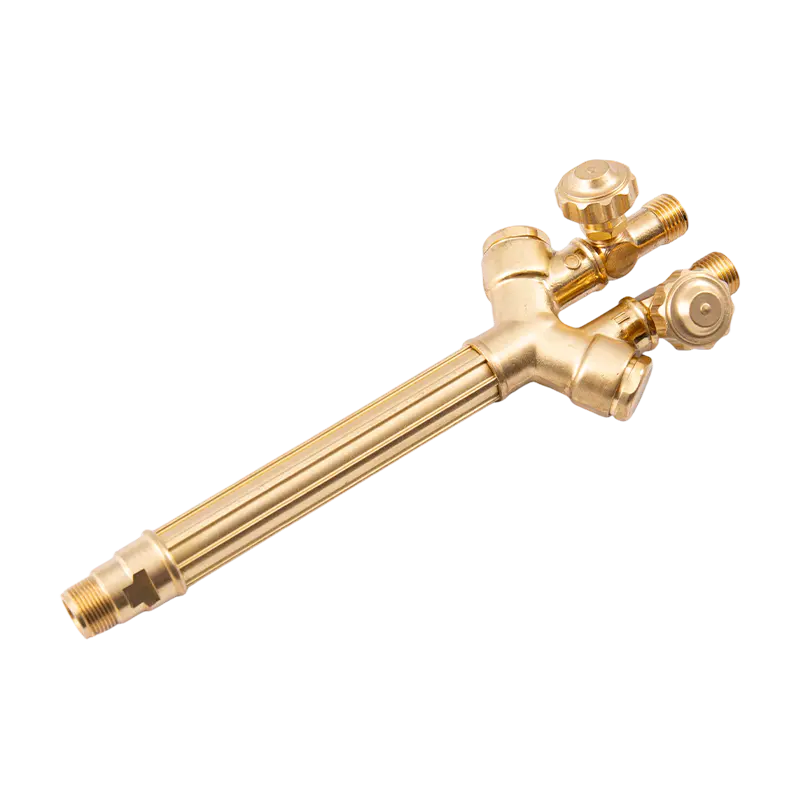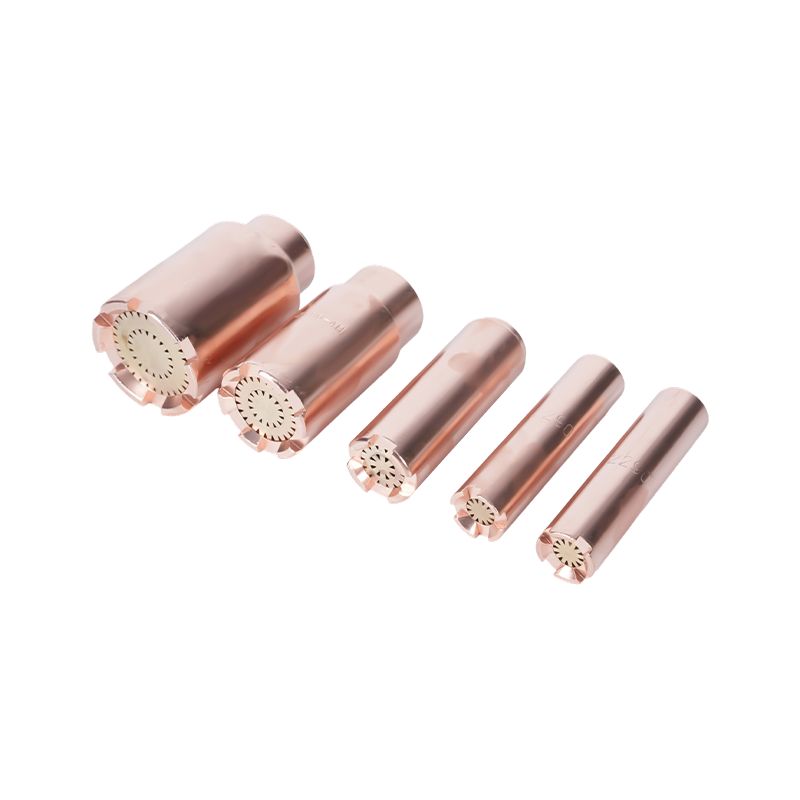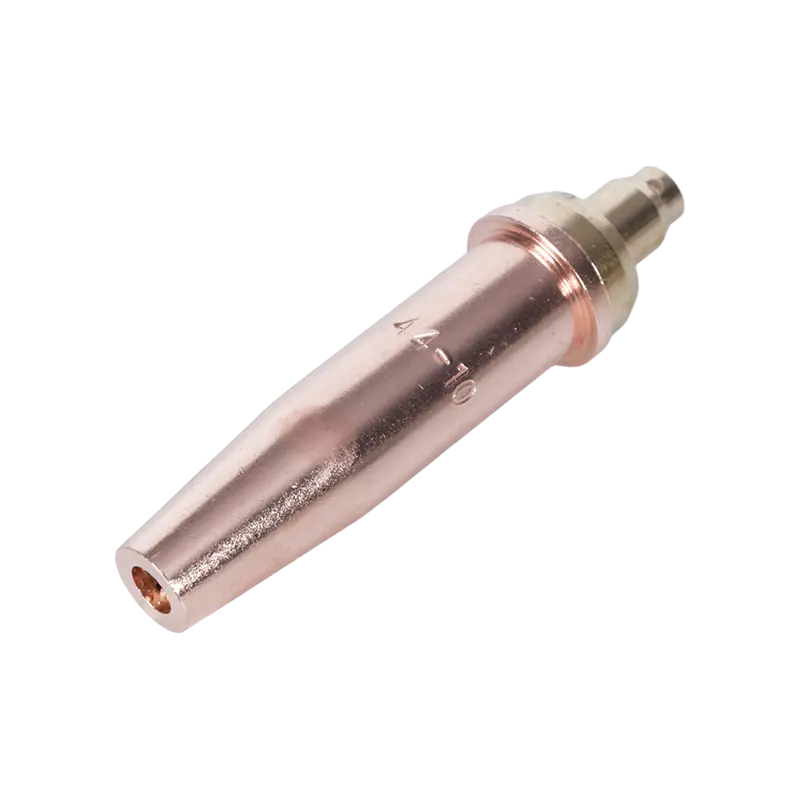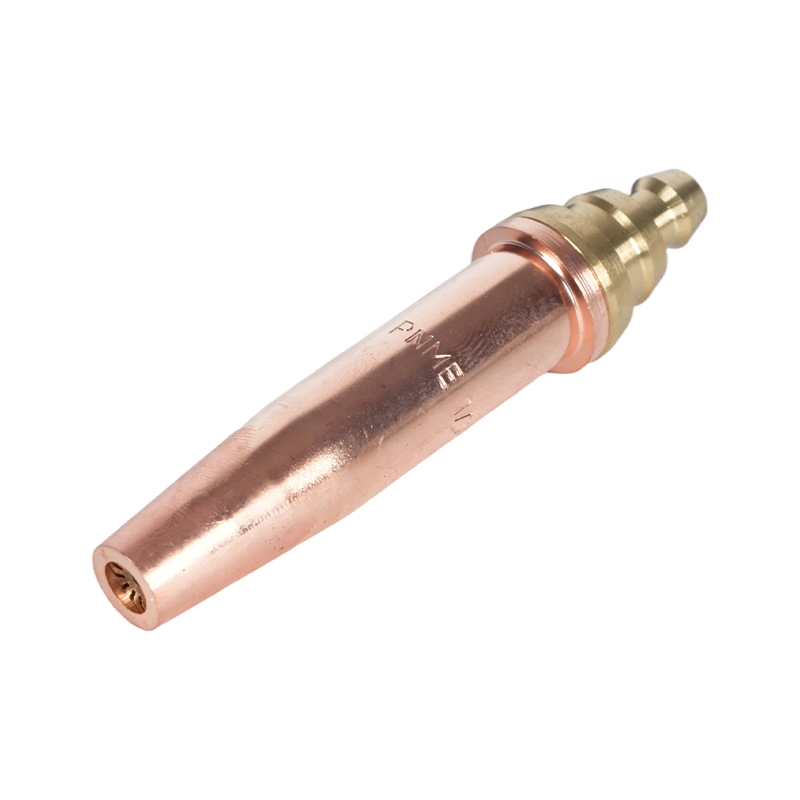
Tento článek se zaměřuje konkrétně na řezání špiček hořáku a trysky řezacího hořáku používá se při kyslíko-palivovém řezání kovů. Zahrnuje typy tipů, jak vybrat správnou trysku pro práci, správné nastavení a vedení tlaku, údržbu a čištění, řešení běžných problémů s řezáním a bezpečnostní aspekty. Tyto informace jsou praktické a určené pro svářeče, zpracovatele a techniky údržby, kteří potřebují praktické kroky a referenční tabulky pro každodenní úkoly řezání.
Typy špiček a trysek řezacího hořáku
Špičky a trysky řezných hořáků jsou navrženy pro specifické úkoly. Pochopení typu vám pomůže přizpůsobit hrot tloušťce materiálu a požadované kvalitě řezu. Níže jsou uvedeny hlavní kategorie s funkčními rozdíly a tam, kde je každá vhodná.
Ruční (ruční) řezací hroty
Hroty rukou jsou běžné pro mobilní práci a malé obchody. Mají jeden řezací kyslíkový otvor a uspořádání předehřívacího paprsku. Velikosti se liší podle tloušťky, kterou budou čistě řezat; menší hroty se používají pro tenké plechy a velké hroty pro těžké plechy. Hroty rukou se snadno opravují (vyměňte vložku trysky) a používají se s tělem ručního hořáku.
Trysky pro strojní a linkové řezání
Strojní trysky jsou určeny pro portálové systémy, CNC kyslíko-palivové řezací stoly nebo automatizované nosiče. Často jsou robustnější, nabízejí vyměnitelné otvory a mohou obsahovat specializované směšovací komory pro zlepšení konzistence předehřívání při vyšších rychlostech pojezdu. Strojní trysky často vyžadují přesnější kontrolu tlaku a kázeň čištění.
Tipy pro tažení a drážkování
Vlečné hroty jsou tvarovány pro nepřetržitý nebo blízký kontakt s obrobkem (používá se pro dlouhé rovné řezy nebo drážkování). Drážkovací hroty a trysky mají širší, často vícenásobné trysky pro odstraňování kovu spíše než pro vytváření tenkých a přesných řezů – užitečné pro přípravu svarových spojů nebo odstraňování defektů.
Jak vybrat správný tip: Velikost, otvor a tvar
Výběr hrotu vyžaduje přizpůsobení velikosti otvoru trysky, konfigurace paprsku a geometrie hrotu tloušťce plechu, jakosti oceli a metodě řezání (ruka vs. stroj). Níže jsou uvedena nejdůležitější kritéria výběru a jak je aplikovat.
Velikost hrotu vs tloušťka desky
Výrobci hodnotí hroty podle jmenovité řezné kapacity. Použijte konzervativní přístup: zvolte špičku o velikosti mírně nad tloušťkou desky pro efektivní řez a snížení otřepů. Pro opakující se práci si ponechte malý rozsah velikostí hrotů, abyste pokryli typické úlohy, spíše než plynulé výměny hrotů.
| Typická velikost hrotu | Doporučená tloušťka uhlíkové oceli | Typický tlak řezného kyslíku (psi) |
| Tip 0 (velmi malý) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Tip 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Tip 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Tip 6 a vyšší (velký) | 25–100 mm (1"–4" ) | 50–90 psi |
Tyto hodnoty jsou typické rozsahy – přesné průměry trysek, tlak řezného kyslíku a doporučené rychlosti posuvu pro váš konkrétní model hrotu a jakost oceli najdete v tabulce hrotů výrobce.
Pokyny k materiálu a povlaku
Většina kyslíko-palivového řezání se provádí na měkké oceli. Nerezové a vysoce legované oceli vyžadují různé přístupy (např. řezání plazmou nebo speciální techniky), protože neoxidují stejným způsobem. Hroty jsou obvykle z mosazi nebo slitiny mědi; Pokud očekáváte silné opotřebení nebo časté znečištění, zvolte trysku s vyměnitelným otvorem.
Správné nastavení: Tlaky, předehřívání a rychlost jízdy
Správné tlaky plynu, nastavení trysky předehřívání a rychlost pojezdu jsou stejně důležité jako konstrukce špičky. Níže jsou uvedeny praktické kroky nastavení a rozsahy parametrů běžně používané pro kyslíko-palivové řezání uhlíkové oceli.
Nastavení krok za krokem
- Zkontrolujte špičku a trysku, zda na nich nejsou nečistoty, rýhovaná sedla nebo poškozený otvor.
- Nastavte tlak předehřívání paliva (acetylen/propan) podle doporučení výrobce hořáku.
- Při řezání tenkého kovu otevřete trysky předehřevu a nastavte vnitřní kužely plamene na neutrální nebo mírně nauhličující plamen.
- Nastavte tlak řezacího kyslíku na hodnotu doporučenou výrobcem pro velikost hrotu a tloušťku desky.
- Proveďte zkušební řez na šrotu, abyste ověřili čisté propíchnutí, správnou rychlost pojezdu a přijatelnou tvorbu strusky.
Typické navádění tlaku a rychlosti
Rychlosti pojezdu závisí na velikosti hrotu a tloušťce desky; špička optimalizovaná pro danou tloušťku umožní vyšší rychlost pojezdu a užší zářez s menším množstvím otřepů. Vždy používejte jako výchozí bod tabulky rychlosti pojezdu od výrobce trysek a upravte je pro konkrétní hořák a stav oceli.
Údržba: Čištění, oprava hrotu a životnost
Pravidelná údržba udržuje výkon trysky předvídatelný. Běžná údržba zahrnuje čištění otvorů předehřívání, odstraňování strusky z oblasti otvoru a výměnu opotřebovaných otvorů nebo vložek hrotů. Dodržujte plán: denně kontrolujte hroty na vysoce namáhaných linkách a očistěte je po každém rýhování nebo dlouhých jízdách.
Metody čištění a nástroje
- Používejte doporučené hrotové výstružníky a předehřívací tryskové kartáče – nikdy nepoužívejte drátěné hřebíky, které mohou zvětšit nebo deformovat otvory.
- Silně znečištěné hroty krátce namočte do rozpouštědla určeného pro řezací zařízení, aby se rozpustil tuk a struska (postupujte podle pokynů výrobce).
- Vyměňte vložky hrotu, když otvor vykazuje erozi (nerovný průměr) nebo je sedlo rýhované – výkon se zhoršuje dříve, než se objeví viditelné velké poškození.
Očekávaná životnost
Životnost se liší podle řezu materiálu, materiálu hrotu a úrovně znečištění. Dobře udržovaný hrot používaný na čisté měkké oceli může při přerušovaném používání vydržet mnoho měsíců; produkční prostředí může vyžadovat výměnu každých několik týdnů. Sledujte hodiny používání a mějte po ruce náhradní vložky, abyste se vyhnuli prostojům.
Odstraňování běžných problémů s tryskou a tryskou
Když jsou řezy špatné, diagnostika, zda je hrot/tryska vadná, šetří čas. Následující dvojice problémů a řešení jsou v dílnách běžné.
- Problém: Nadměrná tvorba strusky a pomalé řezání. Oprava: Mírně snižte rychlost pojezdu, ověřte tlak řezacího kyslíku, zkontrolujte otvor, zda není částečně ucpaný nebo eroze, a zkontrolujte, zda není tupý předehřívací plamen.
- Problém: Těžko započaté propíchnutí nebo nekonzistentní propíchnutí. Oprava: Zvyšte předehřev, abyste zajistili odstranění povrchové oxidace; ověřte, zda velikost hrotu odpovídá tloušťce desky; zkontrolujte, zda není poškozený otvor nebo vnitřní směšovací komora ucpaná.
- Problém: Nepravidelný plamen nebo flashbacky. Oprava: Okamžitě zastavte, zkontrolujte zpětné ventily a pojistky zpětného vzplanutí a vyměňte poškozené hadice nebo armatury. Špičku nepoužívejte, dokud systém neprojde testy těsnosti a zpětného toku.
- Problém: Velmi široký zářez nebo nadměrné roztavení kovu. Oprava: Hrot může být pro danou práci příliš velký nebo může být poškozen otvor – přepněte na menší hrot a podle potřeby snižte tlak řezného kyslíku a rychlost posuvu.
Bezpečnost a osvědčené postupy při práci s řezacími tryskami
Bezpečná práce kolem kyslíko-palivových systémů je nesmlouvavá. Správná manipulace s hroty a výběr vybavení snižují riziko zpětného vzplanutí a chrání personál a majetek.
- Vždy používejte pojistky zpětného vzplanutí a zpětné ventily u regulátorů a hořáků; vyměňte je při prvních známkách poškození.
- Používejte vhodné OOP: kožené rukavice, ochranu očí se správným odstínem filtru pro řezání, ochranu sluchu v hlučném prostředí a ohnivzdorný oděv.
- Skladujte lahve ve vzpřímené poloze a řetězy; zajistěte hořáky a hadice, aby nedošlo k náhodnému poškození ventilu. Vypněte ventily láhve, když se nepoužívá, a před uskladněním odvzdušněte potrubí.
Tipy pro nákup a kompatibilitu
Ne všechny hroty jsou mezi výrobci vzájemně kompatibilní – usazení sedla, stoupání závitu a geometrie otvoru se liší. Při nákupu náhradních koncovek nebo trysek zvažte tyto body.
OEM vs Aftermarket
OEM hroty odpovídají tolerancím originálního vybavení a často obsahují přesné rozměry otvoru a náhradní vložky. Kvalitní tipy pro trh s náhradními díly mohou být nákladově efektivní, ale ověřte si vhodné a materiálové specifikace. Pro produkčně kritické aplikace upřednostňujte díly OEM nebo kvalifikované díly třetích stran s dokumentovanými tolerancemi.
Co si nechat na skladě
- Výběr 2–3 nejpoužívanějších velikostí špiček pro váš pracovní postup.
- Náhradní vložky/otvory hrotů, vložky s předehřívací tryskou a nástroje na čištění hrotů (výstružníky, kartáče).
- Alespoň jeden náhradní lapač zpětného vzplanutí a náhradní regulátor pro každou plynovou službu.
Vedení protokolu špička řezacího hořáku výkon (hodiny/pracovní doby) a označování náhradních špiček s jejich jmenovitou tloušťkou řezu urychluje přípravu zakázky a snižuje zmetkovitost v důsledku neshodných špiček.
Shrnutí: Praktický kontrolní seznam před každým řezem
- Ověřte správnou velikost hrotu pro tloušťku desky.
- Zkontrolujte a vyčistěte špičku a předehřejte trysky; vyměňte opotřebované vložky.
- Nastavte předehřívací a řezací tlak kyslíku podle tabulky hrotů; proveďte zkušební řez a upravte rychlost pojezdu.
- Zkontrolujte, zda jsou bezpečnostní zařízení (pojistky zpětného šlehnutí, zpětné ventily) na svém místě a funkční.
Použití těchto praktických kroků výběru, nastavení a údržby prodlouží životnost hrotu, zlepší kvalitu řezu a zkrátí prostoje. Přesné rozměry trysek, tlakové tabulky a doporučení rychlosti jízdy vždy najdete v technickém listu výrobce trysky pro konkrétní model koncovky, který používáte.