Jak fungují špičky acetylenového řezacího hořáku
Špička acetylenového řezacího hořáku je koncovou součástí systému kyslíko-palivového řezání – bod, ve kterém se chemie plynů, tlakové inženýrství a metalurgická reakce sbíhají a vytvářejí řez. Pochopení toho, jak řezný hrot funguje mechanicky, je základem pro výběr správného hrotu, nastavení správných tlaků a diagnostiku problémů při zhoršení kvality řezu.
Proces řezání probíhá ve dvou odlišných fázích, obě jsou řízeny geometrií hrotu. Za prvé, předehřívat plameny — přiváděný přes prstenec menších otvorů obklopujících centrální vývrt — zvedne základní kov na teplotu vzplanutí přibližně 1 800 °F (982 °C). Acetylen je preferovaným palivem pro tento stupeň, protože jeho spalování s kyslíkem vytváří plamen o teplotě přibližně 5 720 °F (3 160 °C), přičemž většina jeho tepla je soustředěna ve vnitřním kuželu plamene. Tato koncentrace vnitřního kužele umožňuje rychlé a přesné předehřívání s minimální zónou ovlivněnou teplem na okolním kovu – výhoda, kterou alternativní paliva, jako je propan a propylen, nemohou plně replikovat.
Jakmile ocel dosáhne teploty podpalu a zbarví se třešňově do červena, operátor otevře páku řezacího kyslíku. Středovým otvorem hrotu se uvolňuje vysokotlaký proud čistého kyslíku (čistota 99,5 % nebo vyšší). Tento kyslíkový paprsek neroztaví ocel – způsobí exotermickou oxidační reakci, která spálí železo přímo a přemění ho na strusku oxidu železa, která je současně vypuzována z řezu rychlostí proudu plynu. Výsledkem je termochemický řez spíše než tepelná tavenina, což je důvod, proč kyslíko-acetylen může řezat ocelový plech o tloušťce několika palců, kterému se žádný plazmový nebo laserový proces v měřítku ekonomicky nevyrovná.
Dvě kritická omezení specifická pro acetylen určují, jak se musí používat řezné hroty: pracovní tlak acetylenu nesmí nikdy překročit 15 PSI (1 bar) nad touto prahovou hodnotou se plyn stává chemicky nestabilním a citlivým na nárazy. Acetylen navíc nesmí být z láhve odebírán rychlostí převyšující jednu sedminu celkové kapacity láhve za hodinu – rychlejší odebírání vtahuje kapalný aceton do hadic a hořáku, poškozuje zařízení a vytváří nebezpečné plameny.
Jednodílné vs. dvoudílné řezací hroty
Špičky acetylenových řezacích hořáků se vyrábějí ve dvou konstrukčních formátech a rozdíl mezi nimi není pouze kosmetický – určuje kompatibilitu s plyny, geometrii plamene, tepelný výkon a typ řezné práce, pro kterou je každá špička navržena.
Jednodílné acetylenové řezací hroty
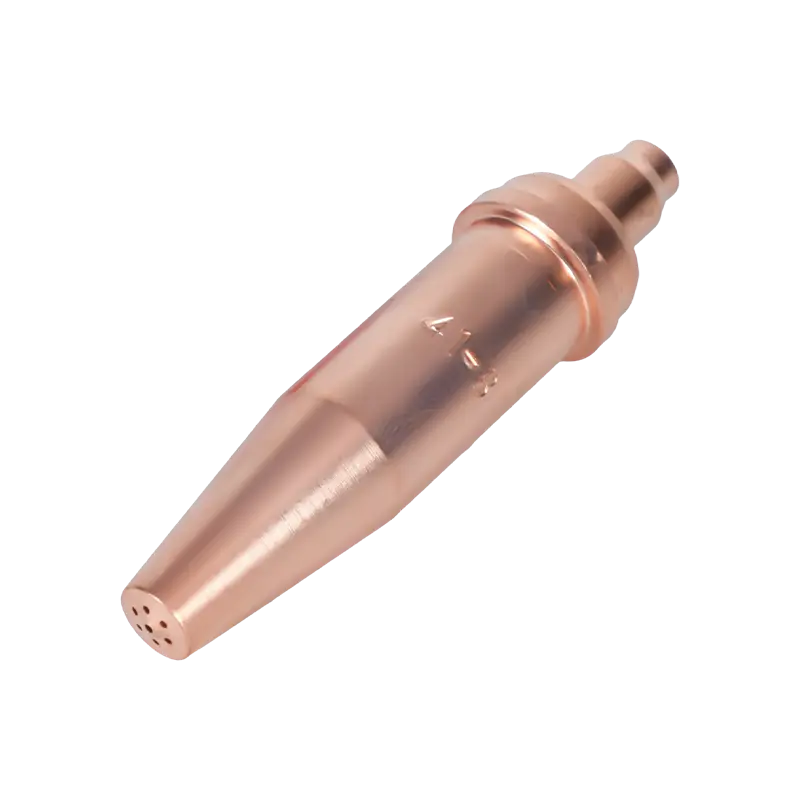
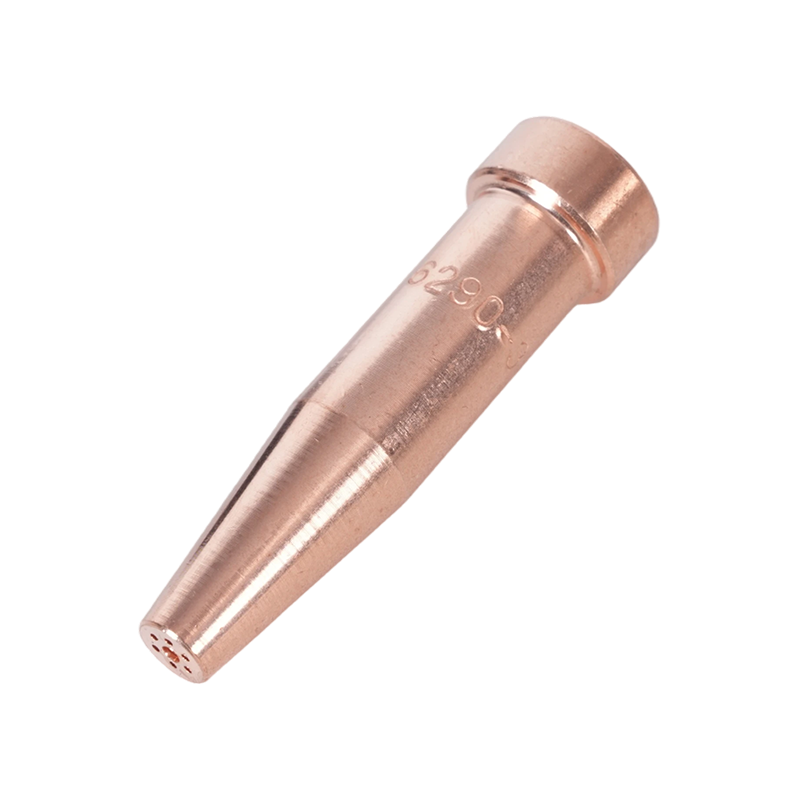
Jednodílné hroty jsou obrobeny z masivního bloku měděné slitiny – nejčastěji telurové mědi, vybrané pro svou kombinaci vysoké tepelné vodivosti, obrobitelnosti a odolnosti vůči extrémnímu teplu generovanému na čele hrotu. Špička se vyrábí vrtáním a přesným pěchováním přes kalibrované dráty, aby se vytvořily přesné předehřívací otvory a centrální řezací kyslíkový otvor s přesně řízeným průměrem. Výsledkem je jediný integrovaný komponent bez spojů mezi průchody plynu. Jednodílné hroty jsou určené výhradně pro acetylen a jsou standardním formátem pro ruční řezání v oblasti výroby, stavebnictví, automobilového průmyslu a konstrukční oceli. Obvykle mají čtyři nebo šest předehřívacích otvorů uspořádaných soustředně kolem centrálního otvoru.

Dvoudílné řezací hroty
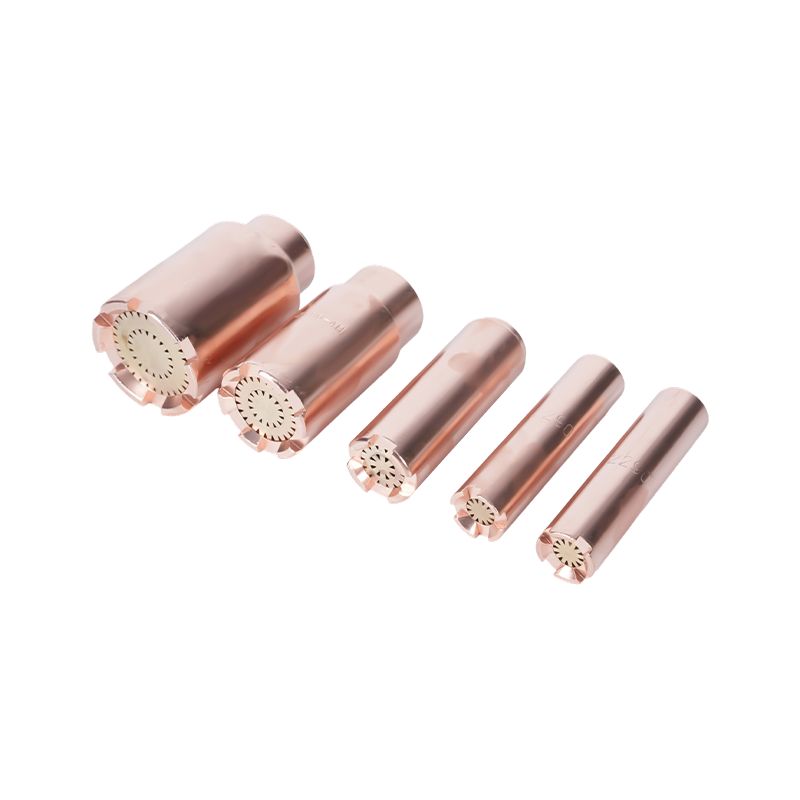
Dvoudílné hroty se skládají z měděného vnějšího pláště a mosazného vnitřního členu. Tato konstrukce vytváří drážky předehřívajícího plamene mezi dvěma komponentami spíše než vrtané průchody skrz jeden kus. Dvoudílné špičky jsou navrženy pro použití s alternativními palivovými plyny – propylenem, propanem, zemním plynem a MAPP – kde delší doba předehřívání a odlišná geometrie plamene těchto plynů vyžaduje širší a více distribuovaný vzor předehřívání. Dvoudílné hroty jsou nezaměnitelné s acetylenovými sestavami : charakteristiky plamene a požadavky na tlak plynu se zásadně liší a použití nesprávného typu hrotu ohrožuje kvalitu řezu i bezpečnost.
| Charakteristický | Jednodílný tip | Dvoudílný tip |
|---|---|---|
| Stavební materiál | Pevná slitina mědi (telurium měď) | Měděný vnější plášť mosazný vnitřní člen |
| Kompatibilní palivový plyn | Pouze acetylen | Propan, propylen, MAPP, zemní plyn |
| Konstrukce předehřívacího otvoru | vyvrtané otvory (4 nebo 6) | Drážky mezi pláštěm a vnitřním členem |
| Koncentrace plamene | Vysoká — zaměření vnitřního kužele | Širší – distribuovaný vzor předehřívání |
| Typická aplikace | Ruční řezání, precizní práce, tenký-střední plech | Výroba řezání, silný plech, ohřev |
Vysvětlení číslování hrotu a velikosti otvoru
Jedním z nejtrvalejších zdrojů zmatků při výběru řezné špičky je systém číslování. Na rozdíl od spojovacích prvků nebo vrtáků se čísla špiček řezného hořáku neřídí univerzálním standardem – různí výrobci přidělují různá čísla hrotům se shodnými průměry ústí . Špička velikosti #2 od jednoho výrobce může mít stejný řezný kyslíkový otvor jako velikost #3 od jiného výrobce. Tato nekonzistence není na závadu; odráží historické konvence specifické pro značku, které byly zavedeny nezávisle v celém odvětví.
Technicky správný přístup k výběru tipu je specifikovat podle průměr otvoru pro řezání kyslíku , vyjádřené jako velikost indexu vrtáku, spíše než samotným číslem hrotu. Středový otvor – jediný otvor, kterým je přiváděn vysokotlaký řezací kyslík – je rozměr, který určuje objem kyslíku, který dosáhne řezu, a tedy maximální tloušťku oceli, kterou může hrot čistě řezat. Průměry předehřívacích otvorů jsou sekundární specifikace, které ovlivňují rychlost předehřívání a jsou navrženy výrobcem tak, aby odpovídaly centrálnímu otvoru.
Počet hrotů se obecně zvyšuje s velikostí otvoru: menší čísla (000, 00, 0, 1) odpovídají menším otvorům vhodným pro tenký materiál, zatímco větší čísla (4, 5, 6 a více) odpovídají větším otvorům pro řezání těžkých plechů. Náš sortiment špičky řezacího hořáku se vyrábí s přesností tolerancí otvorů s kováním, s publikovanými velikostmi indexu vrtáků pro každý model, což umožňuje přímé ověření rozměrů nezávisle na konvenci číslování použité na vašem stávajícím zařízení.
Tabulka pro výběr řezné špičky pro acetylen
Následující tabulka uvádí standardní výběr hrotu a parametry tlaku pro řezání acetylenem na měkké oceli v dobrém stavu. Všechny tlaky jsou měřeny na regulátoru pomocí 25stopé hadice. U hadic, které jsou výrazně kratší nebo delší než 25 stop, upravte podle toho pracovní tlak, abyste udrželi správný výstupní tlak na špičce.
| Tloušťka kovu | Typická velikost hrotu | Tlak O₂ (PSI) | Tlak C₂H₂ (PSI) | Předehřejte otvory |
|---|---|---|---|---|
| Až 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Pro všechny položky v této tabulce platí bez výjimky dvě provozní pravidla. za prvé, nikdy nepoužívejte hrot dimenzovaný na silnější materiál, než ve skutečnosti řežete – nadměrně velký hrot dodává více kyslíku, než dokáže předehřívací plamen správně spotřebovat, což způsobuje přehřátí, poškození hrotu, zpětné pálení a roztřepené řezy. Za druhé, nikdy nepřekračujte pracovní tlak acetylenu 15 PSI bez ohledu na velikost hrotu nebo tloušťku desky; pokud specifický řez vyžaduje větší průtok kyslíku, než může správně dimenzovaný hrot poskytnout při bezpečném tlaku acetylenu, řešením je přejít na větší nastavení kyslíkové láhve nebo potrubí, nezvyšovat tlak acetylenu.
Řezací hroty s přímým a divergentním otvorem
Kromě jednodílného a dvoudílného rozlišení jsou acetylenové řezné hroty dále rozlišeny geometrií centrálního řezného kyslíkového vývrtu. Tato specifikace je zásadní pro operátory, kteří pracují s ručním i strojním řezacím zařízením.
Tipy s přímým vývrtem
Přímé vrtání udržuje konzistentní válcový průměr od průchodu plynu k výstupu hrotu. Hroty s přímým vývrtem pracují při řezném tlaku kyslíku 40 až 60 PSI a jsou standardním provedením pro ruční řezání. Válcový proud plynu, který produkují, je stabilní při mírných rychlostech, což umožňuje obsluze přiměřenou kontrolu nad linií řezu, vyhazováním strusky a pokrytím předehříváním během ručního pohybu hořáku.
Divergentní vrtací hroty
Divergentní vývrt – nazývaný také rozšířený nebo zúžený výstup – se mírně rozšiřuje na výstupu hrotu, což umožňuje proudění řezného kyslíku expandovat a zrychlovat, když vystupuje. Tato geometrie je navržena pro aplikace strojního obrábění a pracuje při 70 až 100 PSI tlak řezacího kyslíku . Divergující proud kyslíku s vyšší rychlostí umožňuje řezné rychlosti přibližně o 25 % vyšší než u špiček s rovným otvorem s ekvivalentní velikostí otvoru, při zachování přijatelné kvality řezu na plechu z měkké oceli v tloušťkách, kde je strojní řezání ekonomicky oprávněné. Pro ruční řezání se nedoporučují hroty s odlišným otvorem: vyšší tlaky a snížená zpětná vazba operátora ze zrychleného proudu výrazně ztěžují přesné ruční ovládání.
Údržba, čištění a bezpečnost hrotu
Stav řezného hrotu přímo určuje kvalitu řezu a provozní bezpečnost. Špička s částečně zablokovanými předehřívacími otvory, deformovaný středový vývrt nebo znečištěná dosedací plocha bude produkovat nepravidelný plamen, nestabilní proud řezného kyslíku a zvýšené riziko zpětného vzplanutí nebo zpětného vzplanutí. Údržba špičky není volitelná – je to rutinní provozní požadavek.
Postup čištění
V otvorech špiček se během běžného používání hromadí rozstřik, struska a oxidační usazeniny. Tyto usazeniny omezují proudění plynu a deformují vzor plamene. Čištění musí být provedeno s čističe špiček speciálně navržené pro průměr použitého otvoru —nikdy hřebíky, dráty, vrtáky nebo improvizovanými nástroji. Čističe špiček jsou válcové pilníky, jejichž velikost odpovídá standardnímu průměru otvoru; při správném použití odstraňují usazeniny bez zvětšení nebo deformace otvoru. Zvětšení předehřívacího nebo řezacího otvoru dokonce o několik tisícin palce změní charakteristiky proudění plynu natolik, aby ovlivnilo rovnováhu plamene a kvalitu řezu, a deformovaný otvor nelze opravit – hrot musí být vyměněn. Všechny otvory jednotlivě vyčistěte lehkým pilovacím pohybem a poté před opětovnou instalací profoukněte špičku nízkotlakým stlačeným vzduchem, abyste odstranili veškeré nečistoty.
Kontrola obličeje sezení
Dosedací plocha hrotu – obrobený povrch, který se shoduje s hlavou hořáku – musí být rovná, hladká a bez otřepů. Poškozená dosedací plocha umožňuje plynu obejít těsnění mezi špičkou a hořákem, čímž vzniká netěsnost, která vytváří nepravidelný plamen a představuje riziko zpětného vzplanutí. Po každém odstranění špičky zkontrolujte dosedací plochu. Světlé povrchové stopy lze vyleštit jemným brusným papírem na rovném povrchu; jakýkoli hrot vykazující hluboké rýhy, praskliny nebo výrazné nerovnosti povrchu by měl být okamžitě vyměněn.
Backfire a Flashback Prevence
Zpětný požár – kdy plamen skočí zpět do hrotu a znovu se vznítí na čele hrotu – je nejčastěji způsoben provozem při tlacích nižších než minimální pro velikost hrotu, přidržením hrotu příliš blízko k pracovnímu povrchu nebo částečně ucpanými otvory omezujícími proudění plynu. Pokud dojde ke zpětnému hoření, zavřete nejprve acetylenový ventil, poté kyslíkový ventil, nechte špičku vychladnout, zkontrolujte a vyčistěte otvory a před opětovným zapálením ověřte nastavení tlaku. Zpětný vzplanutí – kde plamen putuje do hadic a regulátorů – je závažnější událost vyžadující lapače zpětného vzplanutí instalované na palivovém i kyslíkovém potrubí na těle hořáku nebo na výstupech regulátoru. Zachycovače zpětného šlehnutí jsou povinné pro acetylenové systémy ve většině jurisdikcí a důrazně se doporučují bez ohledu na místní požadavky.
Výběr správného tipu pro vaše nastavení
Správný výběr špičky acetylenového řezacího hořáku vyžaduje provedení čtyř po sobě jdoucích rozhodnutí. Jejich použití v pořadí eliminuje většinu chyb při výběru dříve, než k nim dojde.
- Krok 1 — Ověřte kompatibilitu palivového plynu. Ověřte, že vaše nastavení používá acetylen, nikoli propan, propylen nebo MAPP. Na acetylenových systémech by se měly používat pouze jednodílné špičky vyrobené speciálně pro acetylen. Použití dvoudílné koncovky na alternativní palivo na acetylenovém hořáku vytváří nesprávnou geometrii plamene a nepředvídatelné chování plynu.
- Krok 2 — Určete maximální tloušťku kovu. Vyberte hrot určený pro řezání nejtlustší části, se kterou se při práci setkáte, nikoli průměrnou tloušťku. Řezání sekce o 10 % silnější, než je jmenovitá kapacita hrotu, vede k neúplnému nebo roztřepenému řezu; používání špičky poddimenzované pro nejtlustší část a snaha kompenzovat vyšší tlaková rizika zpětného vzplanutí a poškození špičky.
- Krok 3 — Vyberte typ vrtání podle aplikace. Ruční řezání vyžaduje špičky s přímým otvorem při 40–60 PSI řezacího kyslíku. Strojní nebo automatizované řezací operace těží z divergentních vrtaných hrotů při 70–100 PSI pro 25% výhodu rychlosti, kterou poskytují při rovných řezech v plechu.
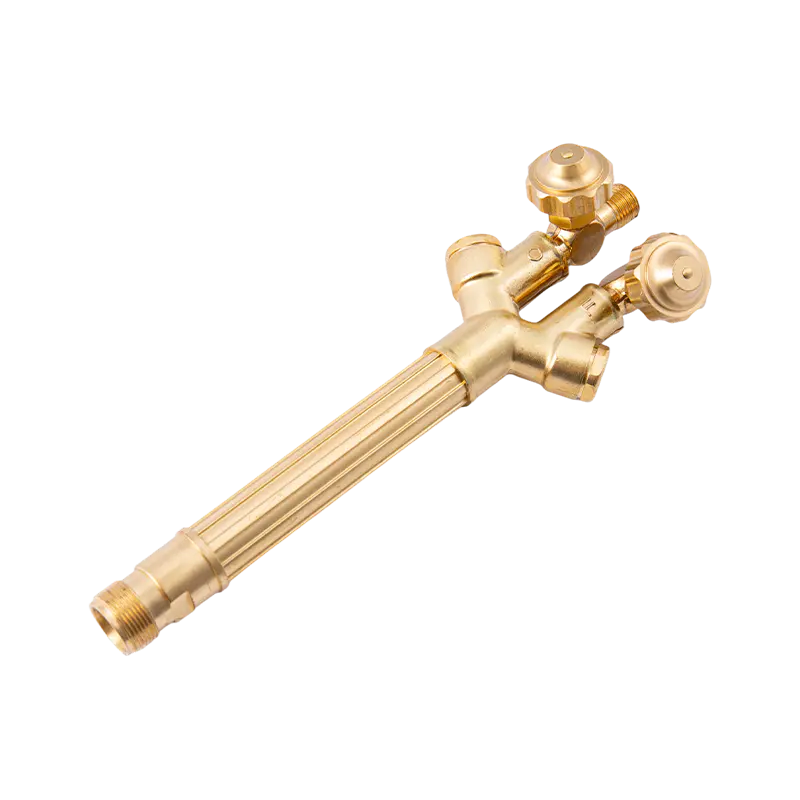
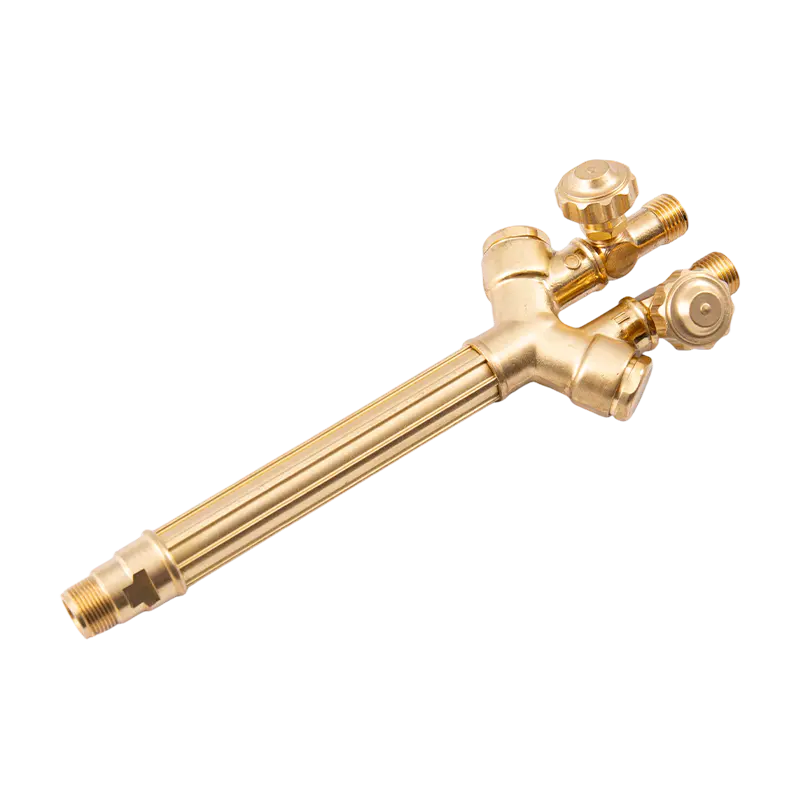
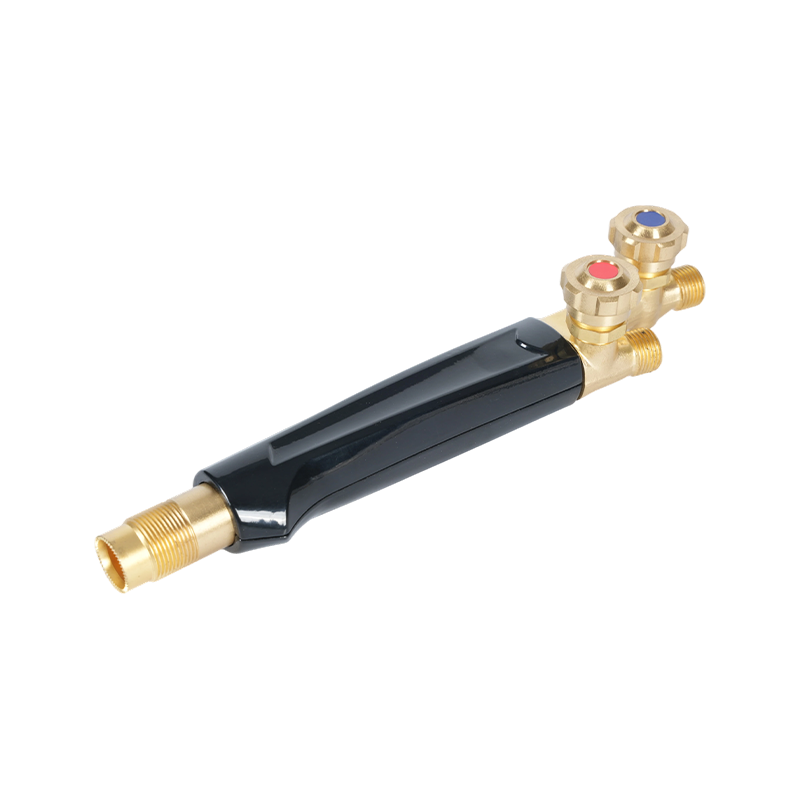
- Krok 4 — Ověřte kompatibilitu rukojeti hořáku a hlavy. Řezací hroty musí správně přiléhat k hlavě hořáku, na kterou jsou namontovány. Závit hrotu, geometrie sedla a závit hlavy se musí shodovat. naše rukojeti řezacích hořáků jsou vyráběny se standardizovanými specifikacemi závitu hrotu a usazení; jejich spárování s odpovídajícími hroty ze stejného systému eliminuje úniky a nestabilitu plamene, které jsou důsledkem smíchání nekompatibilních komponent od různých výrobců.
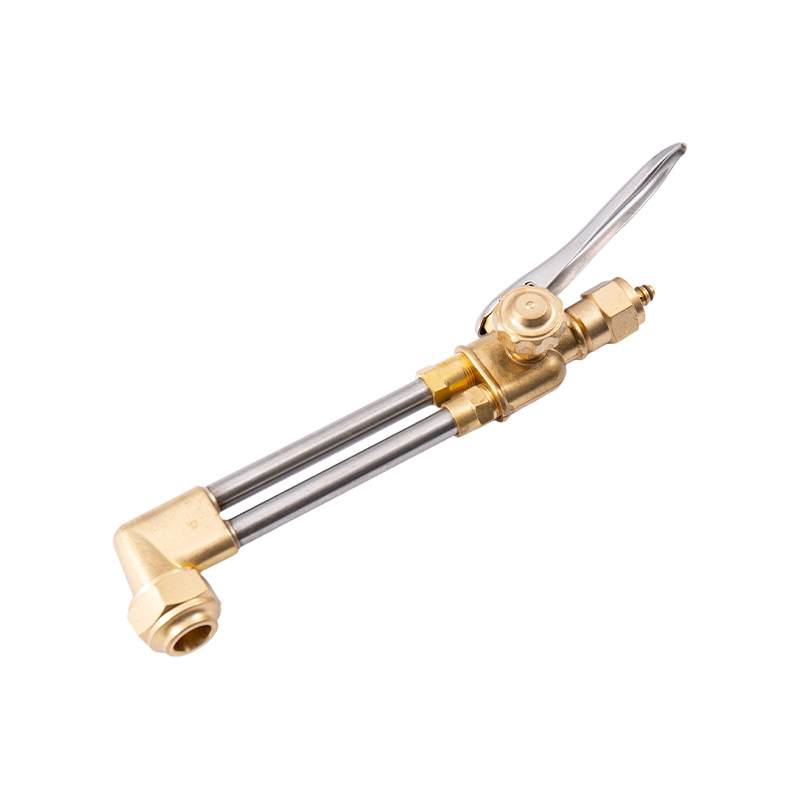
Pro operátory, kteří vybavují novou stanici nebo vyměňují celé kyslíko-palivové nastavení, kompletní systémový přístup – rukojeť hořáku, řezací nástavec, regulátory, hadice a přizpůsobené hroty zakoupené společně – eliminuje nejistotu kompatibility hned na začátku. naše sady řezacích hořáků jsou sestaveny jako přizpůsobené systémy s dokumentovanou kompatibilitou hrotů, tlakovými specifikacemi a komponenty s hodnocením acetylenu, což poskytuje spolehlivý výchozí bod pro dílenské i polní řezací aplikace.