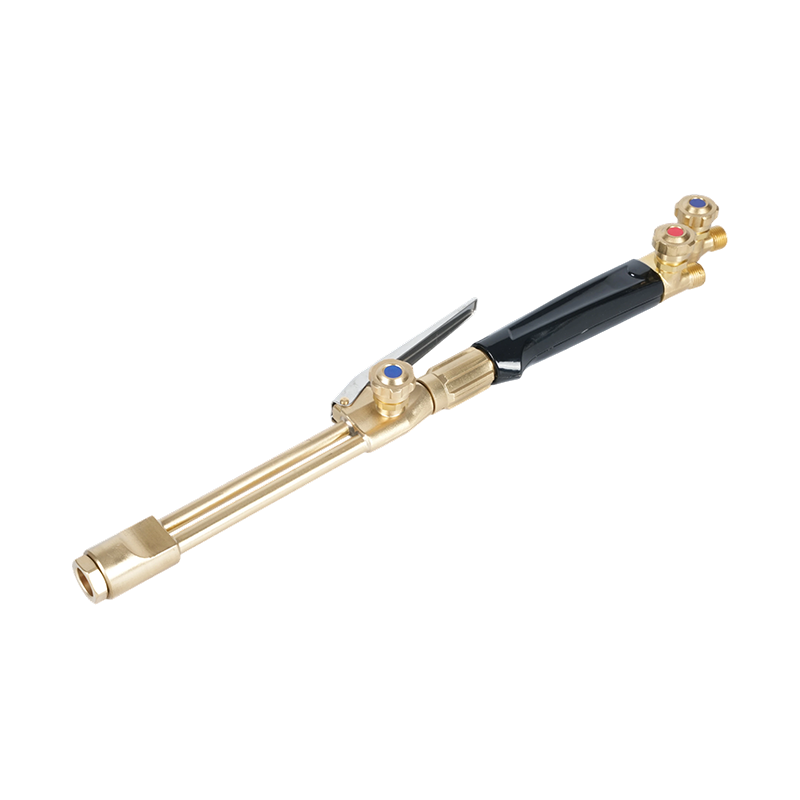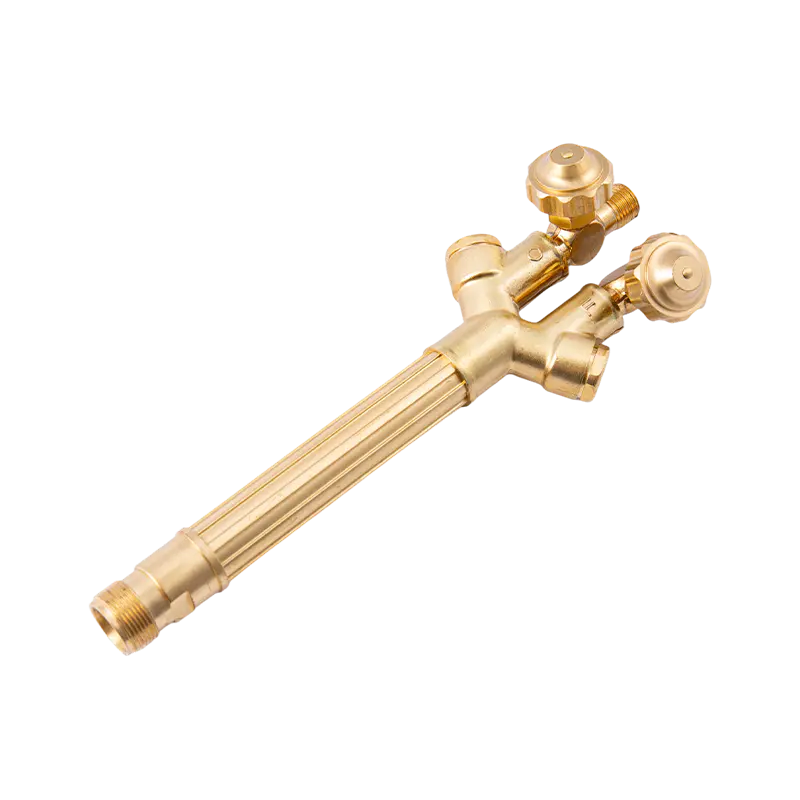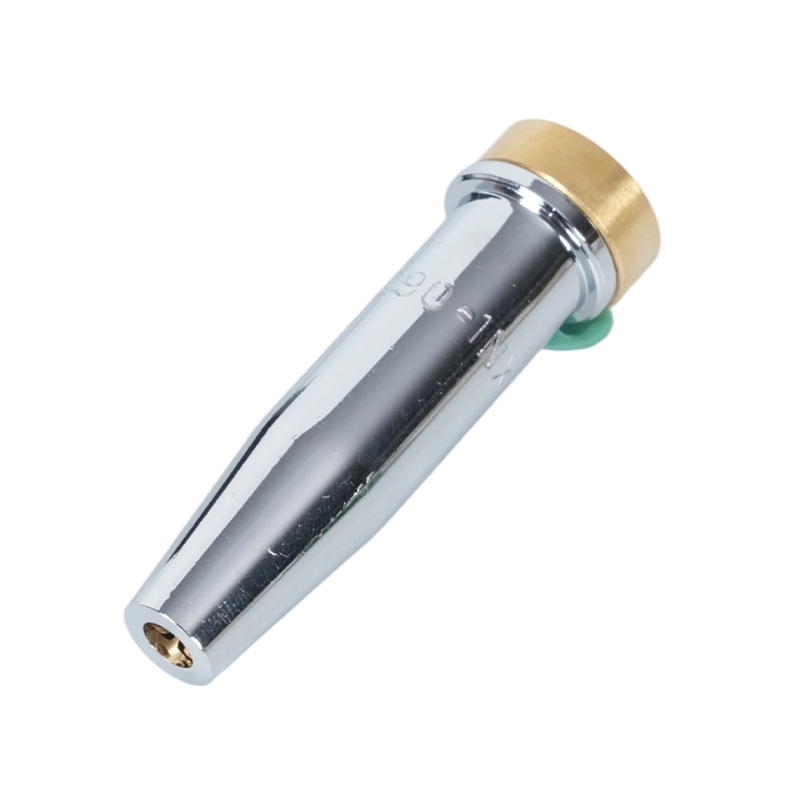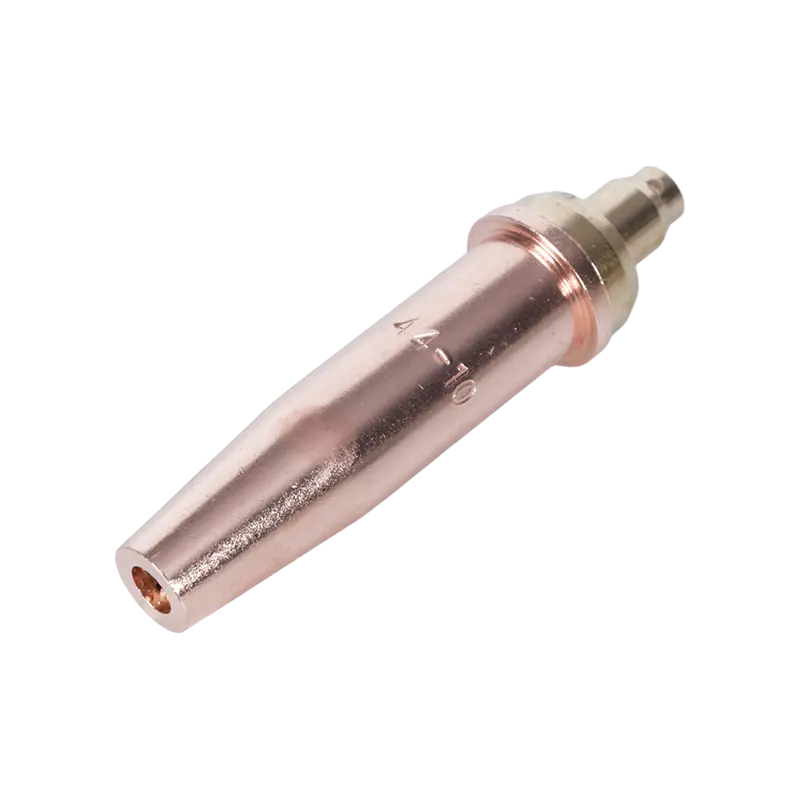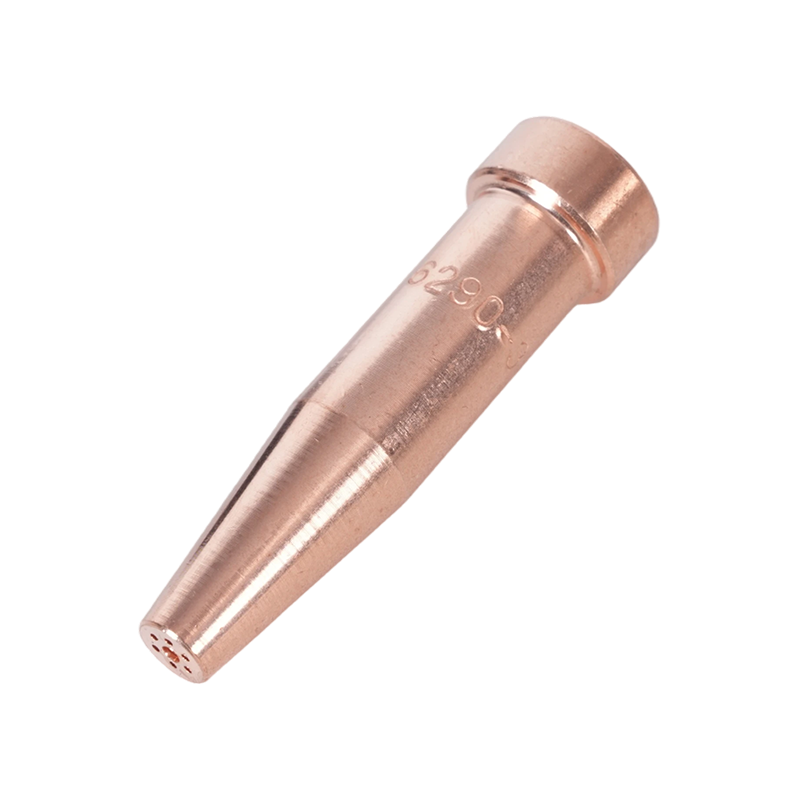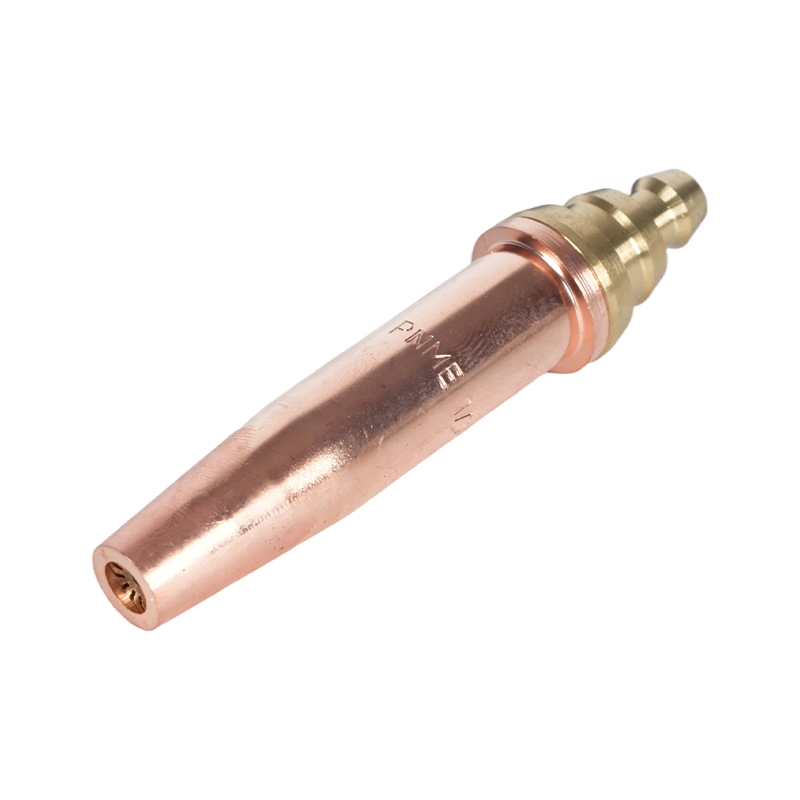
Řezná špička je nejdůležitější součástí každého kyslíko-palivového systému. Regulátory řídí tlak, hadice dodávají plyn a tělo hořáku poskytuje rukojeť – ale hrot určuje, zda je řez čistý nebo roztřepený, rychlý nebo pomalý, bezpečný nebo náchylný ke zpětnému hoření. Správný výběr hrotu a jeho správná obsluha odděluje konzistentní, produktivní řez od plýtvání plynem a přepracování. Tato příručka pokrývá vše od principů návrhu hrotu až po praktické techniky v terénu a diagnostiku defektů.
Co vlastně dělají tipy na řezání kyslíkem
Kyslíkovo-palivová řezací špička má dvě odlišné funkce, které se dějí současně. Vnější prstenec malých otvorů – předehřívací otvory – přivádějí směs topného plynu a kyslíku k vytvoření předehřívacího plamene. Tento plamen ohřívá základní kov na teplotu vznícení: zhruba 1600–1800 °F (870–980 °C) pro měkkou ocel. Centrální vývrt slouží zcela jinému účelu: dodává vysokotlaký paprsek čistý řezný kyslík který chemicky oxiduje předehřátou ocel a vyfukuje výsledný roztavený oxid železa (strusku) z řezu.
Toto rozlišení má praktický význam. Předehřívací plamen neřeže – upravuje kov. Proud řezného kyslíku provádí skutečné oddělování prostřednictvím chemické reakce, nikoli hrubého tepelného tavení. Jakýkoli faktor, který zhoršuje proud řezného kyslíku – nízký tlak, znečištěný otvor, nesprávná distanční vzdálenost – přímo ovlivňuje kvalitu řezu, bez ohledu na to, jak dobře vypadá předehřívací plamen.
Hroty jsou vyráběny v jednodílném (masivní měď) nebo dvoudílném provedení (mosazný vnitřní s měděným vnějším). Dvoudílné hroty jsou běžnější ve výrobním prostředí, protože vnitřní díl lze vyměnit nezávisle, když se předehřívací otvory opotřebují, aniž by došlo k vyřazení vnějšího těla. Jednodílné hroty jsou jednodušší a často preferované pro ruční řezání, kde je frekvence výměny nižší.
Výběr správného tipu: Velikost, typ vrtání a palivový plyn
Výběr hrotu řídí tři proměnné: tloušťka materiálu, konstrukce řezného kyslíkového vývrtu a použitý palivový plyn. Výběr pouze na základě tloušťky – bez ohledu na typ otvoru a kompatibilitu s palivem – je nejčastějším zdrojem špatné kvality řezu na poli.
Velikost hrotu a tloušťka materiálu
Velikost hrotu určuje průměr centrálního řezného kyslíkového otvoru a velikost předehřívacích otvorů. Správná velikost hrotu je vždy přizpůsobena tloušťce materiálu , nikoli na preferované nastavení tlaku nebo řezné rychlosti. Použití příliš velkého hrotu na tenké desce způsobí nadměrný přívod tepla, deformaci a široké, roztřepené zářezy. Použití poddimenzovaného hrotu na tlustém plechu způsobuje neúplnou oxidaci, silnou adhezi strusky a nemožnost dokončit řez do hloubky.
| Tloušťka materiálu | Typická velikost hrotu | Tlak kyslíku (PSI) | Rychlost řezání (IPM) |
|---|---|---|---|
| 1/8 palce (3 mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 palce (6 mm) | 0/1 | 25–35 | 16–22 |
| 1/2 palce (13 mm) | 1/2 | 35–45 | 12–18 |
| 1 palec (25 mm) | 2/3 | 40–55 | 10–14 |
| 2 palce (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 palce (100 mm) | 4/5 | 55–80 | 4–7 |
Válcový vývrt vs. divergentní vývrt
Řezací kyslíkové otvory se dodávají ve dvou vnitřních geometriích, z nichž každá je optimalizována pro jiný rozsah tloušťky. Hroty válcového otvoru udržují konstantní průměr po celé délce otvoru a fungují nejlépe při tlaku kolem 40 PSI. Jsou standardní volbou pro ruční řezání a strojní řezání materiálu až do tloušťky 3/8 palce (10 mm). Divergentní hroty vrtání vzplanout směrem ven směrem k výstupu, což umožňuje proudění řezného kyslíku expandovat na nadzvukovou rychlost. Pracují při vyšších tlacích – obvykle 75 až 100 PSI – a poskytují vyšší řezné rychlosti s nižší spotřebou kyslíku na stopu řezu na desce tlustší než 3/8 palce. Pro většinu CNC kyslíko-palivových strojů pro řezání tlustých plechů jsou správnou volbou hroty s odlišným otvorem. Podrobné srovnání toho, jak výběr palivového plynu interaguje s konstrukcí vrtání špičky a teplotou plamene, naleznete v našem článku srovnání teplot řezacího hořáku a palivového plynu .
Kompatibilita palivového plynu
Řezné hroty nejsou zaměnitelné napříč palivovými plyny. Acetylenové špičky mají specifický vzor a velikost předehřívacího otvoru, které vyhovují koncentrovanému teplu vnitřního kužele acetylenu a jeho stechiometrickému poměru kyslíku k palivu přibližně 1:1. Propanové a propylenové špičky mají více a větší předehřívací otvory, aby kompenzovaly nižší teploty vnitřního kužele těchto plynů a jejich vyšší spotřebu kyslíku – propan vyžaduje zhruba 4,5 dílů kyslíku na díl paliva. Použití acetylenové špičky s propanem vyhladí předehřívací plamen a způsobí neúplné zahřátí; použití propanové špičky s acetylenem vytváří nadměrně velký, nekontrolovaný předehřívací plamen. Vždy si ověřte, zda je hrot dimenzován pro konkrétní používaný palivový plyn.
Nastavení pro čistý řez
Dokonce i správně dimenzovaný hrot poskytuje špatné výsledky, pokud tlak, plamen a odstup nejsou správně nastaveny před začátkem řezu.
Nastavte tlak na špičce, ne na regulátoru. Dlouhé hadice a úzké průměry hadic vytvářejí měřitelný pokles tlaku mezi výstupem regulátoru a hořákem. U běhů přesahujících 25 stop připojte ke vstupu hořáku zkušební měřidla, abyste změřili skutečný výstupní tlak, a poté nastavte regulátor směrem nahoru, dokud měřidla na straně hořáku neukazují hodnoty specifikované v tabulce tipů. Řezání pouze tlakem regulátoru z dlouhodobého hlediska je běžnou příčinou pomalého řezání a silné strusky. Úplný rozpis výběru plynu a bezpečného řízení tlaku naleznete v našem kyslíko-palivová bezpečnost a průvodce výběrem plynu .
Před řezáním nastavte neutrální plamen. Zapalte svítilnu pouze na palivo a poté zavádějte předehřev kyslíku, dokud se vnitřní kužel nezostří na dobře definovaný jasně modrý bod obklopený čirou vnější obálkou. Toto je neutrální plamen – správný výchozí bod pro prakticky veškeré řezání oceli. Oxidační plamen (kratší, špičatější kužel s purpurovým nádechem) předčasně oxiduje kovový povrch a vytváří tepelně ovlivněnou zónu, která odolává čistému řezání. Nauhličovací plamen (měkký, pernatý kužel se sekundárním oranžovým obalem) ukládá uhlík na kovový povrch a také zhoršuje kvalitu řezu.
Udržujte konzistentní odstup. U většiny ručních řezných hrotů je správný odstup 1/8 až 1/4 palce (3–6 mm) mezi čelem hrotu a povrchem obrobku. Příliš blízko a špička se přehřívá, otvory předehřívání se ucpávají rozstřikem a zvyšuje se riziko zpětného vznícení. Příliš daleko a proud řezného kyslíku ztratí soudržnost, než dosáhne kovu, čímž vznikne široký, zaoblený zářez a těžká struska.
Před otevřením řezacího kyslíku se ujistěte, že kov dosáhl teploty vznícení. Správným vizuálním indikátorem je jasná třešňově červená až oranžově bílá záře v místě propíchnutí. Užitečný test v terénu: lehce stiskněte páčku řezacího kyslíku – pokud kov začne okamžitě jiskřit a oxidovat, je připraven. Pokud se jednoduše ochladí a ztmavne, pokračujte v předehřívání.
8 praktických tipů pro lepší řezy
Následující techniky se zabývají nejběžnějšími zdroji nekonzistentních výsledků jak při ručním, tak strojním kyslíko-palivovém řezání.
- Použijte tabulku tipů pro vaši konkrétní značku. Průtoky a rozměry trysek se u různých výrobců liší i pro stejnou nominální velikost hrotu. Tabulka tipů od jedné značky by nikdy neměla být aplikována na tipy jiné značky.
- Podepřete svou řeznou ruku. Při ručním řezání podepřete ruku hořáku volnou rukou opřenou o obrobek nebo o stabilní referenční plochu. Kolísání hořáku dokonce 1/16 palce vytváří viditelné zvlnění na hraně řezu.
- Propíchněte náklonem a pak jděte kolmo. Při propichování středové desky místo toho, abyste začínali od okraje, nakloňte hořák o 15–20 stupňů od směru pohybu a otevřete řezací kyslík. To nasměruje počáteční vyhazování strusky pryč od čela špičky. Jakmile je propíchnutí dokončeno, vraťte hořák zpět do kolmice a začněte řezat.
- Po okrajích zarolujte, na závěr vyválejte. Když začínáte na okraji tlustého plechu, natočte hořák ze šikmé polohy do kolmé polohy, jak vstupujete do řezu. Na konci řezu otočte hořák směrem ven, abyste zajistili čisté odříznutí spodní části řezu – bez toho často zůstane poslední palec tlustého řezu částečně spojený.
- Přizpůsobte rychlost jízdy jiskrám. Při správné rychlosti pojezdu proud řezného kyslíku vystupuje ze spodní části obrobku pod mírným úhlem sestupu (5–10 stupňů za směrem hořáku). Pokud proud vytéká svisle, rychlost pohybu je příliš nízká. Pokud vyjíždí s výrazným předklonem, je rychlost příliš vysoká a řez není plně pronikavý.
- Během provozu udržujte hrot čistý. Hromadění rozstřiku na čele špičky během dlouhých řezů postupně zhoršuje tvar předehřívacího plamene a může způsobit vychýlení proudu řezného kyslíku. Krátká pauza na vyčištění pomocí souboru čističe špiček obnoví výkon bez úplného vypnutí.
- Před odstavením kyslíku uzavřete palivo. Při vypínání hořáku zavřete nejprve palivový ventil, poté řezací kyslík a poté předehřívací kyslík. Tato sekvence zabraňuje stavu bohatého na palivo na špičce během vypínání, což je hlavní příčinou vnitřních usazenin sazí a zpětného vzplanutí při příštím zapálení.
- Dodržujte všechna bezpečnostní opatření bez výjimky. Zachycovače zpětného vzplanutí na obou hadicích, testování těsnosti před každou relací a správné OOP jsou nesmlouvavé. Úplný bezpečnostní kontrolní seznam specifický pro špičky řezacího hořáku naleznete v našem průvodci na bezpečnostní opatření pro řezání špiček hořáku .
Diagnostika špatné kvality řezu
Většina defektů kyslíko-palivového řezu má jednu ze čtyř hlavních příčin: špatná velikost hrotu, nesprávný tlak, nesprávná rychlost posuvu nebo kontaminovaný nebo opotřebovaný hrot. Níže uvedená tabulka obsahuje nejběžnější příznaky a jejich nápravná opatření.
| Symptom | Nejpravděpodobnější příčina | Nápravné opatření |
|---|---|---|
| Těžká struska / tvrdá struska, která se čistě neodlamuje | Rychlost jízdy je příliš vysoká; příliš nízký tlak kyslíku; špička je příliš malá na tloušťku | Pomalá rychlost jízdy; zvýšit tlak kyslíku na spec. upgradovat velikost hrotu |
| Zaoblený horní okraj se širokým zářezem | Vzdálenost odstupu je příliš velká; rychlost jízdy příliš nízká | Snižte odstup na 1/8–1/4 palce; zvýšit cestovní rychlost |
| Drážkovaný nebo nepravidelně řezaný obličej | Trysky jsou ucpané nebo poškozené; nestabilita plamene | Vyčistěte nebo vyměňte hrot; zkontrolujte, zda nejsou ohnuté nebo rozstříknuté otvory |
| Řez neproniká do hloubky (zejména tlustý plech) | Příliš nízký tlak kyslíku na hořáku (pokles tlaku); vrtání špičky příliš malé | Změřte tlak na hořáku pomocí zkušebních manometrů; kompenzovat na regulátoru; zkontrolujte velikost hrotu |
| Příliš dlouhá doba předehřívání před zahájením řezání | Špatný typ trysky pro topný plyn (příliš málo/malé předehřívací otvory pro propan/propylen) | Přejděte na propanovou nebo propylenovou špičku s většími předehřívacími otvory |
| Vlnitá nebo pohyblivá linie řezu | Nestabilita ruky pochodně; nerovnoměrná rychlost jízdy | Použijte vodicí lištu nebo přímou svorku; vzpěru řeznou ruku na obrobku |
| Zpětný zápal nebo trvalé praskání | Přehřátí hrotu; příliš malý odstup; špička obličeje kontaminována | Zvýšit odstup; nechte špičku vychladnout; čistá špička obličeje; zkontrolujte ucpání rozstřikem |
Údržba hrotu a kdy vyměnit
Řezné hroty se předvídatelně opotřebovávají a většinu ztrát výkonu souvisejících s opotřebením lze obnovit jednoduchou údržbou. Otvory pro předehřívání jsou prvním bodem degradace: rozstřik z oblasti řezání se hromadí na čele hrotu, částečně blokuje otvory a deformuje tvar plamene předehřívání. Sada pilníků na čištění špiček – velikostí, aby odpovídala průměru ústí vašich špiček – odstraní toto nahromadění během několika sekund. Čistěte vždy podél osy otvoru, ne napříč, aby nedošlo ke zvětšení nebo změně tvaru otvoru.
Centrální řezací kyslíkový otvor je odolnější, ale není odolný vůči poškození. Známky opotřebení vývrtu zahrnují viditelný tvar hrdla na výstupu z vývrtu, důlky na stěnách vývrtu viditelné při zvětšení a řezavý proud kyslíku, který se spíše rozvětvuje, než aby udržoval těsný, koherentní proud. Opotřebovaný řezný otvor nelze obnovit čištěním – hrot vyžaduje výměnu.
Okamžitě vyměňte hrot pokud je přítomna některá z následujících podmínek: praskliny nebo praskliny v tělese hrotu; otvory, které nelze obnovit do kulatého tvaru pomocí čističe špiček; výstup z otvoru, který je viditelně deformovaný; nebo opakované selhávání i po vyčištění a obnovení správného odstupu. Práce s poškozeným hrotem představuje bezpečnostní riziko, nejen problém s kvalitou. U dvoudílných špiček zkontrolujte vnitřní a vnější součásti odděleně – často vyžaduje výměnu pouze jeden kus, což snižuje náklady na údržbu.
Uchovávejte hroty ve vyhrazeném držáku nebo pouzdru, abyste chránili otvory a výstup z vývrtu před fyzickým poškozením. Dokonce i drobné promáčkliny nebo rýhy na špičce způsobené pádem na tvrdou podlahu mohou narušit předehřívací otvory natolik, že vyžadují předčasnou výměnu.