Co je řezání kyslíkem a proč je bezpečnost na prvním místě
Kyslíko-palivové řezání je tepelný proces, který kombinuje topný plyn s čistým kyslíkem za vzniku vysokoteplotního plamene schopného prořezat železné kovy o tloušťce několika palců. Na rozdíl od mechanických metod řezání nevyžaduje kyslíko-palivo žádnou elektřinu, pracuje na poli nebo v dílně a zůstává jedním z nejúčinnějších způsobů řezání těžkých ocelových plechů, konstrukčních částí a trubek – proto je základním kamenem výroby, konstrukce, demolice a záchranných operací již více než století.
Stejné vlastnosti, díky kterým je kyslíko-palivové řezání tak výkonné, je také činí skutečně nebezpečným při nesprávné manipulaci. Tento proces staví stlačené hořlavé plyny, čistý kyslík, otevřený plamen, roztavenou kovovou strusku a infračervené záření do těsné blízkosti operátora. Pochopení trojúhelníku spalování – palivo, kyslík a zapalování – a ovládání všech tří je základem bezpečného kyslíko-palivového cvičení. Spalování vyžaduje všechny tři prvky současně; odstranění některého z nich zastaví reakci. Každé bezpečnostní pravidlo při řezání kyslíkem a palivem existuje pro zvládnutí jedné nebo více stran tohoto trojúhelníku.
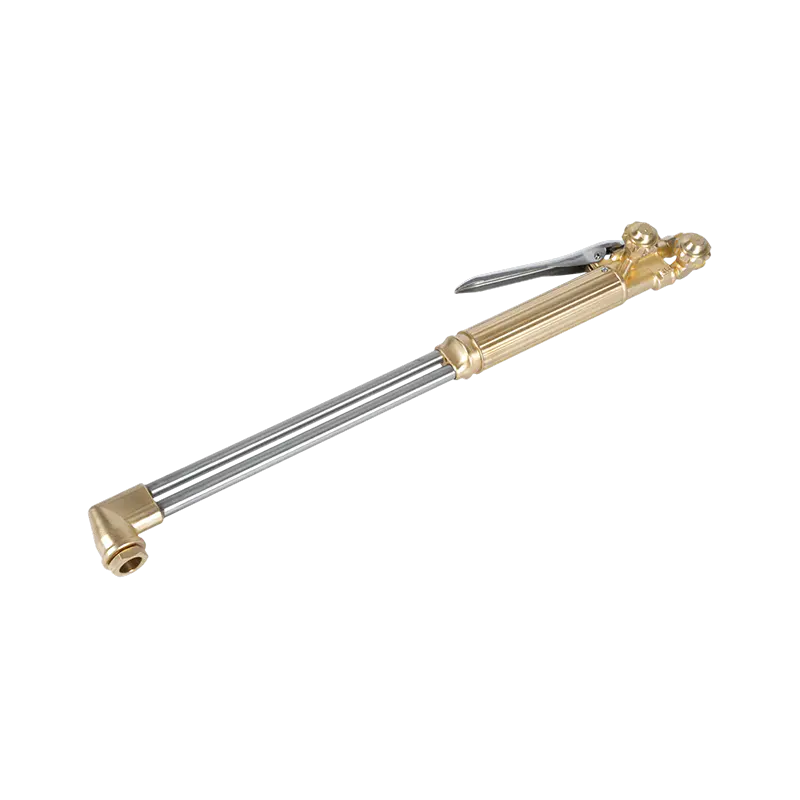
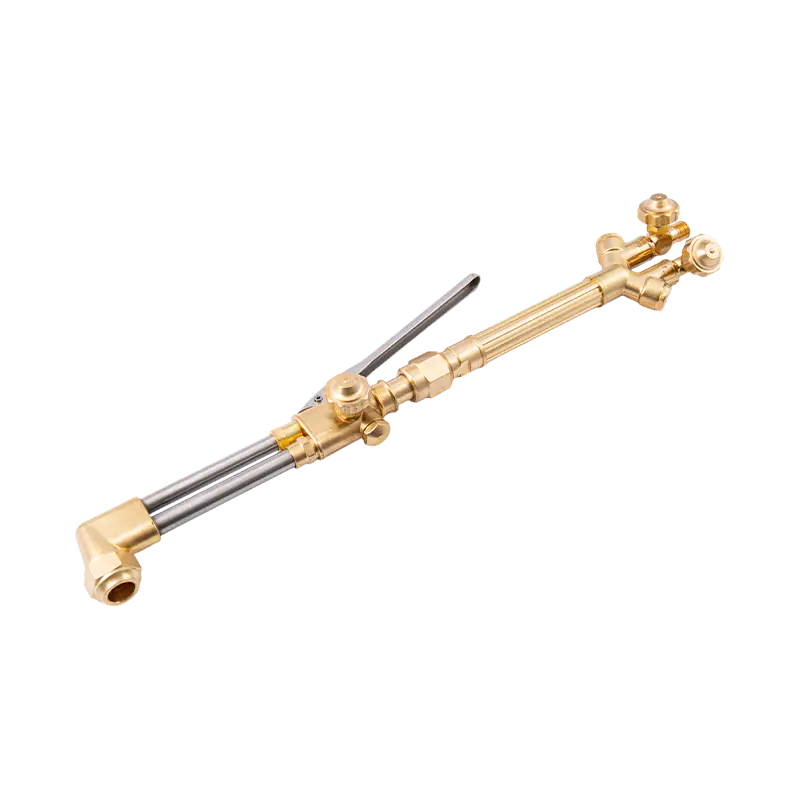
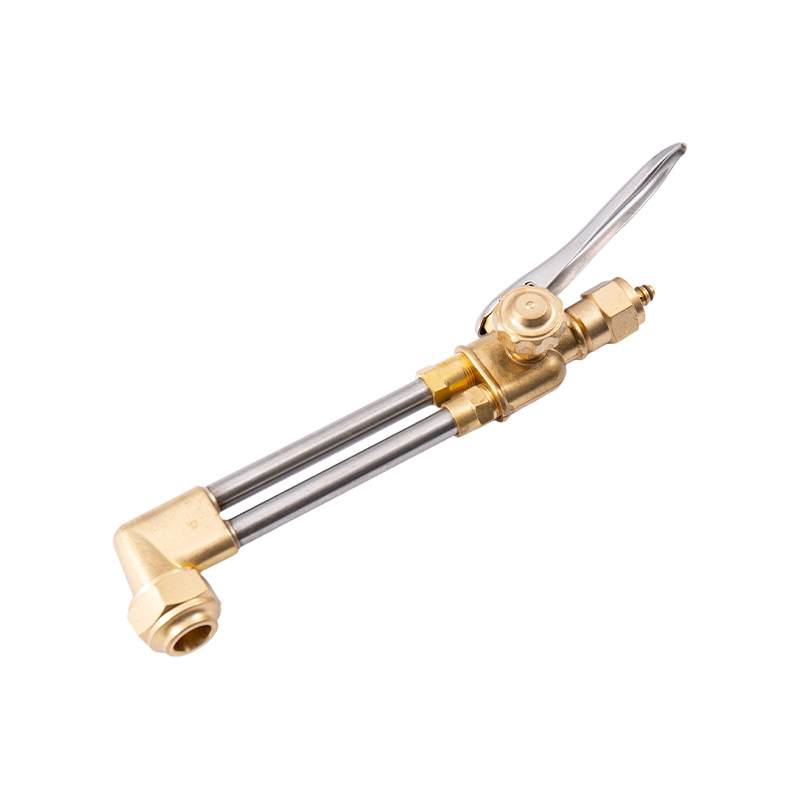
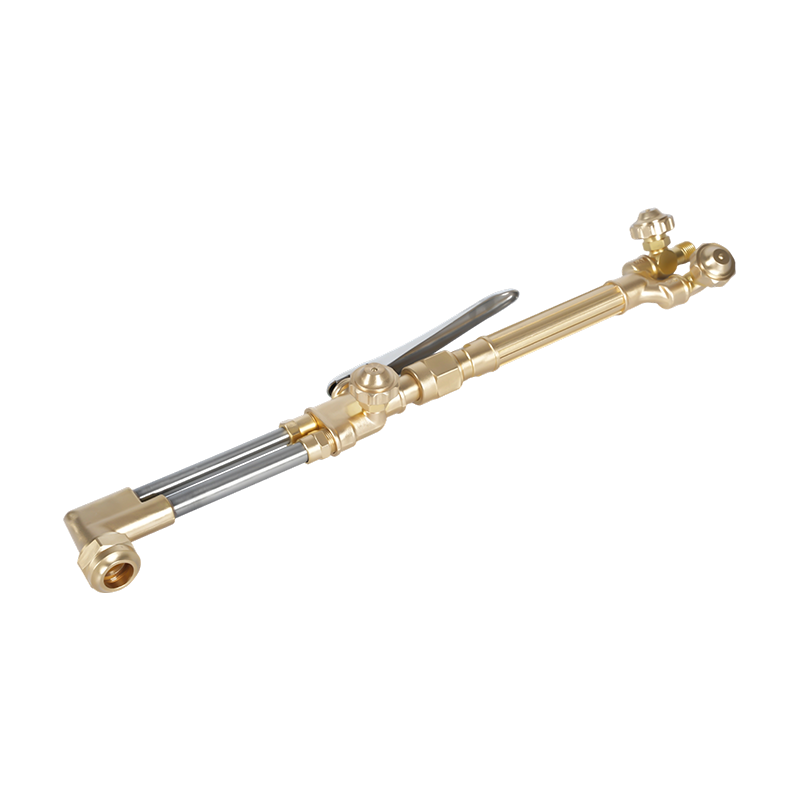
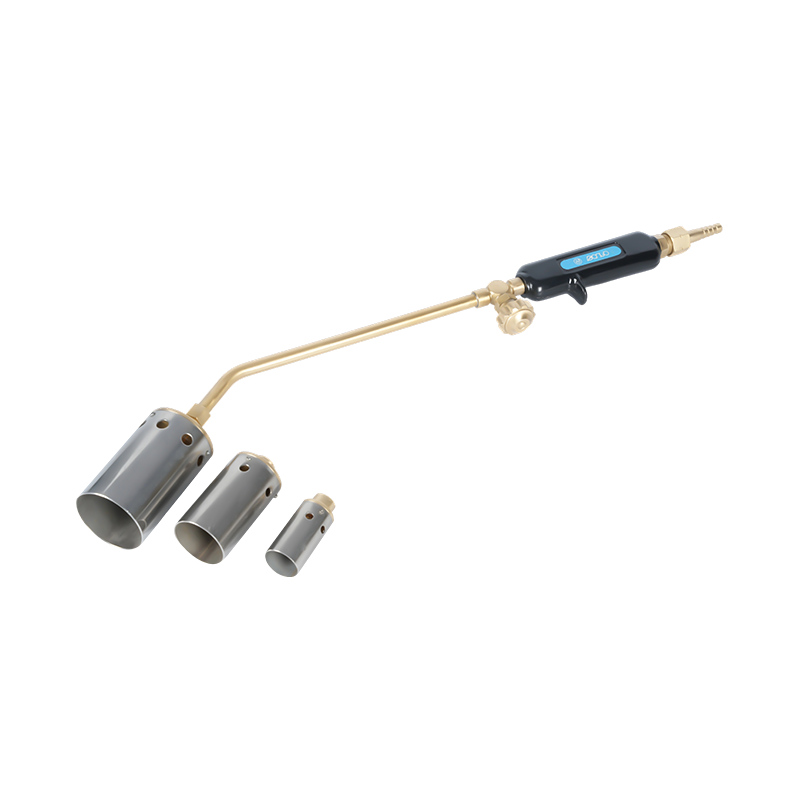
Tato příručka pokrývá primární palivové plyny používané v řezací hořáky , jejich charakteristiky plamene a profily nebezpečí a základní bezpečnostní postupy, které platí bez ohledu na to, jaké palivo se používá.
Pochopení kyslíku: Oxidační činidlo, ne palivo
Kritický a často nepochopený bod: kyslík není palivo při kyslíko-palivovém řezání – je to oxidační činidlo. Kyslík se chemicky spojuje s palivovým plynem a uvolňuje teplo během spalování a samostatný vysokotlaký proud kyslíku z centrálního otvoru řezacího hořáku je to, co ve skutečnosti způsobuje spálení kovu a jeho vytlačení z řezné spáry.
Čistý kyslík používaný při řezání je dodáván s čistotou 99,5 % nebo vyšší, což je mnohem více než 21 % přítomných v atmosférickém vzduchu. Při těchto koncentracích se mohou materiály, které jsou normálně nehořlavé – včetně tuku, oleje, gumy a některých kovů – explozivně vznítit. Toto je jediný nejdůležitější bezpečnostní princip, kterým se řídí manipulace s kyslíkovou lahví a regulátorem: olej a mazivo se nikdy nesmí dostat do kontaktu s kyslíkovým zařízením, ventilem nebo armaturou. I stopové množství ropného maziva na ventilu regulátoru kyslíku může způsobit prudký požár nebo výbuch při otevření láhve.
Kyslíkové lahve musí být skladovány ve vzpřímené poloze, zajištěny proti převrácení a musí být udržovány ve vzdálenosti minimálně 20 stop (6 metrů) od lahví s palivovým plynem nebo musí být odděleny ohnivzdornou bariérou o výšce alespoň 5 stop. Při používání plně otevřete ventily kyslíkových lahví; částečně otevřený kyslíkový ventil vytváří tlakový rozdíl v sedle, který urychluje opotřebení a zvyšuje riziko netěsnosti.
Plyn pro řezání hořáku: Čtyři primární možnosti paliva
Čtyři plyny tvoří převážnou většinu paliv pro hořáky na řezání kyslíkem: acetylen, propan, propylen a plyn MAPP. Každý z nich má odlišné chemické složení, teplotu plamene, distribuci výkonu BTU, požadavek na poměr kyslíku a paliva a související bezpečnostní profil. Výběr správného palivového plynu pro danou aplikaci – a použití zařízení dimenzovaného pro tento konkrétní plyn – je předpokladem výkonu i bezpečnosti.
Acetylen (C₂H₂): Nejžhavější plamen, nejvyšší riziko
Acetylen je nejrozšířenější topný plyn pro kyslíko-palivové řezání a jediný topný plyn vhodný pro kyslíko-palivové svařování. Vytváří nejžhavější plamen ze všech běžných řezných paliv při přibližně 5720 °F (3160 °C) , s většinou svého tepla – kolem 507 BTU – soustředěných ve vnitřním kuželu plamene. Tato koncentrace vnitřního kužele je to, co dává acetylenu jeho vysokou rychlost propichování a minimální tepelně ovlivněnou oblast na řezných hranách, což z něj činí preferovanou volbu pro přesné řezání, práci s tenkými až středními plechy a jakékoli aplikace, kde záleží na kvalitě svaru bezprostředně sousedícího s řezem.
Acetylén však nese více bezpečnostních omezení než jakýkoli jiný topný plyn. Při vyšších tlacích je chemicky nestabilní 15 PSI (1 bar) ; při vyšších tlacích se acetylen může explozivně rozkládat bez přítomnosti kyslíku. Z tohoto důvodu nejsou acetylenové lahve duté — jsou naplněny porézní hmotou nasycenou kapalným acetonem, která acetylen rozpouští a udržuje jej stabilní. Pokud je láhev položena na bok nebo vytažena příliš rychle, kapalný aceton se dostane do hadice a hořáku a způsobí, že plamen odkapává hořící rozpouštědlo ze špičky.
Bezpečný odběr z acetylenové lahve nesmí nikdy překročit jednu sedminu celkového objemu válce za hodinu. Překročení této rychlosti vytáhne aceton z porézní hmoty spolu s plynem. Acetylen je také vysoce náchylný ke zpětnému vzplanutí – stav, kdy plamen putuje zpět skrz hořák a hadici směrem k válci. Při práci s acetylenem musí být na palivovém i kyslíkovém potrubí vždy instalovány pojistky zpětného šlehnutí. Acetylen je lehčí než vzduch; v případě netěsnosti stoupá a může se hromadit ve střešních prostorách. Jeho charakteristický česnekový zápach je zjistitelný při koncentracích pod 2 %, ještě předtím, než dosáhne spodní hranice výbušnosti 2,5 %.
Propan (C₃H₈): Ekonomický, vysoký BTU, pomalejší průraz
Propan je nejoblíbenější alternativní palivo pro kyslíko-palivové řezání, ceněné především pro svou výrazně nižší cenu, širokou dostupnost a jednodušší skladování ve srovnání s acetylenem. Vytváří teplotu plamene přibližně 5122 °F (2828 °C) — o 600 °F chladnější než acetylen — ale s podstatně vyšší celkovou výhřevností kolem 2 600 BTU na krychlovou stopu. Nejdůležitější je, že propan dodává většinu tepla v vnější kužel plamene spíše než vnitřní kužel. Tím se obrací geometrie spalování od acetylenu: propan vyniká při předehřívání velké hmoty a je vysoce účinný pro aplikace zahřívání a ohýbání, ale vyžaduje delší počáteční doby předehřívání pro řezání a vede k nižší rychlosti propichování na začátku řezu.
Propan vyžaduje poměr paliva ke kyslíku přibližně 1:4 (jeden díl propanu ke čtyřem dílům kyslíku), ve srovnání s 1:1 pro acetylen. Tato vyšší spotřeba kyslíku znamená, že zařízení pro řezání propanem spotřebovávají kyslík rychleji, což musí obsluha zohlednit při plánování válců pro velkoobjemové řezání. Vzhledem k tomu, že propan je těžší než vzduch, klesá v případě úniku na úroveň podlahy, čímž vzniká riziko hromadění plynu v nízko položených oblastech, podlahových vpustí a sklepech. Skladovací prostory musí být větrány na úrovni podlahy a musí být udržovány mimo dosah zdrojů vznícení. Zařízení na propan – regulátory, hadice a koncovky hořáků – musí být speciálně dimenzované na propan; acetylenové hadice a koncovky nejsou zaměnitelné.
Propylen (C₃H₆): Střední půda
Propylen zaujímá funkční pozici mezi acetylenem a propanem. Teplota jeho plamene se pohybuje od přibližně 4800 °F až 5300 °F a poskytuje celkovou výhřevnost kolem 2 400 BTU na kubickou stopu. Stejně jako propan dodává propylen většinu svého tepla ve vnějším kuželu – ale s vyšší hodnotou BTU ve vnitřním kuželu než propan, což mu dává kratší dobu propichování a profil řezu, který se více podobá acetylenu než propan. Propylen vyžaduje 3,5 dílů kyslíku na díl paliva pro úplné spalování, což je o něco efektivnější než poměr propanu 4:1.
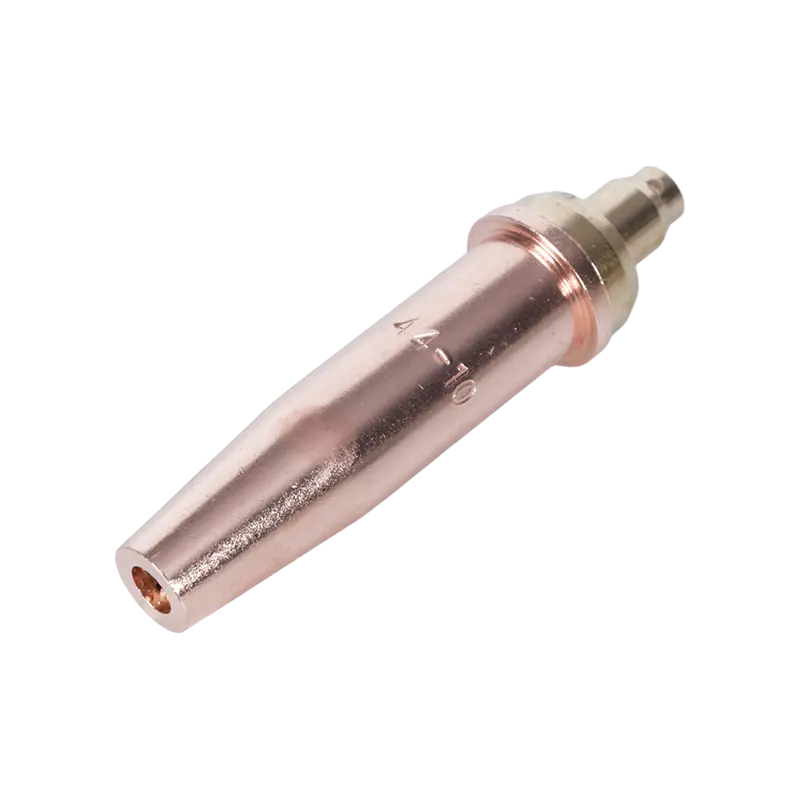
Propylenové řezné hroty jsou navrženy s 1/16" vybráním v čele hrotu, aby se zohlednilo jeho pomalejší hoření ve srovnání s acetylenem (13,5 stop za sekundu oproti 29 stop za sekundu u acetylenu). Použití acetylenového hrotu s propylenem bude mít za následek nestabilní, neefektivní plamen. Propylen je obecně považován za čistší hořící plyn při méně řezných pracích než acetylen, čímž se snižuje doba čištění konstrukce po řezání.
Plyn MAPP (methylacetylen-propadien): Speciální aplikace
Plyn MAPP – technicky MPS (stabilizovaný metylacetylen-propadienem) po ukončení původního složení Dow Chemical – produkuje teplotu plamene podobnou propylenu a celkovou výhřevnost přibližně 2 400 BTU na kubickou stopu, přičemž většina tepla se koncentruje v sekundárním kuželu. Vyžaduje 2,5 dílu kyslíku na díl paliva. Primární výhodou MAPP oproti jiným alternativním palivům je jeho výkon aplikace pro vysokotlaké řezání pod vodou , jako je demolice pod vodou, kde její stabilita pod tlakem dává smysluplnou výhodu. Pro standardní povrchové řezání nenabízí MAPP žádnou významnou výkonnostní výhodu oproti propylenu nebo propanu a je obvykle dražší. Jeho použití je dnes z velké části omezeno na ohřev malých částí, pájení a speciální podvodní práce.
Srovnání palivových plynů na první pohled
| plyn | Teplota plamene (°F) | Celkový BTU/CF | Špičková tepelná zóna | O₂: Poměr paliva | Nejlepší použití |
|---|---|---|---|---|---|
| Acetylen | ~5,720 | 1,470 | Vnitřní kužel | 1:1 | Přesné řezání, svařování, opravy |
| Propan | ~5,122 | 2 600 | Vnější kužel | 4:1 | Ohřev, ohýbání, řezání šrotu |
| Propylen | 4 800–5 300 | 2 400 | Vnější kužel | 3,5:1 | Obecné řezání, čistší povrch |
| MAPP / MPS | ~5 300 | 2 400 | Vnější kužel | 2,5:1 | Podvodní řezání, pájení |
Bezpečnost lahví a regulátorů: Základ bezpečnosti kyslíku a paliva
Většina kyslíko-palivových nehod nevzniká na špičce hořáku, ale na úrovni láhve a regulátoru, kde nesprávná manipulace se stlačeným plynem vytváří podmínky pro úniky, požáry a katastrofické poruchy. Následující postupy jsou nesmlouvavé bez ohledu na to, jaký palivový plyn se používá.
Vždy čtěte štítky na lahvích. Válce nejsou univerzálně barevně odlišeny – dodavatelé mohou láhve natřít jakoukoli barvou. Nikdy nepředpokládejte obsah válce pouze na základě barvy. Každá láhev nese identifikační číslo OSN: UN 1072 pro kyslík, UN 1001 pro acetylen, UN 1978 pro propan a UN 1077 pro propylen. Pokud láhev nemá čitelný štítek, nepoužívejte ji.
Lahve skladujte odděleně. Lahve s palivovým plynem a kyslíkem musí být skladovány alespoň 20 stop od sebe nebo odděleny ohnivzdornou stěnou. Oba musí být skladovány ve svislé poloze a zajištěny k pevné konstrukci, aby se zabránilo převrácení. Acetylenové lahve musí vždy zůstat ve svislé poloze – pokud byla lahev na boku, postavte ji vzpřímeně a před použitím ji nechte alespoň jednu hodinu odpočívat, aby aceton mohl znovu nasytit porézní hmotu před odebráním plynu.
Před každým použitím zkontrolujte regulátory. Zkontrolujte ventily regulátoru, sedla a závity, zda neobsahují olej, mazivo, nečistoty a fyzické poškození. Každá kontaminovaná součást musí být před použitím odborně opravena. Při otevírání ventilu kyslíkové láhve se postavte na stranu – ne před regulátor – a zcela otevřete ventil. U acetylenu otevřete ventil láhve maximálně o tři čtvrtiny otáčky, což umožňuje rychlé uzavření ventilu v případě nouze. Alternativní palivové ventily mohou být zcela otevřeny.
Před každou relací proveďte tlakovou zkoušku těsnosti. S připojenými regulátory nastavte kyslík na 10 PSI a zavřete ventil láhve. Sledujte obě měřidla po dobu dvou až tří minut; jakýkoli pokles tlaku znamená netěsnost, kterou je třeba před zapálením svítilny najít a opravit. K lokalizaci netěsností na armaturách a spojích použijte roztok mýdlové vody – nikdy otevřený plamen. Opakujte test pro stranu palivového plynu.
Bezpečnostní postupy pro hadice, hořák a koncovku
Kyslíko-palivové hadice jsou barevně a závitově odlišeny, aby se zabránilo nebezpečnému křížovému spojení. Hadice na acetylen (a další topný plyn) jsou červené a používají levé závity , rozpoznatelný podle drážky obrobené přes montážní matici. Kyslíkové hadice jsou zelené a používají pravé závity bez drážky. Toto technické zabezpečení znamená, že správná připojení nelze provést obráceně – ale pouze v případě, že operátor používá správné, neupravené hadice pro každý plyn. Nikdy nenahrazujte acetylenové hadice propanem nebo jinými alternativními palivy; propan chemicky degraduje vnitřní vložku hadic s hodnocením na acetylen, což způsobuje, že se odlupuje a potenciálně blokuje špičku hořáku nebo regulátor.
Před zapálením jakékoli svítilny propláchněte obě hadice nezávisle. Nastavte regulátor na přibližně 5 PSI, krátce otevřete ventil hořáku, aby mohl plyn proudit a vytlačil veškerý vzduch nebo nečistoty, poté ventil zavřete. Proplachování eliminuje riziko vzniku kapsy se směsným plynem v hadici, která by mohla způsobit zpětný vzplanutí při zapálení.
Před každým použitím zkontrolujte špičky hořáku. Acetylenové hroty mají plochý nebo mírně konkávní hrot. Alternativní palivové špičky jsou postupně zapuštěny — propylen 1/16", MAPP 1/32", propan a zemní plyn 3/32". Použití nesprávné špičky pro palivový plyn mění geometrii plamene, účinnost a stabilitu. Znečištěné nebo ucpané špičky čistěte speciálními čističi špiček; nikdy nepoužívejte dráty nebo vrtáky, které by mohly zvětšit otvor.
K zapálení hořáku vždy používejte třecí jiskrový zapalovač – nikdy zápalku, butanový zapalovač nebo otevřený plamen. Nejprve otevřete palivový ventil (přibližně o čtvrtinu otáčky), okamžitě zapalte a poté pomalu přivádějte kyslík, aby se plamen upravil na neutrální plamen. Standardním řezným plamenem je neutrální plamen – kde je vnitřní kužel dobře definovaný, bez opeření a nadbytečného zákalu kyslíku. Nauhličující plamen (přebytek paliva) ukazuje na nedostatek kyslíku; oxidační plamen (přebytek kyslíku) vytváří menší, špičatý vnitřní kužel a je třeba se mu vyhnout u většiny kovů, protože zavádí oxidy do řezu.
Backfire, Flashback a Emergency Response
Dvě různé poruchy hořáku vyžadují okamžité rozpoznání a reakci. A selže je momentální ústup plamene zpět do špičky hořáku, obvykle doprovázený hlasitým puknutím. Nejčastěji je to způsobeno dotykem hrotu s obrobkem, provozem při nesprávných tlacích nebo znečištěným hrotem. Ve většině případů plamen zhasne a lze jej znovu zapálit po ochlazení a kontrole špičky. Zpětný požár je varovným signálem, nikoli menším obtěžováním – označuje stav, který, pokud není napraven, může eskalovat.
A flashback je mnohem závažnější: plamen hoří zpět skrz tělo hořáku a do hadice směrem k válci. Zpětný vzplanutí lze identifikovat podle vysokého skřípění nebo syčení z svítilny, přetrvávajícího plamene na těle svítilny bez viditelného plamene na špičce nebo neobvykle horkých rukojetí svítilny. V případě vzplanutí: okamžitě zavřete ventil kyslíkového hořáku a poté zavřete palivový ventil. Nevypínejte palivo jako první – odstraněním paliva, zatímco kyslík stále proudí, můžete plamen stáhnout dále zpět. Po uzavření obou ventilů hořáku zavřete oba ventily láhve. Před kontrolou poškození nechte veškeré vybavení zcela vychladnout. Nepoužívejte znovu žádné zařízení, které prošlo zpětným vzplanutím, dokud nebylo odborně zkontrolováno a certifikováno.
Zachycovače zpětného vzplanutí – instalované na těle hořáku nebo výstupech regulátoru na palivovém i kyslíkovém potrubí – obsahují zpětné ventily a tepelné uzávěry určené k zastavení zpětného vzplanutí, než se dostane do hadic a lahví. Jsou povinné v mnoha jurisdikcích pro acetylenové systémy a důrazně se doporučují pro všechna kyslíko-palivová nastavení bez ohledu na typ paliva.
Osobní ochranné prostředky a požadavky na pracovní prostor
Kyslíko-palivové řezání produkuje jiskry, roztavenou strusku, ultrafialové a infračervené záření, kovové výpary a vedlejší produkty spalování. Osobní ochranné prostředky musí řešit všechna tato nebezpečí současně.
Ochrana očí a obličeje je nesmlouvavá. Celoobličejový svářečský štít s filtračními čočkami dimenzovaný na vhodný odstín pro řezání – typicky odstín 3 až 6 pro kyslíko-palivové práce v závislosti na intenzitě – nasazený přes ochranné brýle poskytuje jak požadovanou optickou ochranu, tak ochranu před rozstřikem strusky. Proces produkuje infračervené záření v množství dostatečném k tomu, aby způsobilo poškození rohovky opakovaným nechráněným vystavením.
Pro ochranu těla jsou upřednostňována pevně tkaná přírodní vlákna před syntetickými. Vlna je přirozeně nehořlavá; denim poskytuje přiměřenou ochranu. Syntetické tkaniny — polyester, nylon, akryl — se roztaví spíše než zuhelnatělé a dramaticky zhorší popáleniny. Kožená nebo ohnivzdorná svářečská bunda, kožené rukavice a kožené boty bez odhalených tkaniček poskytují vrstvenou ochranu vhodnou pro řezání. Vyhněte se vyhrnutým manžetám košile, otevřeným límečkům košile a nohavicím nohavic s manžetami – tyto slouží jako sběrná místa pro padající jiskry a strusku.
Pracovní prostor musí být neustále dobře větraný. Kyslíko-palivové řezání potažené, galvanizované nebo lakované oceli vytváří kovový výpar, který obsahuje oxidy zinku, sloučeniny olova a další toxické vedlejší produkty v závislosti na základním materiálu a povlaku. Při řezání lakovaných materiálů je vyžadována místní odsávací ventilace nebo minimálně respirátor dimenzovaný na kovové výpary. Před zahájením řezání musí být pracovní oblast očištěna od hořlavých materiálů do poloměru nejméně 35 stop (10 metrů) ve všech směrech a po ukončení řezání by měl zůstat na místě alespoň 30 minut požární hlídka, protože struska může zapálit hořlaviny, které nejsou okamžitě viditelné z místa řezání.