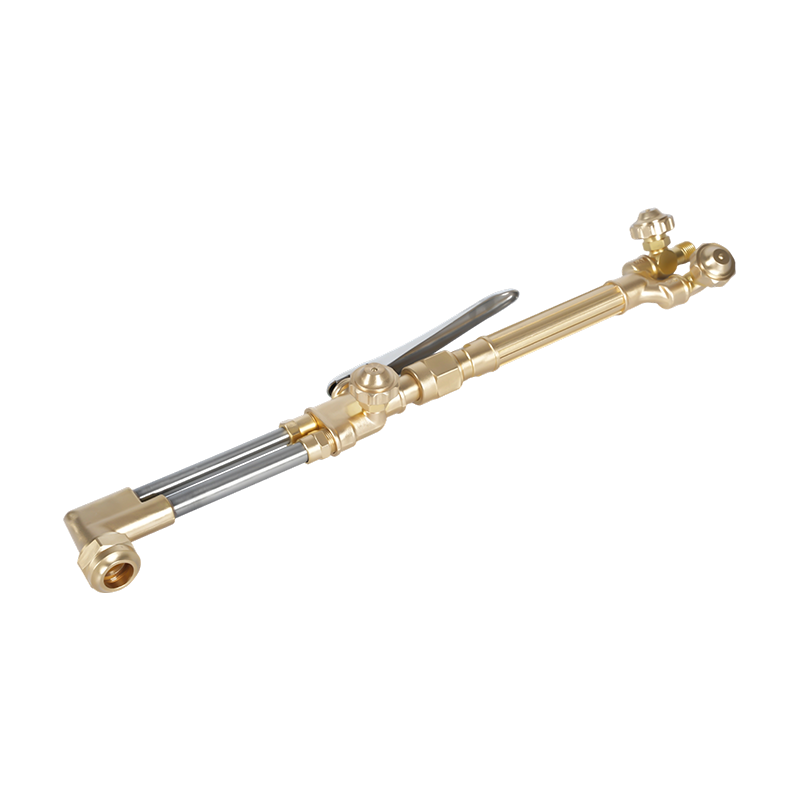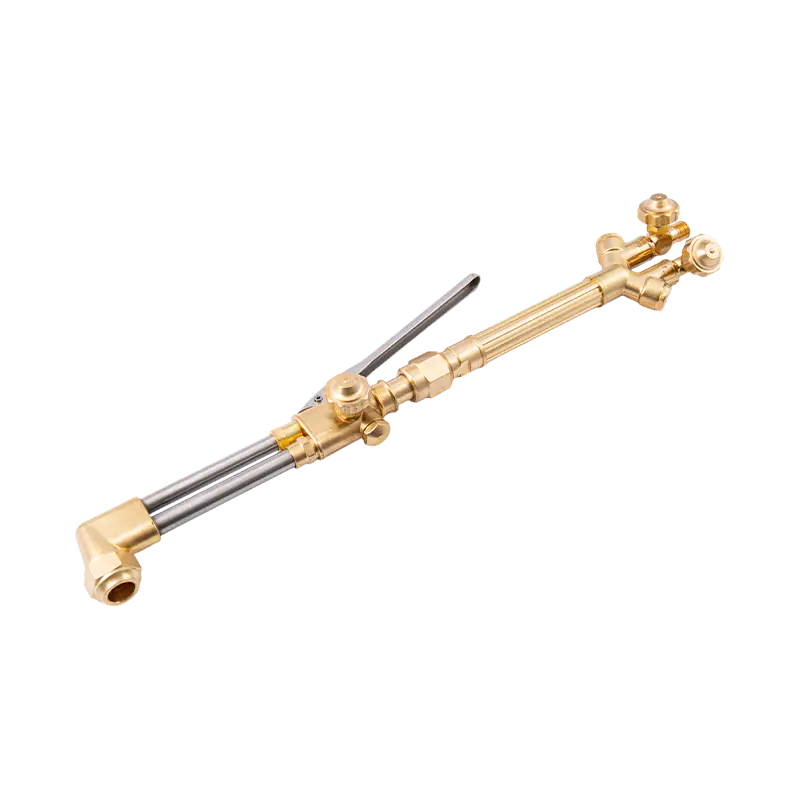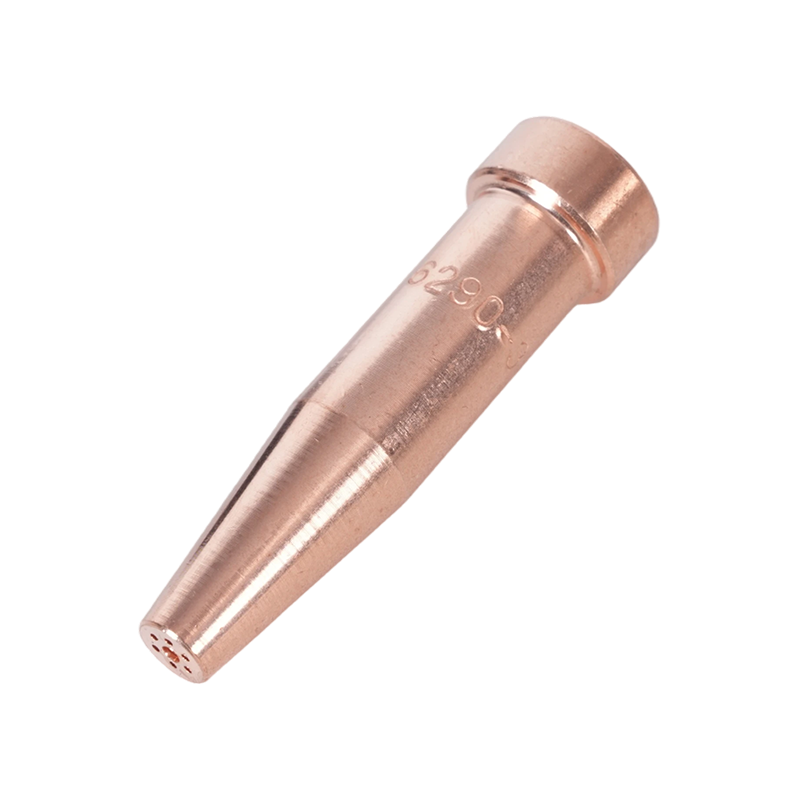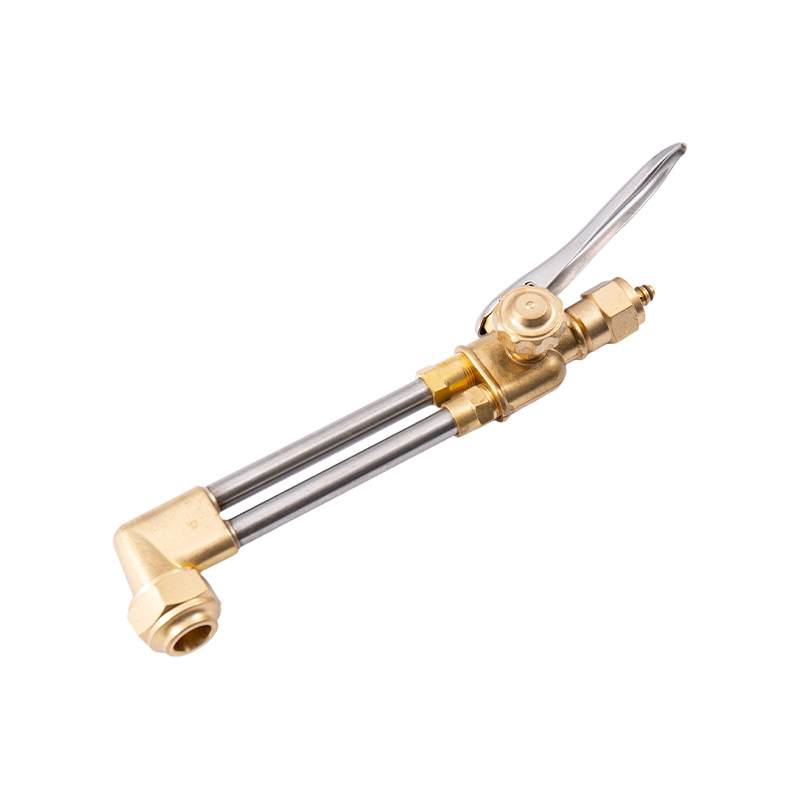
Teplota kyslíko-acetylenového řezacího hořáku: Co potřebujete vědět
The kyslíko-acetylenový řezací hořák vytváří jednu z nejvyšších teplot plamene dosažitelných se standardním průmyslovým plynovým zařízením. Při společném spalování kyslíku a acetylenu výsledný plamen dosáhne přibližně 3 480 °C až 3 500 °C (6 296 °F až 6 330 °F) — vyšší než jakákoli jiná běžně používaná kombinace topných plynů při svařování a řezání. Toto extrémní teplo je to, co dělá kyslík-acetylen referenčním palivovým systémem, se kterým se měří všechny alternativní řezné plyny.
Pochopení toho, jak řezací hořák skutečně využívá tuto teplotu, je však zásadní. Řezací hořák jednoduše neroztaví kov – funguje ve dvoustupňovém procesu. Nejprve předehřívací plameny obklopující řeznou špičku zvednou ocel na teplotu zapálení přibližně 1 800 °F (982 °C). Jakmile ocel dosáhne tohoto bodu, aktivuje se centrální vysokotlaký kyslíkový proud. Tento proud nepřidává teplo přímo; místo toho způsobí rychlou oxidaci předehřáté oceli – proces často popisovaný jako „řízená, rychlá koroze“. Vyrobený oxid železa má nižší bod tání než základní ocel, takže je vyfukován z řezu jako roztavená struska.
Předehřívací plameny na řezacím hořáku obvykle dosahují mezi 4 400 °F a 6 000 ° F v závislosti na použitém plynu a poměru kyslíku k palivu. Při stlačení řezací páky mohou plameny předehřívacího plynu ve skutečnosti mírně vychladnout, protože velký objem kyslíku nasávaný pro řezací paprsek na okamžik obohatí předehřívací směs. Samotné řezání není žhavějším plamenem – je to chemická oxidační reakce řízená čistotou a tlakem kyslíku.
Tři typy oxy-acetylenových plamenů a kdy je použít
Poměr kyslíku k acetylenu určuje, který ze tří odlišných typů plamenů je produkován. Každý z nich má specifické aplikace a použití nesprávného typu plamene způsobuje měřitelné poškození kvality svaru nebo řezu.
Neutrální plamen
Neutrální plamen zcela spálí veškeré dostupné palivo a kyslík a neprodukuje žádné přebytky. Vnitřní kužel je dobře definovaný a jasný a vnější obal je čirý. Jedná se o standardní plamen pro většinu aplikací řezání oceli a obecné svařování. Nepřidává do kovu uhlík (což by jej zkřehnul), ani nevytváří nadměrnou oxidaci (která by vytvořila usazeniny oxidu železa). Pro operace řezání nastavení neutrálního předehřívacího plamene před zapojením proudu řezného kyslíku vytváří nejčistší řezy s nejkonzistentnějším řezem.
Nauhličování (snižování) plamene
Nauhličovací plamen obsahuje přebytek acetylenu nad rámec toho, co může být plně spáleno dostupným kyslíkem. Je identifikován péřovitou sekundární zónou vyčnívající za vnitřní kužel — délka tohoto pírka udává stupeň přebytku acetylenu. Tento typ plamene se používá pro povrchové kalení, žíhání a pro svařování nerezové oceli plynem, kde snižuje riziko oxidace chrómu v zóně svaru. Přebytek acetylenu vytváří kolem roztavené lázně redukční atmosféru. Nikdy by se neměl používat k řezání, protože ukládá uhlík do oceli a vytváří černé saze.
Oxidující plamen
Oxidační plamen obsahuje přebytek kyslíku. Vnitřní kužel se zkrátí, bude špičatější a získá lehce nafialovělý nádech; zvuk plamene se znatelně zostřuje. I když je tento typ plamene teoreticky nejžhavější, obecně se pro svařování nepoužívá, protože přebytek kyslíku napadá železo v oceli a vytváří nežádoucí vměstky oxidu železa, které oslabují spoj. Pro řezání je nastavení oxidačního plamene v proudu řezacího kyslíku neodmyslitelnou součástí procesu – ale předehřívací plameny by měly zůstat neutrální, aby se zabránilo předčasné oxidaci okolního materiálu.
Plyny z řezacího hořáku: Kompletní srovnání
Kyslíko-palivové řezací systémy nejsou omezeny na acetylen. V závislosti na řezaném materiálu, požadované řezné rychlosti, dostupné infrastruktuře a nákladech lze použít řadu palivových plynů. Každý plyn má odlišné teplotní charakteristiky plamene a profily spalování, které jinak ovlivňují výkon.
| plyn | Maximální teplota plamene (s O2) | Nejlepší použití | Svařovací schopnost? |
|---|---|---|---|
| Acetylen | 3 500 °C / 6 330 °F | Řezání, svařování, precizní práce | Ano |
| Propan | ~2,800 °C / ~5,072 °F | Řezání, ohřev, ohýbání | Ne |
| Propylen | ~2,900 °C / ~5,252 °F | Výrobní řezání | Omezené |
| Zemní plyn | ~2,770 °C / ~5,020 °F | Řezání, nízkonákladové operace | Ne |
| vodík | ~3 000 °C / ~5 432 °F | Řezání pod vodou, hliník | Pouze specializované |
Acetylen
Acetylen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propan
Propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propylen
Propylen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Zemní plyn
Zemní plyn má nejnižší teplotu plamene z běžně používaných řezných plynů. Jeho primární výhodou je infrastruktura: zařízení s potrubním přívodem zemního plynu mohou eliminovat řízení lahví a podstatně snížit náklady na palivo. Používá se ve velkých průmyslových řezacích operacích, kde je mírně nižší řezný výkon kompenzován úsporou nákladů a pohodlím dodávky. Zemní plyn se pro svařování nepoužívá.
vodík
vodík is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Co lze a nelze řezat kovy pomocí kyslíko-palivového hořáku
Kyslíko-palivové řezání je v podstatě proces chemické oxidace. Aby to fungovalo, musí řezaný kov splňovat určité podmínky: jeho oxidy musí mít nižší bod tání než samotný obecný kov. Když je tato podmínka splněna, proud kyslíku zoxiduje předehřátý kov a výslednou roztavenou strusku čistě odfoukne. Když není splněna, oxid vytvoří ochrannou krustu, která ukončí oxidační reakci a zabrání postupu řezu.
- Nízko až středně uhlíková ocel: Řeže čistě a efektivně. Jedná se o primární aplikaci pro kyslíko-palivové řezání, která je schopna manipulovat s materiálem o tloušťce od 0,5 mm do více než 250 mm.
- Kované železo: Lze efektivně řezat pomocí kyslíko-palivových technik.
- Ocel s vysokým obsahem uhlíku: Obtížné řezání, protože bod tání strusky se blíží bodu tání základního kovu, což zabraňuje čistému vylučování oxidů.
- Litina: Nelze účinně řezat — grafit mezi zrny a strukturou zrn narušuje oxidační řezný účinek.
- Nerezová ocel: Nelze řezat standardními kyslíko-palivovými metodami. Vrstva oxidu chrómu, která se tvoří na povrchu, má vyšší bod tání než ocel pod ní, a tvoří tak ochrannou bariéru, která brání kyslíku řezání v přístupu k čerstvému kovu. U nerezové oceli je nutné použít řezání plazmou nebo laserem.
- Hliník a měď: Nelze řezat kyslíko-palivem – tyto kovy postrádají obsah železa, který je nezbytný pro udržení oxidační řezné reakce.
Svařování nerezové oceli: Výběr procesu a klíčové úvahy
Nerezová ocel je jedním z nejnáročnějších kovů na správné svařování. Jeho vysoký obsah chrómu (minimálně 10,5 %) mu dodává odolnost proti korozi – ale tentýž chrom je extrémně reaktivní vůči kyslíku při svařovacích teplotách. Když chrom během svařování oxiduje, dochází k jeho vyčerpání z okolního kovu, čímž vznikají zóny s výrazně sníženou odolností proti korozi. Tento jev, známý jako senzibilizace, je hlavní technickou výzvou svařování nerezové oceli bez ohledu na použitý proces.
Nerezová ocel má navíc nižší tepelnou vodivost než měkká ocel, což znamená, že teplo se v zóně svaru hromadí rychleji a šíří se pomaleji. To činí zkreslení trvalým problémem, zejména u tenkých materiálů. Nerezová ocel se také při zahřátí roztahuje přibližně o 50 % více než měkká ocel, což zesiluje zkreslení, pokud není přívod tepla pečlivě řízen.
TIG Welding (GTAW) – preferovaná metoda
Svařování TIG je zlatým standardem pro svařování nerezové oceli, zejména pro tenkostěnné materiály, trubky a jakékoli aplikace, kde je rozhodující vzhled svaru a odolnost proti korozi. Netavitelná wolframová elektroda generuje oblouk, zatímco čistý argonový ochranný plyn chrání svarovou lázeň před atmosférickým kyslíkem a dusíkem. Svářečka podává plnicí tyč ručně, což umožňuje přesnou kontrolu příkonu tepla a velikosti kaluže.
Pro austenitické nerezové oceli řady 300 (nejběžnější) je standardní plnicí tyč 308L. Pro jakosti 316 a 316L (které obsahují molybden pro zvýšenou odolnost proti korozi) použijte plnivo 316L. Pro slitinu typu 321 je vhodný výplňový drát 347. Použití nesprávné třídy plniva snižuje korozní vlastnosti hotového svaru, i když je mechanický spoj v pořádku.
Klíčové parametry TIG pro nerezovou ocel: nastavte proud na přibližně 1 ampér na 0,001 palce (0,025 mm) tloušťky materiálu. Použijte 2% thoriovou nebo 2% lanthanovanou wolframovou elektrodu uzemněnou k jehlovému hrotu. Průtok ochranného plynu argonu by měl být nastaven mezi 15 a 20 kubických stop za hodinu (CFH). Udržujte konzistentní rychlost jízdy – pomalá práce se správným přívodem tepla je lepší než spěchání a přehřívání okolního kovu.
Zpětné proplachování pro svařování trubek a trubek
Při svařování TIG trubek nebo trubek z nerezové oceli je vnitřní povrch kořene svaru během procesu svařování vystaven působení atmosférického kyslíku. To způsobuje jev zvaný „cukrování“ — hrubý, zrnitý oxidovaný povrch na kořeni svaru, který výrazně snižuje odolnost proti korozi a mechanickou pevnost. Zpětné proplachování plynem argonu (protékajícím vnitřkem trubky při svařování za účelem vytlačení kyslíku) je nezbytné pro jakoukoli aplikaci trubek z nerezové oceli, kde záleží na kvalitě kořene. Oba konce volně ucpejte a jeden konec nechte protékat argonem pod nízkým tlakem, abyste udrželi pozitivní proplach v celém svaru.
MIG Welding (GMAW) Nerezová ocel
Svařování MIG je praktickou možností pro nerezovou ocel, kde na rychlosti výroby záleží více než na estetice svaru, nebo tam, kde není k dispozici zařízení TIG. Proces využívá kontinuálně přiváděnou drátovou elektrodu z nerezové oceli s ochranným plynem k ochraně svarové lázně. Správným ochranným plynem pro svařování nerezové oceli metodou MIG je čistý argon nebo směs argon-helium – nikoli směsi argon-CO2 používané pro svařování MIG měkké oceli, protože CO2 podporuje nasávání uhlíku a oxidaci v nerezu. Nastavte průtok ochranného plynu mezi 14 a 16 litry za minutu (přibližně 30 CFH). Použijte nerezový drát přizpůsobený jakosti obecného kovu a zvažte postupné svařovací sekvence, abyste minimalizovali tepelné zkreslení.

Oxy-acetylenové svařování nerezové oceli
Plynové svařování nerezové oceli kyslíko-acetylenem je technicky možné, ale podstatně obtížnější než svařování TIG a obecně se nedoporučuje pro výrobní nebo konstrukční aplikace. Proces vyžaduje specializované svařovací tavidlo z nerezové oceli – typicky suchý prášek smíchaný na pastu s isopropylalkoholem a nanesený na přední i zadní stranu spoje a také na plnicí tyč. Toto tavidlo zabraňuje oxidaci chrómu během svařování.
Nastavení plamene je kritické: preferován je neutrální plamen s mírným přebytkem acetylenu (minimálně redukující plamen). Oxidační plamen vypaluje chrom z oceli a ničí její odolnost proti korozi. Nadměrný nauhličovací plamen přidává nežádoucí uhlík do svaru. Zbytky tavidla po svařování jsou při plném zahřátí tvrdé a skelné – musí být před uvedením spoje do provozu mechanicky odstraněny (obroušení drátěným kartáčem, otryskáním). Tavidlo, které nedosáhlo plné teploty, lze snadněji setřít.
U jakostí jako 304 může nadměrné teplo (mezi 500 °C a 800 °C) způsobit tvorbu karbidu chrómu na hranicích zrn – stav známý jako precipitace karbidů, která vede v průběhu času k mezikrystalové korozi. Nízkouhlíkové třídy (304L, 316L) jsou vůči tomuto problému odolnější při svařování metodami s vyšším tepelným příkonem.
Kritické přípravné kroky pro svařování nerezové oceli
Bez ohledu na zvolený svařovací proces je příprava povrchu a kontrola znečištění při práci s nerezovou ocelí nesmlouvavá.
- Odstraňte kontaminaci železem: Jakékoli částice železa nebo oceli na nerezovém povrchu – z drátěných kartáčů používaných na uhlíkovou ocel, brusných kotoučů nebo kovového prachu – se usadí v nerezu a způsobí rezavé skvrny. Používejte speciální kartáče z nerezové oceli, brusné kotouče a řezné kotouče, které se nikdy nedotkly uhlíkové oceli.
- Důkladně očistěte všechny povrchy: Před svařováním odstraňte olej, mastnotu a okuje z oblasti spoje pomocí acetonu nebo speciálního odmašťovače z nerezové oceli. I otisky prstů mohou způsobit lokalizovanou kontaminaci.
- Zajistěte nulové spáry: Nerezová ocel je zvláště náchylná k profouknutí, když existují mezery mezi spojovacími plochami. Držte kloub u zdroje světla – pokud světlo prochází skrz, je uchycení příliš volné.
- Bezpečně upněte a přišroubujte svar: Vzhledem k vysoké tepelné roztažnosti nerezové oceli se mohou neupínané obrobky během svařování výrazně deformovat. Střihněte bodové svary a zvažte rozmístění posloupnosti hlavních svarů, aby se teplo distribuovalo rovnoměrně.
- Regulace interpass teploty: Mezi průchody nechte svarovou zónu vychladnout. Trvale vysoké interpass teploty zvyšují riziko senzibilizace (srážení karbidu chromu) a deformace.
Bezpečnost při používání plynů z řezacích hořáků a svařování nerezové oceli
Kyslíkové řezání a svařování nerezové oceli představují specifická bezpečnostní rizika, která vyžadují přímou pozornost.
Bezpečnost plynové láhve a hořáku
- Acetylen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Nikdy nevytahujte acetylen rychlostí překračující jednu sedminu kapacity láhve za hodinu – tím se nasává aceton do hadic a hořáku, což způsobuje poškození a potenciální nebezpečí.
- Nikdy neprovozujte acetylen nad pracovním tlakem 15 psi – při vyšších tlacích se stává citlivým na nárazy a může se explozivně rozkládat.
- Propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Vždy používejte hadice, regulátory a koncovky určené pro konkrétní používaný palivový plyn. Propan postupem času chemicky degraduje materiály hadic určených pro acetylen.
Nebezpečí výparů ze svařování nerezové oceli
Svařování nerezové oceli vytváří výpary chromu (VI) – známý lidský karcinogen – spolu se sloučeninami niklu a dalšími nebezpečnými kovovými výpary. Tyto výpary jsou nebezpečnější než výpary vznikající při svařování měkké oceli a vyžadují aktivní kontrolní opatření. Místní odsávací ventilace (LEV) umístěná v blízkosti oblouku nebo plamene je povinná v jakémkoli profesionálním prostředí. Měly by se používat osobní ochranné prostředky včetně svářečského respirátoru s přívodem vzduchu nebo minimálně řádně dimenzovaného respirátoru filtrujícího výpary. Nespoléhejte pouze na obecné větrání prodejny. Expoziční limity pro šestimocný chrom jsou přísně regulovány a vyžadují monitorování ve výrobních prostředích, kde se pravidelně provádí svařování nerezu.
Výběr správného procesu: Řezání plynem a shrnutí metody svařování
pro řezání oceli výběr topného plynu závisí především na dostupném rozpočtu, požadované řezné rychlosti a konstrukci hořáku. Acetylen poskytuje nejrychlejší časy propíchnutí a nejintenzivnější vnitřní teplo, takže je ideální pro přesnou práci, tenký materiál a situace, kde záleží na čase nastavení. Propan a propylen nabízejí nižší provozní náklady a srovnatelné řezné rychlosti na silnějším materiálu při správném nastavení vstřikovacího hořáku. Zemní plyn je ekonomickou volbou pro velkoobjemová průmyslová řezací zařízení s potrubím. Žádný kyslíko-palivový plyn není účinný pro řezání nerezové oceli, hliníku nebo neželezných kovů – pro tyto materiály je nutné použít plazmové nebo laserové řezání.
pro svařování nerezové oceli TIG je preferovaný proces všude tam, kde jsou prioritou vzhled, odolnost proti korozi a mechanická pevnost. MIG svařování je vhodné pro těžší úseky a výrobní práce, kde záleží na rychlosti. Kyslíko-acetylenové svařování korozivzdorných materiálů je možné, ale náročné, vyžaduje správnou aplikaci tavidla, přesné nastavení plamene a odstranění tavidla po svařování – je vhodnější pro situace při opravách v terénu, kde není k dispozici elektrické svařovací zařízení. Ať už je použit jakýkoli proces, kontrola kontaminace, správný výběr plniva a tepelné řízení jsou tři faktory, které určují, zda svar z nerezové oceli dlouhodobě funguje tak, jak bylo zamýšleno.