Co jsou tipy na řezání kyslíkem a proč na nich záleží
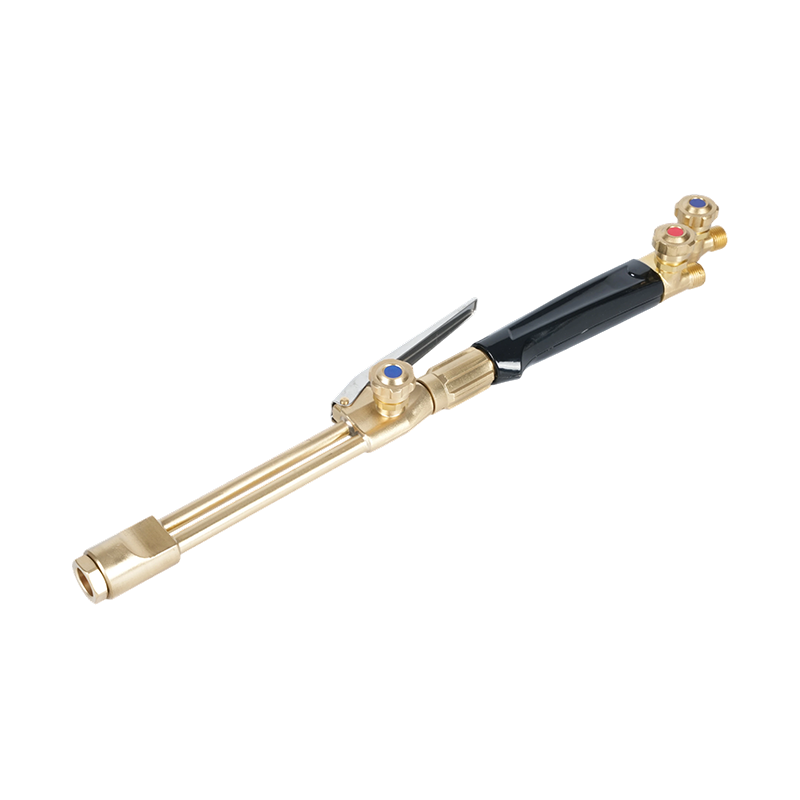
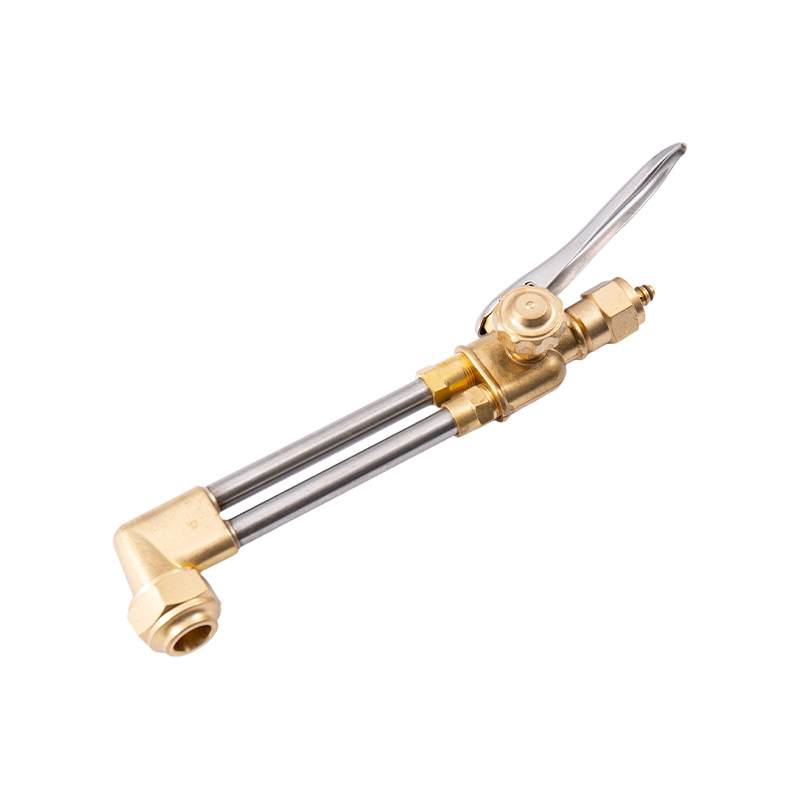
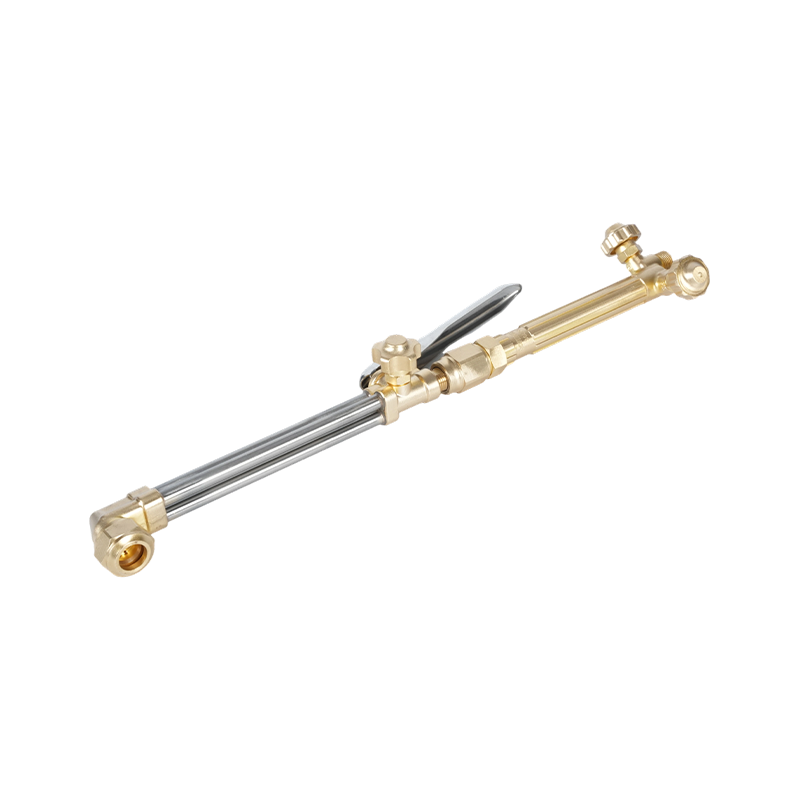
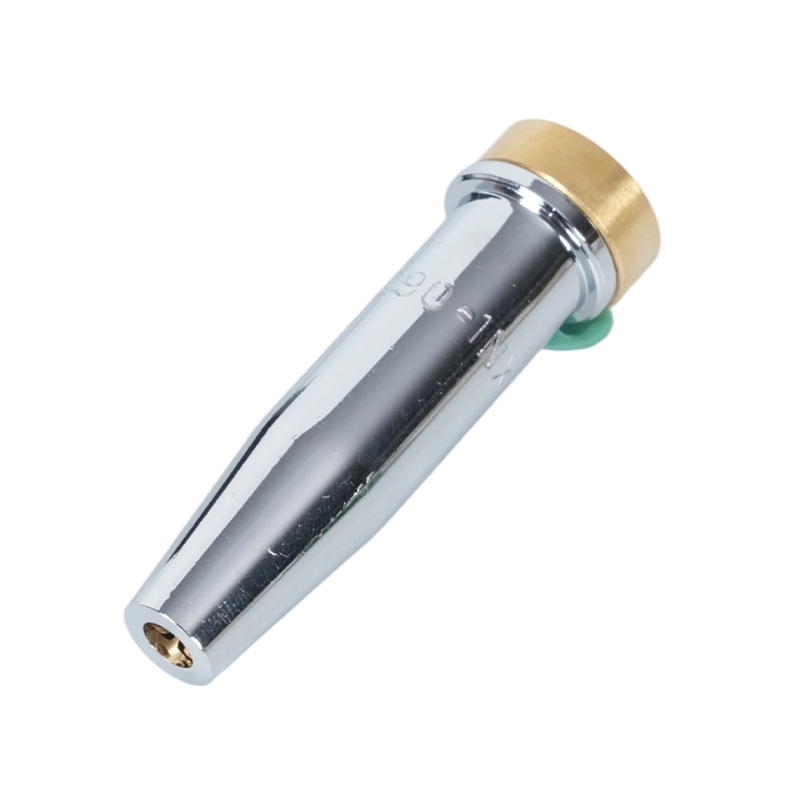
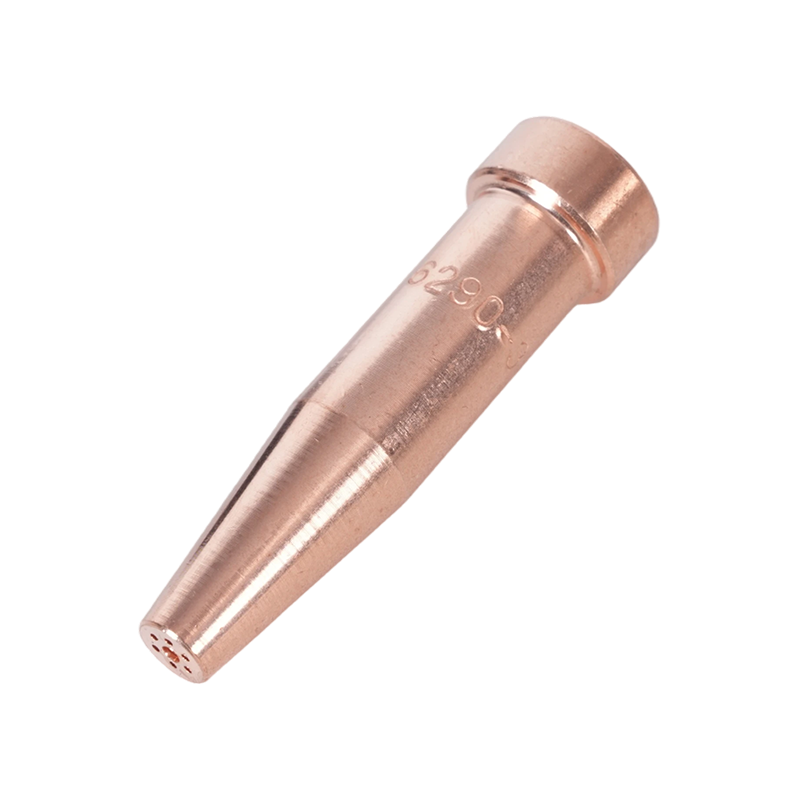
Oxy řezání hroty – také označované jako hroty nebo trysky kyslíko-palivových hořáků – jsou přesné součásti na obchodním konci kyslíko-palivového řezacího hořáku. Řídí přívod předehřívacího plamene i vysokotlakého proudu řezacího kyslíku a jejich výběr přímo určuje kvalitu řezu, řeznou rychlost, spotřebu plynu a bezpečnost obsluhy. Výběr špatného hrotu pro danou aplikaci je jednou z nejčastějších příčin špatné kvality řezu, nadměrné strusky, deformace kovu a předčasného opotřebení zařízení.
Kyslíkové řezání zůstává celosvětově nejrozšířenější metodou tepelného řezání, a to navzdory rostoucímu zavádění plazmových a laserových procesů pro určité aplikace. Zařízení je přenosné, cenově výhodné a je schopné řezat měkkou ocel o tloušťce přibližně 3 mm (1/8 palce) až 300 mm (12 palců) – rozsah, kterému se žádná plazmová řezačka ve standardní cenové kategorii nevyrovná. Vstupní náklady na kompletní nastavení na kyslík a palivo jsou skromné, obvykle mezi 250 a 350 USD u špičkového ručního vybavení a není vyžadováno žádné elektrické připojení, což umožňuje provádět práci v místech, kde není k dispozici napájení.
Hroty jsou vyráběny z masivní mědi (jednodílná konstrukce) nebo jako dvoudílné hybridní s mosazným vnitřním dílem a měděným vnějším pouzdrem. Jednodílné špičky jsou standardní pro nastavení kyslík-acetylen, zatímco dvoudílné špičky se obvykle používají s alternativními palivovými plyny, jako je propan, zemní plyn a propylen. Každý palivový plyn hoří při různých teplotách a s různými charakteristikami plamene, což vyžaduje hroty speciálně navržené pro tento plyn, aby se optimalizoval poměr dodávky kyslíku a paliva.
Čtyři klíčové faktory pro výběr správného hrotu pro řezání kyslíkem
Výběr správného kyslíkového řezného hrotu vyžaduje vyhodnocení čtyř primárních proměnných. Získání některého z těchto špatných kompromisů buď snížení kvality nebo bezpečnosti:
1. Kompatibilita hořáku a typ sedla
Před jakýmkoli dalším zvažováním musí být špička kompatibilní s konkrétním použitým modelem hořáku. Sedla hrotu – těsnící plocha, kde se hrot připojuje k tělu hořáku – se mezi výrobci a dokonce i mezi modely stejného výrobce výrazně liší. Použití nekompatibilního hrotu vytváří nebezpečný stav: hořlavý plyn může unikat ve spoji a vytvářet nebezpečí požáru a výbuchu. Před zakoupením náhradních špiček vždy identifikujte výrobce hořáku a číslo modelu a ověřte kompatibilitu s tabulkou špiček výrobce nebo s příručkou k zařízení.
2. Tloušťka kovu
Středový otvor řezného hrotu – otvor, kterým vystupuje vysokotlaký řezný kyslík – je dimenzován speciálně tak, aby dodával správný objem a rychlost kyslíku pro definovaný rozsah tloušťky. Jak se tloušťka desky zvětšuje, průměr otvoru se musí zvětšovat, aby byl zachován adekvátní proud řezného kyslíku na větší vzdálenost od trysky k ploše řezu. Použití poddimenzovaného hrotu na silném materiálu má za následek neúplné pronikání a hrubý, vláčný řez. Použití příliš velkého hrotu na tenkém materiálu plýtvá kyslíkem, zvětšuje šířku řezu a způsobuje nadměrné předehřívání, které může deformovat obrobek.
Níže uvedená tabulka poskytuje obecný odkaz pro výběr acetylenového řezného hrotu podle tloušťky kovu:
| Tloušťka kovu | Velikost hrotu (obecné) | Tlak kyslíku (psi) | Tlak palivového plynu (psi) | Rychlost řezání (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Typ palivového plynu
Různé palivové plyny vyžadují různé konstrukce trysek, protože jejich spalovací charakteristiky – teplota plamene, rychlost uvolňování tepla a poměr kyslíku k palivu – se výrazně liší. Acetylen vytváří nejžhavější plamen ze všech běžných topných plynů, hoří při teplotě mezi 5 600 °F a 5 800 ° F, a poskytuje nejkratší doby předehřívání pro řezání a drážkování. Je to však nejdražší varianta paliva a nikdy se nesmí používat při tlacích překračujících 15 psi, protože nad touto prahovou hodnotou se stává nestabilní. Propan a zemní plyn hoří při nižších teplotách (přibližně 4 250 °F pro propan) a vyžadují delší dobu předehřívání, ale jsou podstatně levnější pro velkoobjemové vytápění a velkoplošné ohřívání. Špičky navržené pro alternativní palivové plyny mají dodatečné předehřívací otvory pro kompenzaci nižší teploty plamene.
4. Typ vývrtu: Válcový vs. Divergentní
Geometrie řezného kyslíkového otvoru – centrálního kanálu, kterým prochází vysokotlaký kyslík – má zásadní vliv na řezný výkon u silnějších materiálů. Hroty s válcovým otvorem jsou standardem pro ruční řezání a strojní řezání tenčích materiálů (1/8 až 3/8 palce) a optimálně fungují při přibližně 40 psi na vstupu hořáku. Divergentní vrtané hroty, které se rozšiřují směrem ven směrem k výstupu, udržují kvalitnější proud nadzvukového kyslíku na větší vzdálenost od trysky – což z nich dělá preferovanou volbu pro desky tlustší než 3/8 palce. Hroty s divergentním otvorem pracují při vyšších tlacích, typicky 75 až 100 psi, ale poskytují vyšší řezné rychlosti a nižší spotřebu kyslíku na stopu řezu ve srovnání s hroty s válcovým otvorem při ekvivalentních tloušťkách.
Údržba kyslíkového řezacího hrotu a běžné problémy
Řezná špička ve špatném stavu je jednou z nejčastějších příčin frustrujících problémů s kvalitou řezu, i když jsou všechny ostatní parametry správně nastaveny. Pro konzistentní výkon je nezbytná pravidelná kontrola a čištění hrotů.
Čištění hrotu by mělo být provedeno pomocí vhodného čističe špiček – sady velkých drátěných pilníků odpovídajících průměrům otvoru. Jednodílné hroty vyžadují jiný čistič než dvoudílné hroty. Proces čištění zahrnuje jemné protažení pilníku vhodné velikosti každým otvorem, aby se odstranily uhlíkové usazeniny a rozstřik, aniž by se zvětšil otvor. Přílišné čištění nebo použití příliš velkého pilníku poškozuje geometrii otvoru a trvale snižuje výkon hrotu.
Mezi běžné problémy s kvalitou řezu a jejich pravděpodobné příčiny související s hrotem patří následující. Zaoblená horní hrana na řezu je způsobena nadměrným předehřátím – obvykle příliš velkým hrotem nebo nadměrným tlakem palivového plynu. Tažné čáry, které se na řezané ploše naklánějí dozadu, indikují nedostatečný tlak řezného kyslíku nebo hrot, který je příliš malý pro tloušťku materiálu. Hrubá, nerovnoměrná plocha řezu s nadměrnou přilnavostí strusky ukazuje na znečištěný nebo poškozený otvor hrotu, nesprávnou rychlost posuvu nebo kontaminovaný přívod kyslíku. Když se objeví tyto příznaky, zkontrolujte a vyčistěte hrot před úpravou tlaku plynu, protože úpravy tlaku nemohou kompenzovat fyzické poškození hrotu.
Svařování tyčí vs MIG: Pochopení zásadního rozdílu
Svařování tyčí – formálně známé jako Shielded Metal Arc Welding (SMAW) – a MIG svařování (Metal Inert Gas Welding, také nazývané Gas Metal Arc Welding nebo GMAW) jsou dva celosvětově nejrozšířenější procesy obloukového svařování. Oba vytvářejí svar generováním elektrického oblouku, který taví odtavnou elektrodu a základní kov za vzniku taveného spoje. Ale způsob, jakým toho každý proces dosahuje, a podmínky, za kterých každý vyniká, se podstatně liší.
Při svařování tyčí je obalená elektroda — „tyč“ — upnuta v držáku elektrody a připojena ke zdroji energie. Jak oblouk hoří, povlak tavidla na elektrodě se spálí a vytvoří ochranný plyn, který chrání roztavenou svarovou lázeň před atmosférickou kontaminací a současně vytváří vrstvu strusky přes chladící svar. Při svařování MIG je elektroda s plným drátem přiváděna automaticky a nepřetržitě z cívky přes svařovací pistoli, zatímco samostatná nádrž ochranného plynu – obvykle argon, CO₂ nebo směs argon-CO₂ – je dodávána tryskou pistole k ochraně svarové lázně. Není použit žádný povlak tavidla a nevzniká žádná struska.
Základní praktický rozdíl je tento: svařování tyčí je přenosnější, tolerantnější k obtížným povrchům a venkovním podmínkám a nižší počáteční náklady; MIG svařování je rychlejší, čistší a vytváří kvalitnější svary v kontrolovaném prostředí. Ani jeden proces není univerzálně lepší – správná volba závisí zcela na aplikaci.
Svařování tyčí vs MIG: přímé srovnání
| Kategorie | Svařování tyčí (SMAW) | Svařování MIG (GMAW) |
|---|---|---|
| Náklady na vybavení | Nižší — jednoduché nastavení, méně komponent | Vyšší — nutný podavač drátu, plynová nádrž, regulátor |
| Křivka učení | Snadné spuštění, obtížnější zvládnutí (správa délky oblouku) | Nejjednodušší proces oblouku, který se učí; důsledné podávání drátu pomáhá začátečníkům |
| Rychlost svařování | Pomalejší – elektrodu je nutné často vyměňovat | Rychlejší — nepřetržité podávání drátu, minimální prostoje |
| Čistota svaru | Struska a rozstřik vyžadují sekání a broušení po svařování | Minimální struska; po svařování není potřeba žádné čištění |
| Venkovní použití | Vynikající — samostíní, neovlivňuje vítr | Špatné venkovní prostředí – vítr narušuje pokrytí ochranným plynem |
| Vyžaduje se příprava povrchu | Minimální – lze svařovat přes rez, lakovat a frézovat okuje | Vysoká – pro kvalitní výsledky je nutný čistý, holý kov |
| Tloušťka kovu Range | Nejlépe na 1/8" a silnější; není vhodné pro tenké plechy | Pracuje s materiálem tenkým jako 26-gauge až po tlustý plech |
| Přenositelnost | Vysoce přenosný – kompaktní, není potřeba žádná nádrž na plyn | Méně přenosné – plynová láhev a podavač drátu zvyšují objem |
| Nejlepší aplikace | Konstrukční ocel, opravy v terénu, potrubí, těžká technika | Automobilový průmysl, dílny, výrobní prostředí |
Kde každý proces vítězí: Scénáře aplikací v reálném světě
Svařování tyčí: volba pro venkovní, těžké a údržbářské práce
Samostínící elektroda pro svařování tyčí znamená, že vítr a průvan nesnižují kvalitu svaru – rozhodující výhoda na staveništích, venkovních potrubích a zemědělských opravách. Tento proces si poradí s rezavými, lakovanými nebo frézovanými povrchy mnohem lépe než MIG, což výrazně snižuje čas strávený přípravou povrchu před zahájením svařování. Pro práci s konstrukční ocelí, opravy těžkých zařízení a svařování potrubí zůstává svařování tyčí profesionálním standardem v mnoha průmyslových odvětvích. Hluboké pronikání oblouku dosažitelné pomocí svařování tyčí jej činí zvláště účinným u silnějších profilů oceli a litiny. Přenositelnost zařízení je další velkou výhodou: tyčovou svářečku lze přenášet na vzdálené pracoviště bez potřeby samostatné plynové láhve, což z ní činí jedinou praktickou volbu pro skutečně vzdálené opravy v terénu.
MIG svařování: Volba pro rychlost, čistotu a tenké materiály
V kontrolované dílně nebo výrobním prostředí je svařování MIG téměř vždy produktivnější volbou. Nepřetržité podávání drátu eliminuje potřebu zastavovat a měnit elektrody každých několik palců, čímž se dramaticky prodlužuje čas strávený skutečným pokládáním svarové housenky oproti prostojům potřebným při svařování tyčí. MIG vytváří svary s minimálním rozstřikem a bez strusky, což znamená, že hotové díly před přechodem do další výrobní fáze nevyžadují téměř žádné broušení nebo čištění. Pro automobilovou výrobu, zpracování plechů a výrobu nábytku – aplikace, kde záleží na vzhledu svaru a schopnosti tenkého materiálu – je MIG trvale preferovanou metodou. To je také široce považováno za nejjednodušší proces obloukového svařování pro začátečníky, protože automatický posuv drátu udržuje konzistentnější oblouk než ručně řízená délka elektrody požadovaná při svařování tyčí.
Kdy použít obojí
Profesionální svářeči a dílny často udržují oba procesy. Běžný pracovní postup zahrnuje použití MIG pro velkoobjemovou výrobu standardních komponent v dílně a přechod na stick pro opravy v terénu, strukturální práce na stávajících konstrukcích nebo jakoukoli práci, kde je dodávka ochranného plynu nepraktická. Nejúčinnějším přístupem k nákupu a školení v oblasti svařování je zacházet s tyčí a MIG jako s doplňkovými nástroji spíše než s konkurenčními alternativami — každý pokrývá omezení druhého a společně řeší prakticky celé spektrum požadavků na spojování kovů.
Úvahy o nákladech: Počáteční investice vs. dlouhodobá efektivita
Svařování tyčí trvale vyhrává na počátečních nákladech. Základní tyčová svářečka vhodná pro náročnou práci je k dispozici za podstatně méně než ekvivalentní nastavení MIG, které vyžaduje nejen vlastní svářečku, ale také mechanismus podavače drátu, láhev s ochranným plynem, regulátor a zásobu cívek drátu. Pro příležitostné amatérské použití, malé opravy nebo operace s omezeným rozpočtem je spodní bariéra pro svařování tyčí skutečnou výhodou.
U velkoobjemových produkčních prostředí se obraz nákladů posouvá. Vyšší pojezdové rychlosti svařování MIG, kratší pracovní doba na svar a minimální náklady na čištění po svařování mohou poměrně rychle kompenzovat vyšší počáteční investice do vybavení. Nepřetržité podávání drátu také znamená, že operátor MIG stráví více času svařováním a méně času přemisťováním, výměnou elektrod a čištěním strusky – což se přímo promítá do vyšší produktivity za hodinu. Pro průmyslové nákupčí a dodavatele svařování, kteří přebírají velké výrobní zakázky, dlouhodobá nákladová efektivita svařování MIG často odůvodňuje vyšší počáteční kapitálový požadavek.
Náklady na spotřebu mají podobný vzorec. Tyčinkové elektrody jsou levné jednotlivě, ale spotřebovávají se rychlostí, která zahrnuje čas, který není svařovací, strávený jejich výměnou. Drát MIG a ochranný plyn představují vyšší opakující se náklady na jednotku, ale náklady na palec svaru v prostředí s vysokou výrobou jsou často konkurenceschopné, když se zohlední efektivita práce. Rozhodnutí mezi tyčí a MIG by mělo vždy zohledňovat celkové náklady na vlastnictví – vybavení, spotřební materiál, práci a dobu čištění – spíše než samotnou kupní cenu.