Dvě role, které hraje každý řezný plyn
Každý plamen pro řezání plynu běží na partnerství mezi dvěma samostatnými proudy plynu, které vykonávají dvě různé činnosti, nikoli jeden univerzální plyn. Topný plyn se mísí s malým proudem kyslíku a vytváří předehřívací plamen, který zvyšuje kov na zápalnou teplotu. Jakmile je této teploty dosaženo, mnohem větší, oddělený proud čistého kyslíku vystřeluje středem hrotu, reaguje s horkým kovem za oxidace a vyfukování roztavené strusky z řezu.
Záměna těchto dvou rolí je zdrojem většiny chyb v nastavení. Přidáním dalšího palivového plynu se neškrtí rychleji – pouze se změní předehřev. Kyslíkový paprsek provádí skutečné řezání a jeho čistota a průtok jsou tím, co skutečně určuje, jak čistý a rychlý řez dopadne. Pochopení tohoto rozdělení je výchozím bodem pro rozumný výběr plynů spíše než podle zvyku.
Možnosti palivového plynu: acetylen, propan, zemní plyn, MAPP a propylen
Pět palivových plynů pokrývá drtivou většinu kyslíko-palivového řezání a každý z nich vyrovnává teplotu plamene s cenou a manipulací jiným způsobem.
Acetylen hoří žhavěji než kterákoli z alternativ, dosahující zhruba 5 800–6 000 °F v kyslíko-acetylenovém plameni. Toto teplo se koncentruje do úzkého, intenzivního kužele, který mu umožňuje předehřát kov na řeznou teplotu rychleji než jakýkoli jiný topný plyn – důvod, proč zůstává výchozí pro svařování, pájení a řezání tlustých plechů, kde záleží na rychlosti propichování. Kompromisem jsou náklady na kubickou stopu a přísnější požadavky na skladování lahví. A hlubší srovnání acetylenu proti propanu pro řezání přesně rozepíše, kde se tento kompromis nákladů vyplatí a kde ne.
Propan a zemní plyn hoří znatelně chladněji, blíže k 5 200 °F, a šíří toto teplo přes širší plamen spíše než přes těsný kužel acetylenu. Ten širší plamen je vlastně výhodou pro ohřev velkých ploch nebo předehřívání tlustých plechů pod povrchem. Co však většinu obchodů přitahuje k propanu, není výkon – je to ekonomika. Plnění propanu stojí méně a pravidla pro jeho skladování jsou méně omezující než u acetylenu, což je důvod, proč je vrakoviště a obchody s hořákem často neplní.
plyn MAPP (směs methylacetylenu a propadienu) sedí mezi tím a vytváří žhavější plamen než propan při teplotě kolem 2 976 °C s uvolňováním tepla blíže k acetylenu v primárním kuželu. Může také pracovat při vyšším tlaku než acetylen bez stejného rizika, že se rozpadne na výbušné složky, což z něj činí použitelnou možnost pro řezání pod vodou v hluboké vodě – výklenek, ale skutečná výhoda, kterou ostatní palivové plyny nesdílejí.
Propylen , produkt zkapalněného ropného plynu, dopadá při teplotě plamene blízko MAPP, ale sdílí požadavek na vysoký poměr kyslíku k palivu propanu, což znamená, že k účinnému spalování potřebuje úměrně větší průtok kyslíku. Je to méně obvyklá volba, ale objevuje se v obchodech optimalizujících pro specifickou rovnováhu tepla a nákladů, které acetylen a propan zcela nedosahují.
Žádný z těchto palivových plynů není univerzální nejlepší volbou. Ten správný závisí na tloušťce plechu, četnosti chodu hořáku a na tom, zda dílna také svařuje – nejen řeže – se stejným přívodem plynu.

Proč čistota kyslíku všechno mění
Většinu pozornosti přitahuje palivový plyn, ale proud řezného kyslíku je to, co ve skutečnosti určuje kvalitu a rychlost řezu. Čistota kyslíku pod 99,5 % má mimořádný účinek: pokles čistoty o pouhé 1 % obvykle zpomalí řeznou rychlost zhruba o 25 % a zvýší spotřebu plynu o podobnou hranici, protože nečistoty ředí oxidační reakci, která provádí skutečné řezání.
I zde záleží na designu trysky a koncovky, protože špatně navržená koncovka umožňuje, aby se okolní vzduch přimíchal do proudu kyslíku dříve, než se dostane ke kovu, což účinně snižuje čistotu v místě, na kterém záleží nejvíce. To je jeden z důvodů, proč špičky hořáku nejsou univerzální součástí – geometrie průchodu uvnitř dobře navržené špičky chrání proud kyslíku před tímto druhem zředění.
Tipy, regulátory a bezpečnostní vybavení pro váš plyn
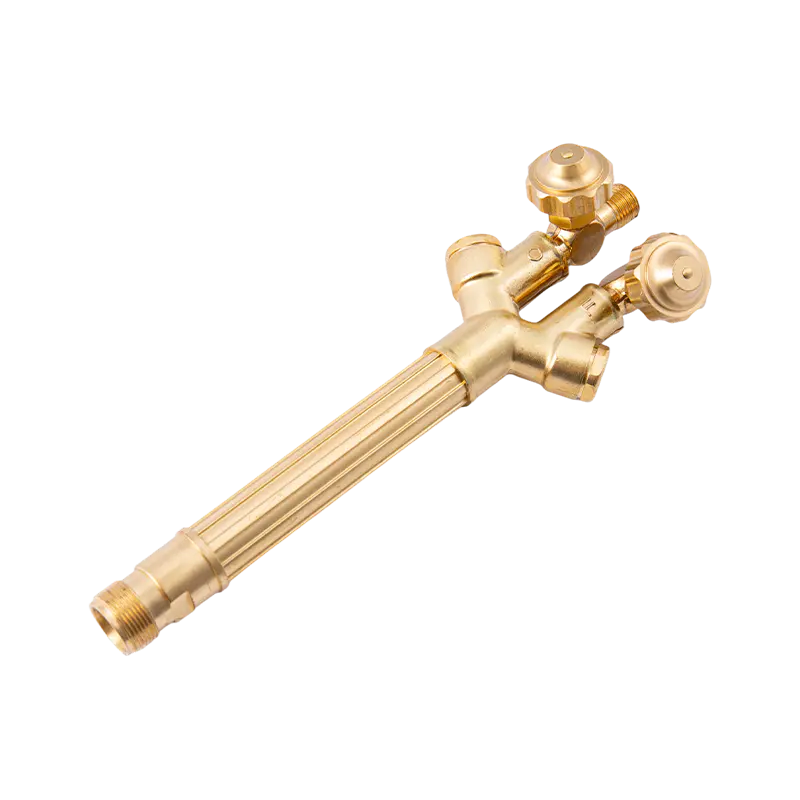
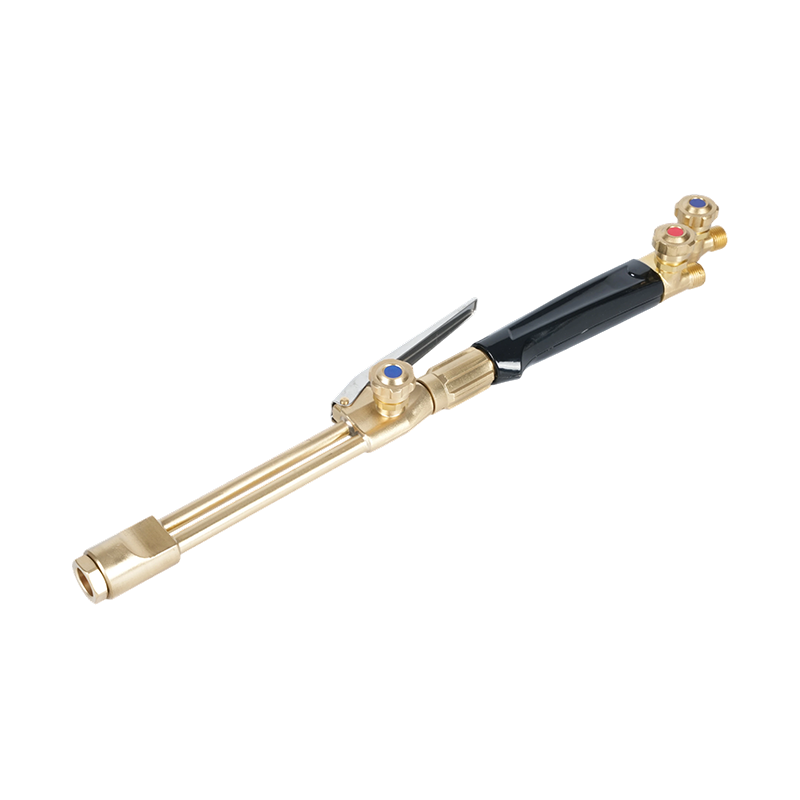
Každá část následného zařízení na řezacím hořáku je postavena na konkrétním plynu, který jím proudí, a výměna palivových plynů bez výměny přizpůsobeného zařízení je místo, kde většina problémů s nastavením začíná.
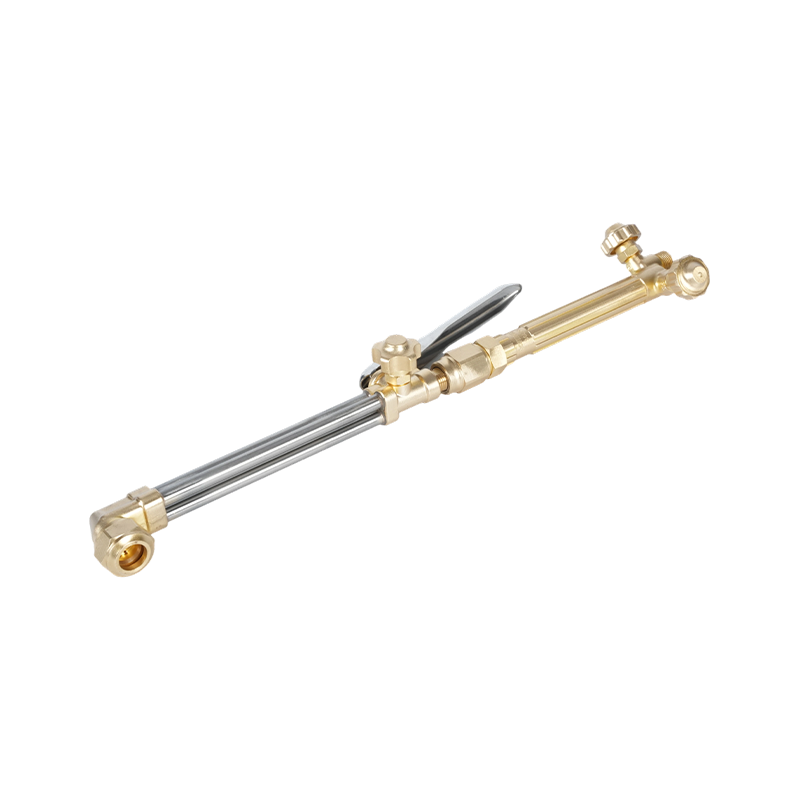
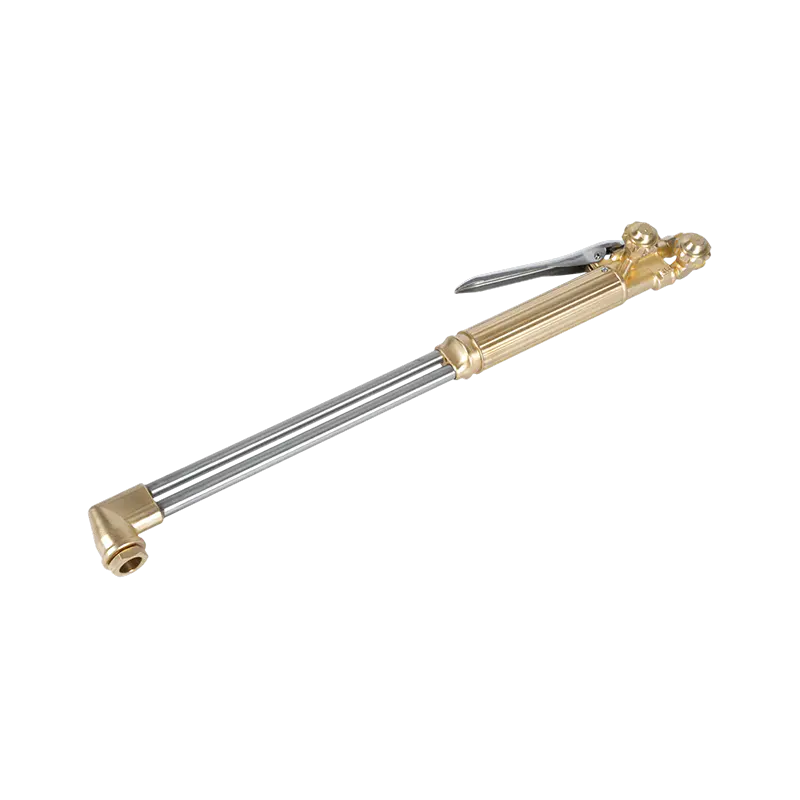
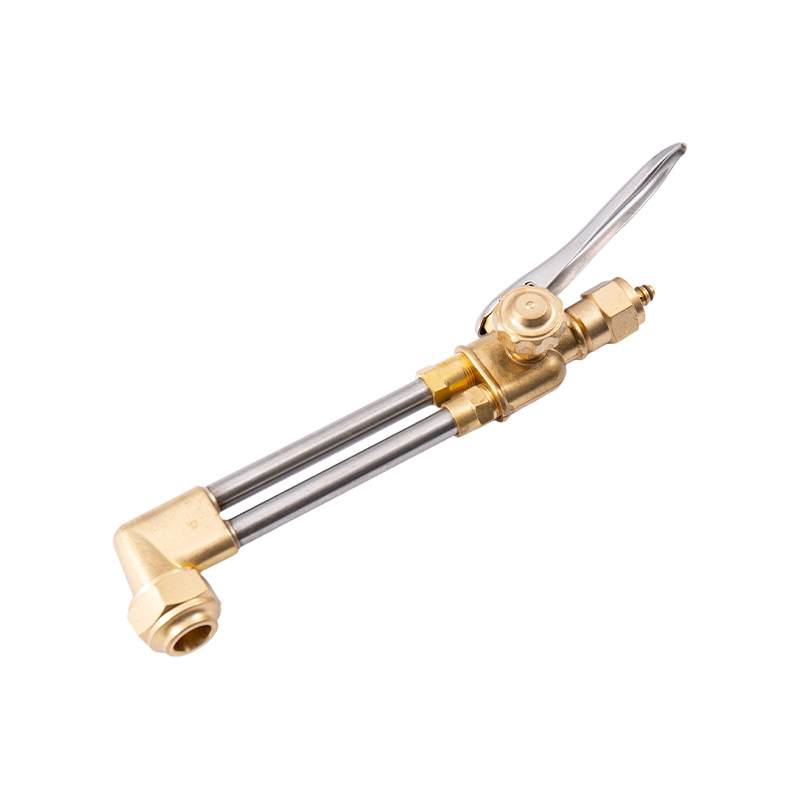
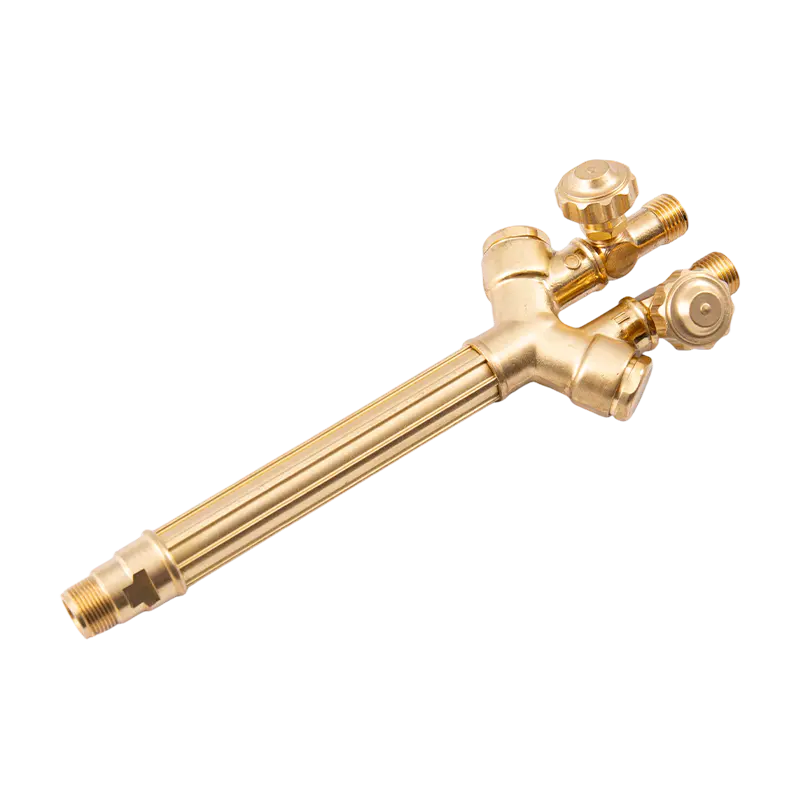
Nejjasnějším příkladem jsou svítilny. Acetylenové špičky používají design premixu, který mísí palivo a kyslík uvnitř špičky před výstupem plamene přes těsně rozmístěné otvory. Špičky pro propan a zemní plyn místo toho používají postmix design, směšování plynů těsně mimo čelo špičky přes širší sedlo, protože tyto plyny potřebují větší objem kyslíku vzhledem k palivu a další mísící vzdálenost ke stabilizaci. Acetylen cutting torch tips engineered for premix flame delivery a Špičky propanového řezacího hořáku vytvořené pro míchání plamenů ve stylu postmixu odrážet tento strukturální rozdíl spíše než být zaměnitelnými variantami stejné části.
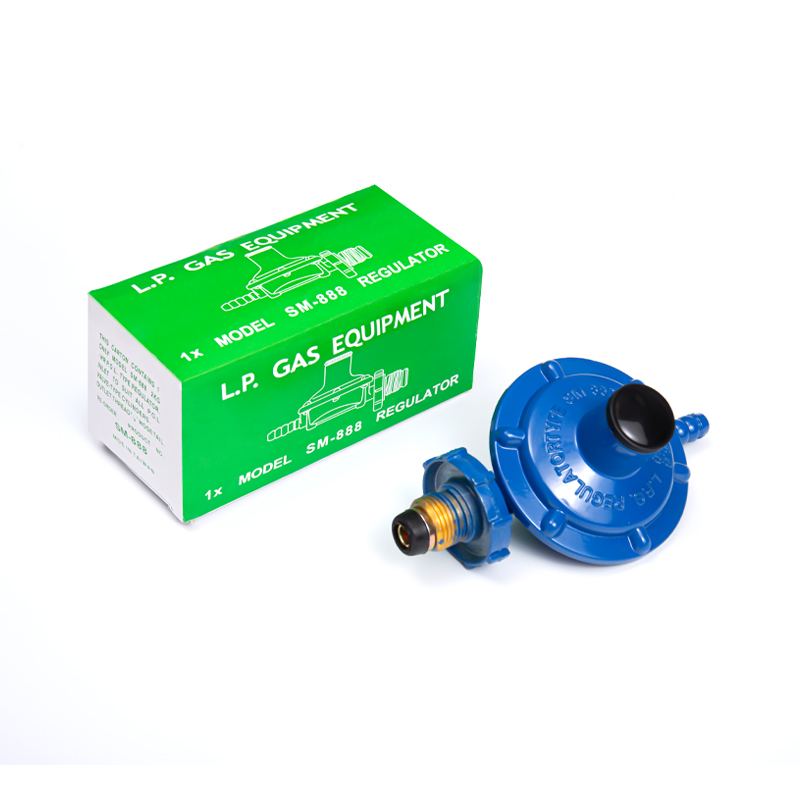
Regulátory mají stejnou logiku specifickou pro plyn. Každý z nich je kalibrován na konkrétní tlakový rozsah plynu a normu armatury a provozování nesprávného plynu nesprávným regulátorem riskuje, že bude dodávat tlak, na který zařízení ve směru proudění nebylo nikdy dimenzováno. Regulátory tlaku plynu přizpůsobené konkrétním typům palivových plynů zohledněte tyto rozdíly oproti montáži.
Zachycovače flashbacku se řídí stejným pravidlem. Vzhledem k tomu, že se palivové plyny liší rozsahem hořlavosti a tím, jak rychle se může čelo plamene pohybovat hadicí dozadu, zachycovače zpětného vzplanutí určené pro skutečně používaný plyn musí sedět na konci vedení jak na regulátoru, tak na hořáku. Bližší pohled na údaje o teplotě plamene a charakteristikách spalování pro každý topný plyn ukazuje, jak odlišně se tyto plyny chovají po zapálení, což je přesně důvod, proč zařízení postavená kolem nich není zaměnitelná. The federální bezpečnostní standard pro kyslíko-palivové svařování a řezání stanovuje základní požadavky na skladování lahví a specifikace hadic, které platí bez ohledu na to, jaký plyn provozuje.
Výběr správné kombinace plynu pro váš obchod
Neexistuje jediná správná odpověď na to, jaký řezací plyn by měl provozovat – rozhodnutí závisí na několika praktických faktorech, které samy o sobě převažují nad teplotou plamene.
- Tloušťka plechu a rychlost děrování : Silný plech a výrobní řezání podporují koncentrované teplo acetylenu a rychlejší časy propichování.
- Pracovní cyklus : Obchody s baterkou na delší úseky často najdou propan nebo zemní plyn levnější na provoz po celou směnu.
- Stávající infrastruktura : Obchod s plynovým potrubím se již přiklání k zemnímu plynu jednoduše proto, aby se vyhnul logistice lahví.
- Dvouúčelové použití : Obchody, které svařují i řežou, mají obvykle po ruce acetylen, protože propan a zemní plyn nemohou nahradit svařování kyslíkem.
Mnoho obchodů nakonec provozuje více než jedno nastavení palivového plynu a mění se na základě aktuální úlohy. Na čem záleží víc než na výběru jediného vítěze, je zajistit, aby každý hrot, regulátor a pojistka zpětného vzplanutí na svítilně odpovídaly tomu, který plyn je skutečně připojen – neshodné zařízení je místem, kde začínají problémy s kvalitou plamene i bezpečnostní rizika.