Co vlastně dělá svařovací hořák s kyslíkem a acetylenem
Plamen hořáku spalující acetylen v čistém kyslíku dosahuje zhruba 6 000 °F dostatečně horké, aby během několika sekund roztavily ocel, litinu a většinu neželezných slitin. Teplo pochází z dvoustupňového procesu spalování: vnitřní kužel hoří nejžhavěji tam, kde se na špičce mísí kyslík a palivo, zatímco vnější obal dokončuje spalování v okolním vzduchu. Tento vnitřní kužel je místem, kde dochází ke skutečnému svařování – plnicí tyč se taví do sdílené roztavené lázně, když operátor pohybuje hořákem podél spoje.
Na rozdíl od obloukových procesů zde není zapojen žádný elektrický obvod. To je přesně důvod, proč zařízení zůstává relevantní na staveništích bez přístupu k napájení, v mobilních opravárenských vozech a v dílnách provádějících pájení nebo tváření kovů, kde na kontrole plamene záleží více než na rychlosti nanášení. Kompromisem je velikost zóny ovlivněné teplem – kyslíko-acetylen běží tepleji a pomaleji než oblouk MIG nebo TIG, takže vyhovuje tenčím sekcím a opravám lépe než velkoobjemové svařování.
Anatomie pochodně: Rukojeť, tipy a nástavce
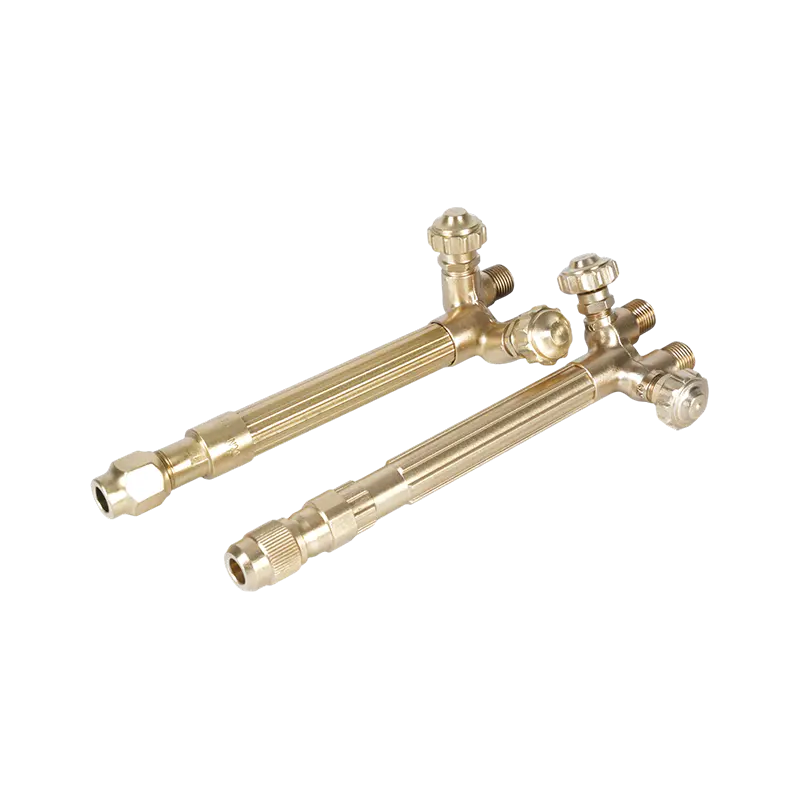
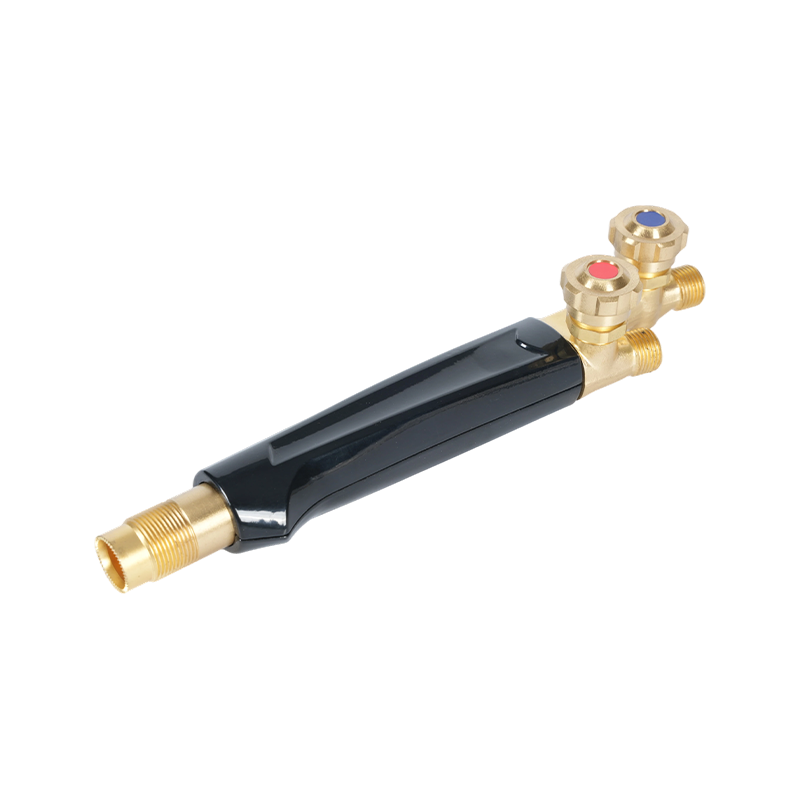
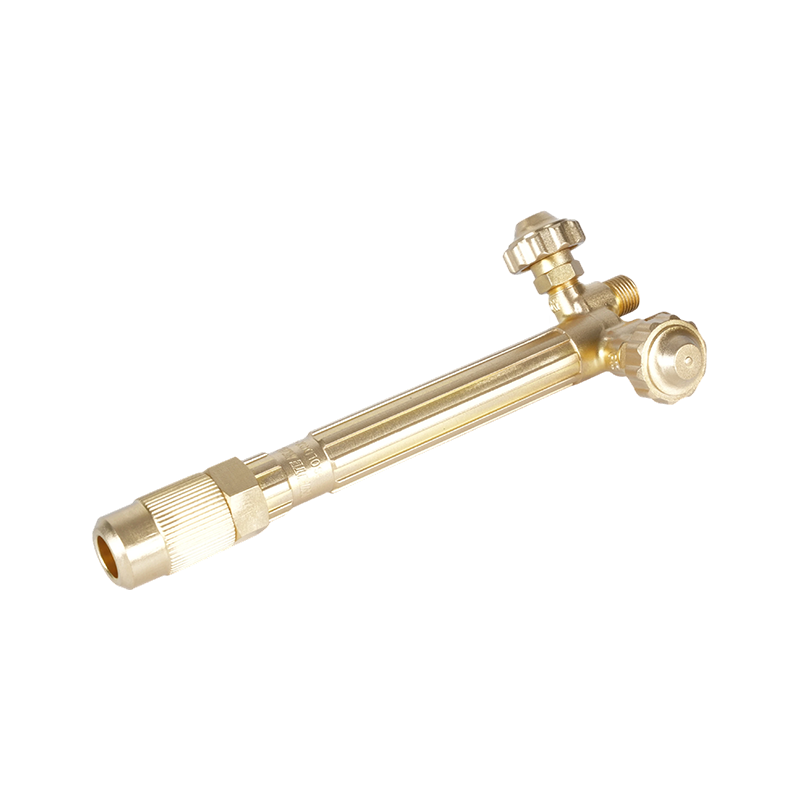
Každé nastavení začíná rukojetí hořáku, tělem, které mísí kyslík a acetylen předtím, než dosáhnou špičky. Rukojeti se dodávají v lehkém, středním a těžkém zatížení a hodnocení by mělo odpovídat rozsahu tloušťky, kterou skutečně řežete nebo svařujete – poddimenzovaná rukojeť tlumí proudění plynu na tlustém materiálu, zatímco nadměrná rukojeť plýtvá palivem na jemnou práci. Mosazná konstrukce je standardní, protože odolává korozivnímu účinku acetylenu lépe než většina alternativ a při delším používání odvádí teplo pryč z ruky operátora.
Pro obchody provozující více velikostí spojů prostřednictvím stejného nastavení, rukojeti mosazných svařovacích hořáků vyrobené pro nepřetržité použití acetylenu drží lépe při opakovaných cyklech zapalování než alternativy pro lehčí provoz, protože sedla ventilů se časem méně opotřebovávají.
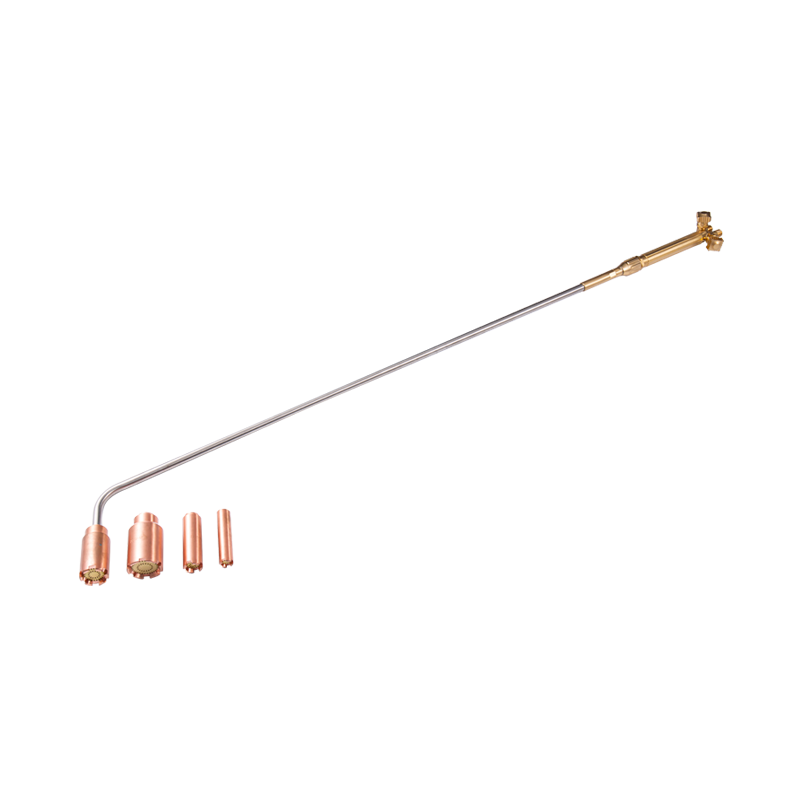
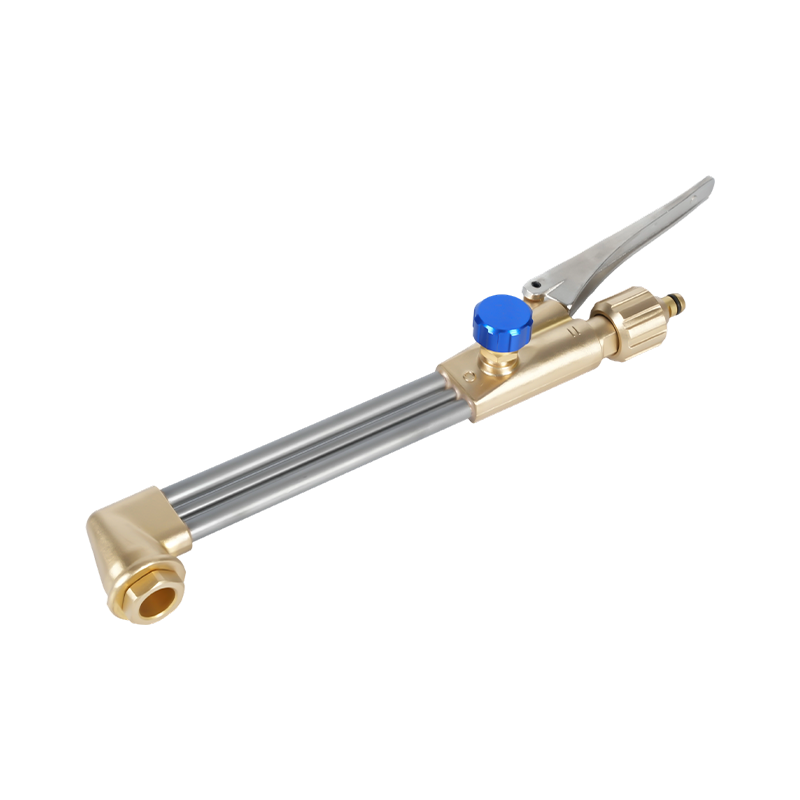
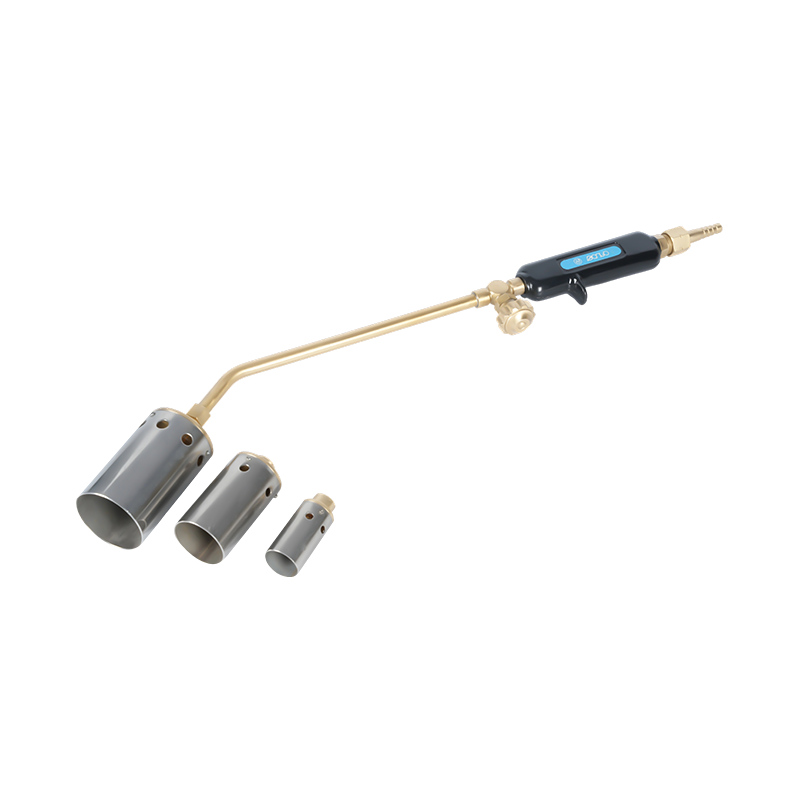
Nástavce se zasunou na rukojeť a změní se funkce: svařovací hrot pro tavné práce, řezací nástavec se spouštěčem kyslíkového proudu nebo hrot z poupat pro ohřev široké oblasti. Každý nástavec se navléká na stejné tělo rukojeti, takže jedna rukojeť může pokrýt svářecí, řezací a zahřívací práce s výměnou dílů spíše než výměnou zařízení.
Výběr správného hrotu hořáku pro danou práci
Velikost hrotu určuje rychlost proudění plynu a rychlost proudění plynu určuje, kolik tepla se dostane k obrobku. U výrobců neexistuje jednotný celoodvětvový systém číslování, takže velikosti hrotů jsou obvykle přizpůsobeny tloušťce kovu spíše než univerzálnímu číslu – tabulka dodavatele převádí tloušťku na správnou velikost otvoru pro danou konkrétní rodinu hrotů. Provoz špičky příliš malé pro materiál vede k hladovění svaru a ke špatnému svaru; provoz příliš velkého přehřívá řídký materiál a propaluje se.
- Tenký plech (méně než 1/16"): nejmenší dostupný hrot, nižší pracovní tlak
- Střední deska (1/16" až 1/4"): hrot středního rozsahu, mírný tlak na oba plyny
- Těžká deska (přes 1/4"): největší hrot určený pro rukojeť, vyšší průtok kyslíku
Materiál hrotu a konstrukce otvoru také ovlivňují stabilitu plamene. odolné špičky svařovacího hořáku navržené pro stabilní kontrolu plamene odolat praskání a zpětnému pálení, ke kterému jsou poddimenzované nebo opotřebované hroty náchylné, zejména při delších svařovacích úsecích, kde na konzistenci plamene záleží nejvíce.
Pro pájení, předehřívání zrezivělých spojovacích prvků nebo ohýbání materiálu předčí speciální topný hořák standardní svařovací špičku, protože je navržen pro širší plamen s nižší rychlostí než pro koncentrovaný řezací nebo tavný paprsek. A kompaktní topný hořák vhodný pro pájení a předehřívání poskytuje rovnoměrnější rozložení tepla v širší oblasti, než je použití svařovacího hrotu pro stejnou práci.
Bezpečné nastavení a zapálení svítilny
Než se cokoliv připojí k hořáku, krátce praskněte každý ventil láhve, abyste vyfoukli prach z výstupu. Připevněte regulátory klíčem, nikdy ne kleštěmi a zkontrolujte, zda hadicové spoje zcela sedí – kyslíkové a acetylenové armatury používají různé směry závitů, aby se zabránilo křížovému spojení.
Tlak regulátoru by měl být nastaven podle tabulky výrobce hrotu, nikoli odhadován. Pracovní tlak kyslíku a acetylenu je nižší, než většina operátorů očekává, a acetylen by za žádných okolností neměl nikdy překročit 15 psig – tím se zvyšuje riziko rozkladu uvnitř samotné láhve. Stabilní dvoustupňový regulátor zachovává toto nastavení prostřednictvím poklesu tlaku při vyprazdňování láhve, což je u dlouhých prací důležitější, než si většina operátorů uvědomuje. dvoustupňové regulátory postavené pro stabilní řízení tlaku kyslíku a acetylenu snížit tečení tlaku, které způsobuje posun charakteru plamene uprostřed sváru.
Zapálení svítilny: mírně otevřete acetylenový ventil, zapalte úderníkem (nikdy zapalovačem nebo zápalkami drženými blízko špičky), poté pomalu otevřete kyslíkový ventil a upravujte průtok acetylenu, dokud plamen nepřestane táhnout černý kouř. Správně vyladěný neutrální plamen ukazuje ostrý, dobře definovaný vnitřní kužel bez pera na jeho okraji – to je plamen, kterým svařujete u většiny ocelových prací.
Backfire vs Flashback: Know the Difference
Tyto dva termíny se na pracovištích používají zaměnitelně, ale popisují různá selhání s různými důsledky. A selže je chvilkové prasknutí nebo prasknutí na špičce – plamen okamžitě zhasne nebo se znovu zapálí, což je obvykle způsobeno dotykem špičky s obrobkem, částečně ucpaným otvorem nebo nesprávným tlakem. Je to překvapivé, ale obecně to není nebezpečné, pokud se plamen obnoví normálně.
A flashback je mnohem závažnější: plamen putuje dozadu do těla hořáku, hadice nebo regulátoru, přičemž často vytváří vysoké pískání nebo syčivý zvuk. K tomu dochází, když vnitřní rychlost plynu klesne pod rychlost hoření plamene, čímž se spalování šíří proti proudu. Pokud není zaškrtnuto, zpětný vzplanutí může zapálit hadici nebo dosáhnout samotného válce. Primární obranou jsou pojistky zpětného šlehnutí – zpětné ventily samy o sobě zastavují zpětný tok plynu, ale nezastavují přední plamen, takže obě zařízení ve vyhovujícím nastavení slouží odlišným účelům.
pojistky zpětného vzplanutí, které blokují zpětný průchod plamene do hadice Pro plnou ochranu po celé délce hadice by měl být umístěn na konci regulátoru vedení kyslíku i palivového plynu, nikoli pouze na rukojeti hořáku.
Limity tlaku acetylenu a požadavky na ochranná zařízení pro kyslíko-palivové systémy jsou uvedeny v federální předpisy pro svařování a řezání kyslíkem a palivem , které by obchody měly považovat za základ pro nastavení a školení, nikoli za volitelnou referenci.
Údržba, která prodlužuje životnost hořáku
Většina problémů s hořákem souvisí se špinavým nebo poškozeným hrotem. Rozstřik a usazeniny uhlíku zužují otvor a deformují tvar plamene dlouho předtím, než hrot zcela selže, takže jeho čištění pomocí čističe hrotů správné velikosti – ne vrtákem, který zvětšuje a zakulacuje otvor – by mělo probíhat pravidelně, nejen když plamen vypadá zjevně špatně.
Kromě samotného hrotu udržují pochodeň spolehlivě v chodu po léta tři návyky:
- Před a po každém použití vyčistěte hadice od zbytkového plynu, abyste zabránili nahromadění kontaminace
- Zkontrolujte hadice, zda nevykazují praskliny nebo měkká místa, zejména v blízkosti armatur, kde se opotřebovává flexibilní koncentráty
- Svítilnu a regulátory skladujte v suchém prostoru se zavřenými ventily a uvolněným tlakem, nikoli pouze uzavřeným
Svítilna, o kterou bylo takto pečováno, si svou kalibraci udrží mnohem déle, což je důležité, protože driftující plamen je často mylně považován za problém s tlakem, když je to ve skutečnosti opotřebované sedlo nebo částečně ucpaný hrot.
Oxy-acetylen vs. jiné metody svařování
Kyslíko-acetylen si vydobyl své místo tam, kde na přenosnosti a kontrole plamene záleží více než na rychlosti. Nevyžaduje žádnou elektrickou energii, zvládá tenkorozchodné opravy s větší shovívavostí než obloukové procesy a funguje jako nástroj pro ohřev a pájení bez výměny zařízení. Pro opravy na farmách, mobilní výrobu a běžné práce v dílnách se tato všestrannost jen těžko vyrovná.
Kde chybí, je rychlost výroby a typ kovu. Hliník a nerezová ocel nereagují dobře na kyslíko-palivový plamen jako na TIG nebo plazmu, protože oba zoxidují dříve, než plamen může řádně roztavit spoj. Plazmové a laserové řezání na plechu větším než zhruba dva palce vytváří čistší hrany při vyšší rychlosti a svařování MIG překonává kyslíko-acetylenové svařování při jakékoli práci, kde na objemu záleží více než na přesnosti plamene.
Praktické pravidlo, na kterém se většina obchodů řídí: ponechat kyslíko-acetylenové nastavení pro opravy oceli, pájení natvrdo a ohřev, a pokud práce vyžaduje hliníkový, nerezový, tlustý plech nebo velkoobjemový výstup, sáhněte po obloukovém nebo plazmovém zařízení.