Proč nerezová ocel vyžaduje jiný přístup
Nerezová ocel odolává korozi díky obsahu chrómu – obvykle 10 % nebo více – který tvoří na povrchu pasivní oxidovou vrstvu. Stejná vrstva je to, co je ve svařovně neúprosné. Ústředním problémem je teplo: nerezová ocel vede teplo zhruba o třetinu efektivněji než měkká ocel, což znamená, že energie oblouku zůstává koncentrována v blízkosti svarové zóny, místo aby se rozptylovala. Výsledkem je rychlý nárůst tepla, zvýšené riziko deformace a – pokud jsou teploty příliš vysoké – jev zvaný senzibilizace, kdy se karbidy chrómu vysrážejí na hranicích zrn a kov ztrácí svou odolnost proti korozi přesně tam, kde to nejvíce potřebujete.
Kontaminace je druhou hlavní proměnnou. Drátěný kartáč z uhlíkové oceli, brusný kotouč, který se předtím dotkl měkké oceli, nebo olej holýma rukama na základní kov, to vše může vnést cizí materiál do oblasti svaru, zasévat poréznost nebo případnou korozi. Svařování nerezové oceli je proces, kde příprava tvoří většinu konečné kvality svaru – dostat proměnné tepla a kontaminace pod kontrolu před spuštěním oblouku je to, co odděluje čisté, korozi odolné svary od těch, které selžou v provozu.
Dobrou zprávou je, že proces se dá naučit. Svařování TIG, MIG a tyčové svařování pracuje na nerezu, každé je vhodné pro různé tloušťky materiálu a kontexty použití. Pochopení, který proces použít – a proč – je prvním správným rozhodnutím.
Výběr správného svařovacího procesu
Svařování nerezové oceli v praxi dominují tři procesy. Každá má definovanou sladkou tečku.
TIG svařování (GTAW) je přesná volba. Nekonzumovatelná wolframová elektroda vytváří oblouk, zatímco je výplňová tyč přiváděna ručně, což dává svářeči úplnou nezávislou kontrolu nad přívodem tepla a rychlostí nanášení výplně. Provoz na DCEN (stejnosměrný záporný elektrod) se 100% argonovým stíněním, TIG vytváří nejčistší svary na nerezu – prakticky bez rozstřiku, vynikající vzhled housenky a minimální tepelně ovlivněná zóna, když je technika dobrá. Je standardem pro tenké plechy (pod 3 mm), potrubí, potravinářská zařízení a jakékoli aplikace, kde bude viditelný hotový svar. Kompromisem je rychlost: TIG je pomalý a požadovaná manuální zručnost vyžaduje trénink.
MIG svařování (GMAW) vyhovuje těžším sekcím a vyšším objemům výroby. Drát se posouvá kontinuálně, což výrazně zvyšuje nanášecí rychlost ve srovnání s TIG. U nerezové oceli je technika tlačení standardní – držení pistole v úhlu zhruba 90 stupňů s úhlem posuvu 5–15 stupňů – což udržuje lepší pokrytí louže plynem. Výběr ochranného plynu je složitější než u uhlíkové oceli: čistý CO₂ poškozuje nerez a čistý argon vytváří studený, pomalý oblouk. Nejběžnějšími pracovními plyny jsou trojsměs 90 % helia / 7,5 % argonu / 2,5 % CO₂ pro přenos nakrátko nebo směs 98 % argonu / 2 % kyslíku pro přenos rozprašovacím obloukem. Špatná směs plynu je jednou z nejčastějších příčin špatných výsledků nerezového MIG.
Svařování tyčí (SMAW) je z těchto tří nejshovívavější, pokud jde o přípravu povrchu, a je životaschopný pro práci v terénu nebo silnější sekce, kde je zařízení TIG nebo MIG nepraktické. Elektrody (E308, E316 nebo E309 pro různé kovové spoje) obsahují tok, který generuje vlastní stínění, čímž eliminuje potřebu externího plynu. Přívod tepla je vyšší a hůře ovladatelný než TIG, díky čemuž je deformace na tenkých úsecích skutečným rizikem. Pro strukturální opravy a těžkou výrobu je tyč praktickou a efektivní možností.
| Proces | Nejlepší rozsah tloušťky | Ochranný plyn | Regulace tepla | Úroveň dovedností |
|---|---|---|---|---|
| TIG (GTAW) | Tenký až střední (ideální <3 mm) | 100% Argon | Vynikající (nožní pedál / puls) | Vysoká |
| MIG (GMAW) | Střední až tlusté (3 mm) | Tri-mix nebo směs Ar/O₂ | Dobrý (rychlost drátu / napětí) | Mírný |
| Stick (SMAW) | Silné profily / oprava pole | Žádné (chráněné tokem) | Omezené | Mírný |
Příprava povrchu a kontrola kontaminace
Příprava na nerezové svařování je přísnější než na uhlíkovou ocel a pravidla stojí za to považovat za nesmlouvavá. První je oddělení nástrojů: ponechte si vyhrazenou sadu kartáčů, brusek a svorek pouze pro nerez. Jakmile se drátěný kartáč nebo brusný kotouč dostane do kontaktu s uhlíkovou ocelí, nese železné znečištění, které se při kontaktu přenese na nerez a zanese částice, které korodují a podkopávají pasivní vrstvu. Označte nástroje a důsledně prosazujte oddělení.
Samotný povrch musí být před svařováním očištěn od oleje, mastnoty, barvy, inkoustových stop a oxidace. S organickou kontaminací si poradí aceton nebo speciální nerezový odmašťovač na čistém hadříku. Pro oxidaci nebo okuje na řezaných hranách použijte brusivo bez železa nebo lamelový kotouč určený pro nerez - nikdy kotouč, který se dotkl uhlíkové oceli. Důležitá je také metoda řezání: plazmové řezání a řezání laserem jsou u nerezových materiálů upřednostňovány před řezáním kyslíkem a acetylenem, protože zabraňují kontaminaci uhlíku na řezné hraně. Pokud je řezání kyslíkem a acetylenem nevyhnutelné, musí se hrana před svařováním obrousit.
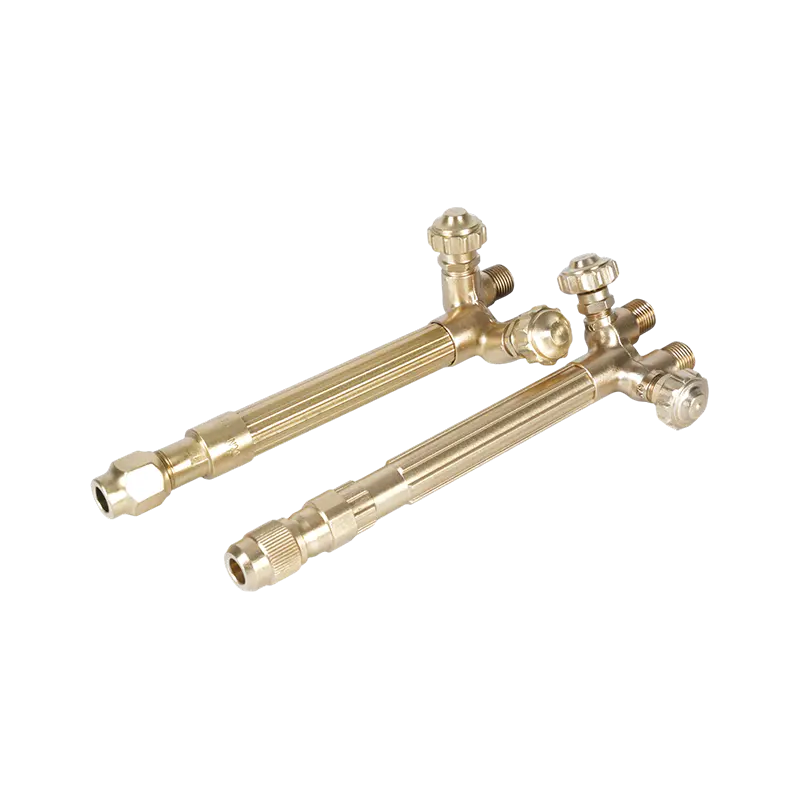
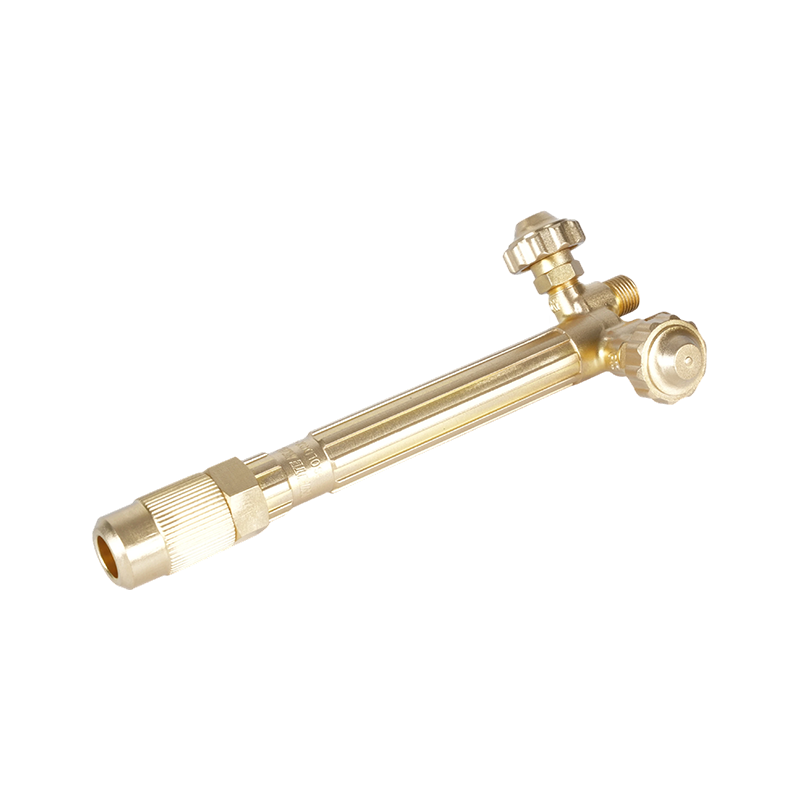
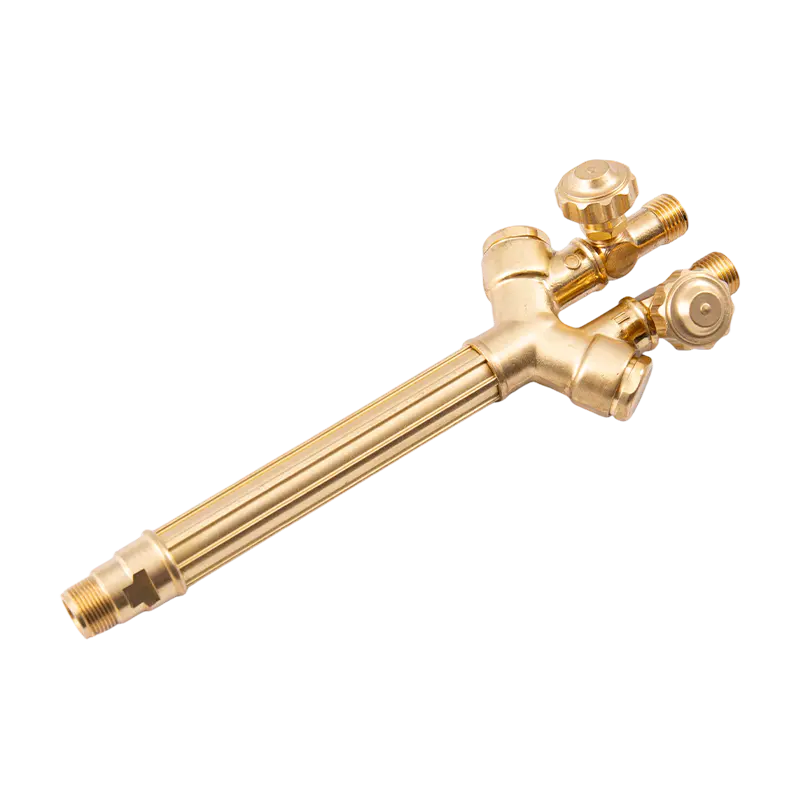
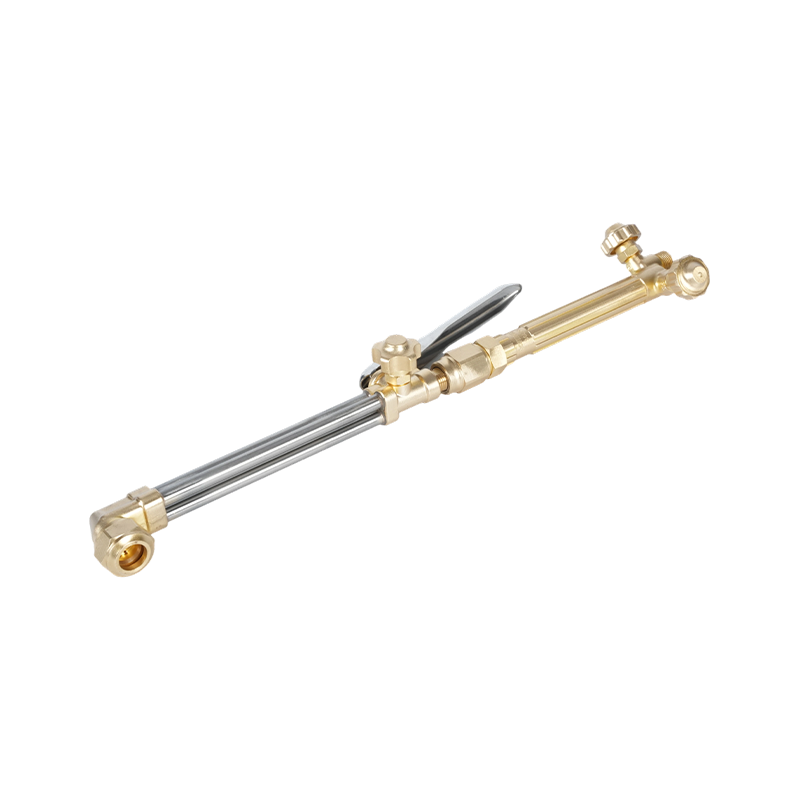
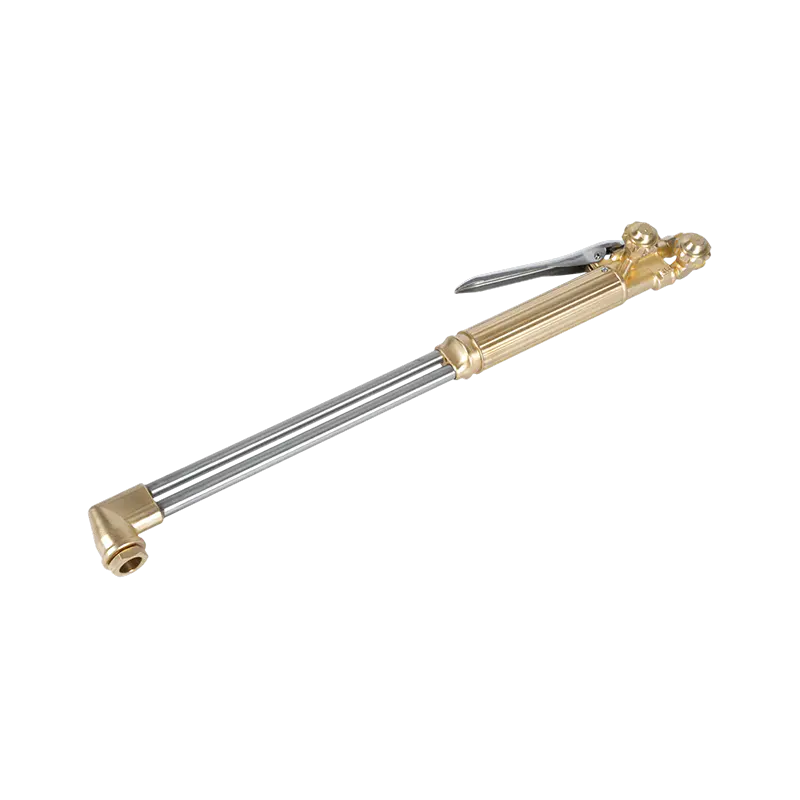
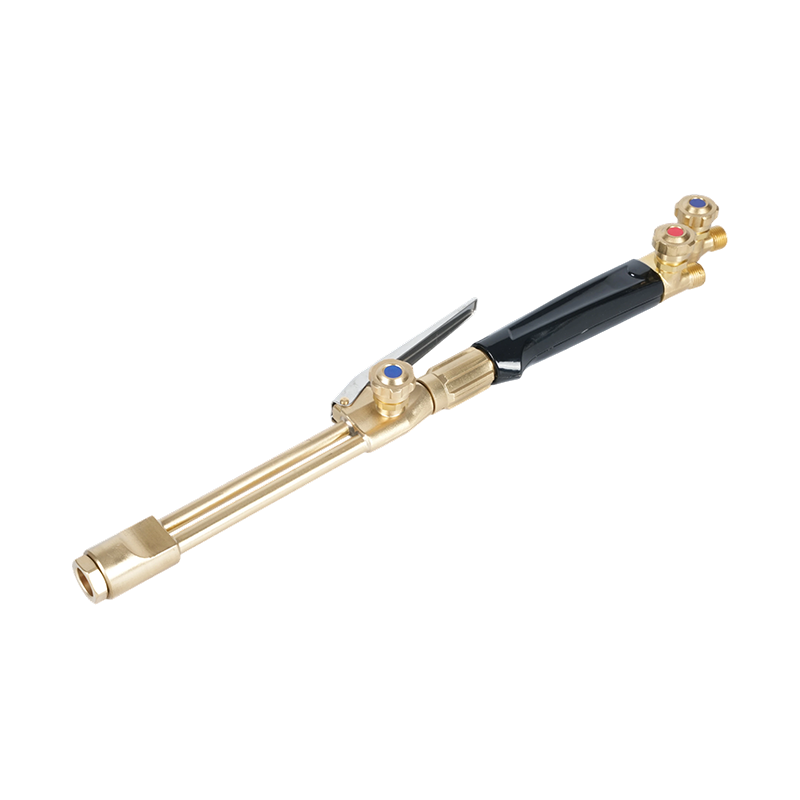
Spojování by mělo být těsné. Mezery mezi kořeny větší než 1,5 mm zvyšují riziko propálení a nekonzistentního pronikání kořenů, zejména u tenkého materiálu. Bodové svary v intervalech 50 mm nebo méně udržují spoj na místě a snižují deformaci během hlavního průběhu svaru. A řezací nástavec a systém rukojeti hořáku určený pro přesné ovládání plynu je vhodným nástrojem pro jakékoli kyslíko-palivové řezání nebo předehřívací práce, které předcházejí nerezovému svařování, zajišťující konzistentní přívod plamene bez kontaminace oblasti řezu.
Heat Control: Základní technická výzva
Řízení tepla při svařování nerezové oceli má dva cíle: dosažení úplného roztavení bez přehřátí základního kovu a rovnoměrné rozložení tepla, aby se zabránilo deformaci. Oba vyžadují promyšlenou techniku spíše než spoléhání se na kompenzaci stroje.
Interpass teplota je klíčovou řídicí proměnnou u víceprůchodových svarů. Maximální interpass teplota pro austenitické nerezové oceli (nejčastěji používané jakosti 304 a 316) je obecně udržována na 150 °C (300 °F). Při překročení hrozí srážení karbidů a senzibilizace. Na TIG nastavení pulzu snižuje průměrný tepelný příkon bez obětování průniku – špičkový proud dosahuje fúze, zatímco proud pozadí umožňuje kovu mezi pulzy mírně vychladnout. U MIG dosahují úpravy rychlosti podávání drátu a napětí podobného účinku; užší průměr drátu také snižuje požadovaný proud pro danou hloubku průniku.
Pro delší průběhy svarů, přeskakování svařování (periodický přesun do jiné části spoje místo souvislého svařování v jednom směru) distribuuje teplo rovnoměrněji a snižuje teplotní gradient, který způsobuje deformaci. Zpětné svařování – svařování krátkých přírůstků ve směru opačném k celkovému postupu svaru – je další účinnou technikou pro řízení hromadění tepla v omezených úsecích. Chladicí tyče, měděné opěrné desky a chladiče umístěné v blízkosti svarové zóny také absorbují přebytečnou energii a udržují teploty mezi přechody v rozmezí.
Přesný tlak plynu na regulátoru je stejně důležitý jako samotná svařovací technika. Nedostatečný průtok ochranného plynu ponechává svarovou lázeň nechráněnou, což způsobuje oxidaci a poréznost. Nadměrné proudění vytváří turbulence, které vtahují atmosférický vzduch do štítu. A kalibrovaný regulátor tlaku plynu přizpůsobený svařovacímu procesu a požadavkům na průtok je základní kontrola pro udržení konzistentního pokrytí plynem v celém svaru.
Základy vybavení: svítilny, nástavce a bezpečnost
Svítilna a její spotřební materiál jsou místem, kde se protínají technika a vybavení. U kyslíko-palivových prací v blízkosti nerezové výroby – předehřívání feritických nebo martenzitických jakostí, odstranění pnutí po svařování nebo řezání na obrobku před svařováním – kvalita a údržba hořáku přímo ovlivňují výsledek. Dobře udržovaný topný hořák určený pro přesné ovládání plamene v kovoobráběcích aplikacích dodává kontrolovaný a konzistentní přívod tepla, který nerez vyžaduje, bez rázů nebo zpětných vzplanutí, které kontaminují pracovní plochu nebo poškozují základní kov.
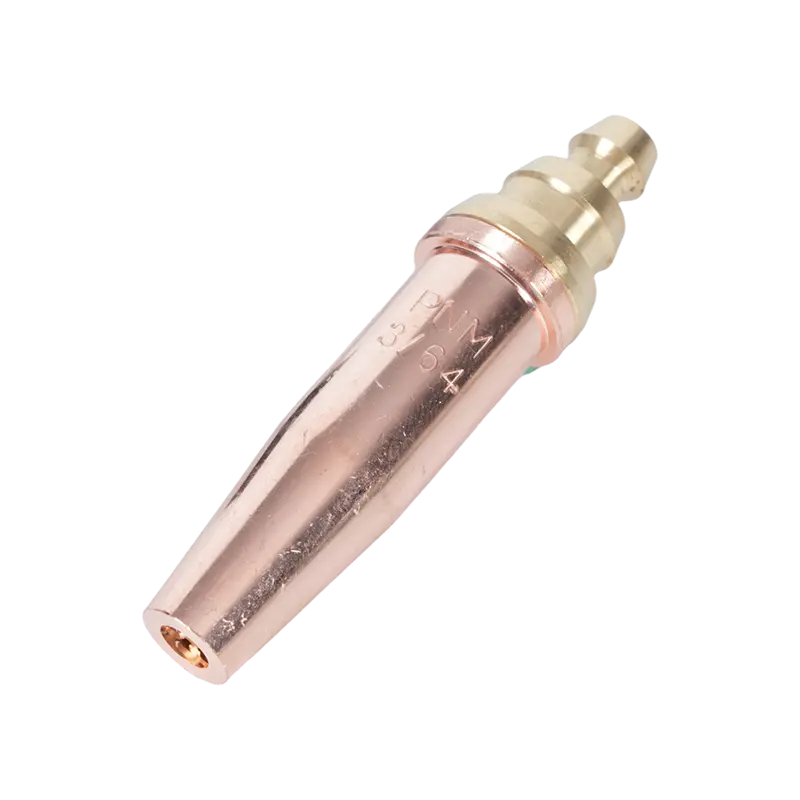
Špičky hořáku určují charakteristiky plamene. Správná velikost hrotu pro tloušťku materiálu a typ plynu ovlivňuje jak účinnost ohřevu, tak kvalitu řezné hrany, pokud se jedná o řezání. Řezací špičky hořáku a trysky vybrané pro konkrétní kombinaci plynu a materiálu zajistit čistou hranu bez oxidace, která vyžaduje minimální přepracování před svařováním. Použití poddimenzovaného hrotu pro tlustý materiál způsobuje neúplné řezání; příliš velká špička zavádí nadměrné teplo, které deformuje okolní materiál.
Zpětný vzplanutí – stav, kdy se plamen šíří zpět do těla hořáku nebo hadice – je vážným bezpečnostním rizikem v jakémkoli kyslíko-palivovém nastavení a nerezová výrobní prostředí nejsou výjimkou. Zachycovače zpětného šlehnutí instalované na připojení hořáku a regulátoru přerušte zpětný chod plamene dříve, než dosáhne hadice nebo přívodu plynu. Tato zařízení jsou povinnou bezpečnostní součástí v profesionálních svařovacích prostředích, nikoli volitelnou modernizací. Regulační pokyny od orgánů, včetně Americké svářečské společnosti, posilují jejich použití jako standardní praxe na jakémkoli systému kyslíko-palivového hořáku. Pro komplexní přehled výběru svařovacího procesu a kompatibility přídavného kovu pro nerezové aplikace, Kompletní průvodce svařováním NS ARC zahrnující ochranný plyn, výběr drátu a osvědčené postupy pro nerez je užitečný referenční bod pro specifikátory a výrobce.