Dvě věci se v tomto odvětví nazývají „kabelové svařování“ a jejich zmatení ztrácí čas. Prvním je samotný svařovací kabel — těžký, ohebný vodič, který vede proud ze svařovacího stroje k elektrodě a zpět. Druhým je proces svařování nebo pájení kabelů dohromady, což je úkol, který se objevuje v elektrické infrastruktuře, stavbě lodí a těžké průmyslové údržbě. Na obojím záleží a obojí má při nesprávném zacházení skutečné následky.
Tato příručka se zabývá konstrukcí, výběrem a bezpečným používáním svařovacích kabelů a také tím, kde se používá zařízení pro svařování plynem pro spojování kabelových koncovek a vodičů.
Co vlastně znamená svařování kabelů
Ve většině technických a komerčních souvislostí se „svařovací kabel“ vztahuje na vodiče sekundárního obvodu používané v systémech obloukového svařování. Jedná se o ohebné vodiče, které spojují zdroj svařovacího proudu s držákem elektrody na jednom konci a se zemnící svěrkou obrobku na druhém konci. Bez nich neteče proud, nevytváří se oblouk a nedochází ke svařování.
Druhý význam je doslovnější: akt svařování nebo pájení konců nebo těl kabelů dohromady — spojování měděných vodičů, ukončování oček na silných vodičích nebo tepelné spojování izolovaných kabelových svazků. To se často objevuje při práci na energetické infrastruktuře, těžebních operacích, stavbě lodí a všude tam, kde vodiče s velkým průřezem potřebují trvalé připojení s nízkým odporem spíše než mechanický konektor.
Obě aplikace sdílejí stejnou základní výzvu: vysoký proud, vysoké teplo a náročné fyzické prostředí, které trestá špatně zvolené nebo špatně udržované zařízení.
Jak se konstruují svařovací kabely
Svařovací kabel není standardní elektrický kabel lisovaný do provozu. Je od základu navržen pro opakované ohýbání, vystavení teplu, rozstřiku při svařování a hrubé manipulaci na staveništích, kde nic nezůstane dlouho čisté nebo nehybné.
Dirigent je vždy měď s jemným pramenem. Tam, kde standardní stavební drát může používat hrst silných pramenů, svařovací kabel používá stovky měděných pramenů tenkých jako vlas, svázaných dohromady. To dává kabelu jeho charakteristickou flexibilitu – ohýbá se bez zauzlování, svíjí se bez praskání a odvíjí se bez paměti. Dvě nejběžnější třídy pramenů jsou třída K (prameny 30 AWG, průmyslový standard pro ruční svařování a obecnou přenosnou energii) a třída M (prameny 34 AWG, flexibilnější možnost používaná v robotických svařovacích ramenech, instalacích v těsném prostoru a při práci na potrubí).
Izolační plášť je termoset, ne termoplast. Dominantními materiály jsou EPDM (ethylen propylen dien monomer) a neopren. Oba odolávají rozstřiku při svařování, oděru, vlhkosti a UV záření. EPDM lépe zvládá teplotní extrémy a zachovává pružnost v chladných podmínkách. Neopren nabízí silnější odolnost vůči olejům a kapalinám na bázi ropy. Žádný z nich nefunguje dobře při dlouhodobém kontaktu s benzínem nebo podobnými uhlovodíky – což je důležité na staveništích, kde palivo a svařovací zařízení sdílí stejný prostor.
Většina svařovacích kabelů je dimenzována na 600 voltů, ačkoli existují i 100voltové kabely pro specifické nízkonapěťové aplikace. Jmenovitá provozní teplota je obvykle 90 °C nebo 105 °C v závislosti na použité izolační směsi.
Výběr správného svařovacího kabelu pro tuto práci
Výběr kabelu řídí tři proměnné: proud, celková délka obvodu a typ izolace. Pokud některý z nich dostane špatně, dojde k poklesu napětí, přehřátí, zrychlené degradaci kabelu nebo úplnému selhání při zátěži.
Ampacita je maximální proud, který může kabel přenášet, aniž by překročil svůj jmenovitý nárůst teploty. Kabel 2/0 AWG zvládne přibližně 200 ampérů při celkové délce obvodu 50 stop. Kabel 4/0 AWG zvládne přibližně 300 ampérů při stejné délce. Nejsou to pevná maxima – záleží na pracovním cyklu. Kabel dimenzovaný na 200 ampérů při 60% pracovním cyklu se přehřívá, pokud je provozován nepřetržitě tímto proudem.
Délka kabelu komplikuje problém. Odpor se zvyšuje s délkou, což znamená, že úbytek napětí se zvyšuje a efektivní výkon na oblouku klesá. Praktickým pravidlem je zvýšit průřez kabelu alespoň o jeden AWG na každých dalších 50 stop celkové délky obvodu za základní linií. 300ampérová svářečka se 100 stopami celkového kabelu potřebuje 3/0 AWG, nikoli 2/0 AWG, které by stačily na 50 stop. Pokud si nejste jisti, změňte velikost – větší kabel běží chladněji, vydrží déle a zachovává kvalitu oblouku.
Typ izolace přichází na životní prostředí. EPDM je správnou volbou pro většinu svařovacích operací, zejména venkovní práce nebo aplikace v chladném klimatu. Neopren je lepší volbou tam, kde je pravděpodobný kontakt kabelu s oleji, řeznými kapalinami nebo mazáním. V prostředích, kde jak zařízení pro řezání plynem, tak systémy pro obloukové svařování fungují v těsné blízkosti – což je běžné nastavení ve výrobních dílnách a loděnicích – zvolte izolaci, která zvládne náhodné vystavení teplu při práci s hořákem i rozstřiku při svařování.
| Kabel AWG | Přibl. Ampacita | Typická aplikace |
|---|---|---|
| 2 AWG | Až 150A | Lehké MIG, amatérské obloukové svařování |
| 1/0 AWG | Až 200A | Středně těžké MIG/TIG, všeobecná výroba |
| 2/0 AWG | Až 250A | Silné svařování tyčí, konstrukční ocel |
| 3/0 AWG | Až 300A | Průmyslové obloukové svařování, dlouhé kabelové trasy |
| 4/0 AWG | Až 400A | Vysoce výkonné svařování, potrubí, stavba lodí |
Kam se hodí zařízení pro svařování plynem
Obloukové svařování a zařízení na kyslíko-palivový plyn často pracují vedle sebe a existují specifické úkoly, kde plynová zařízení přebírají vedení – zejména při ukončování kabelů a pájení ok.
Připevnění měděných oček k velkoprůměrovým svařovacím kabelům vyžaduje kontrolované, koncentrované teplo, aby pájka nebo pájecí kov proudil do válce očka a svazku pramenů, aniž by došlo ke zpětnému spálení izolace nebo oxidaci mědi. Odporové krimpování to zvládá mechanicky, ale u vysoce vodivých trvalých spojů – zejména v těžebním, námořním a těžkém průmyslu – poskytuje plynem vyhřívaný pájený spoj nižší odpor a lepší dlouhodobou spolehlivost než krimpovaný spoj při opakovaném tepelném cyklování.
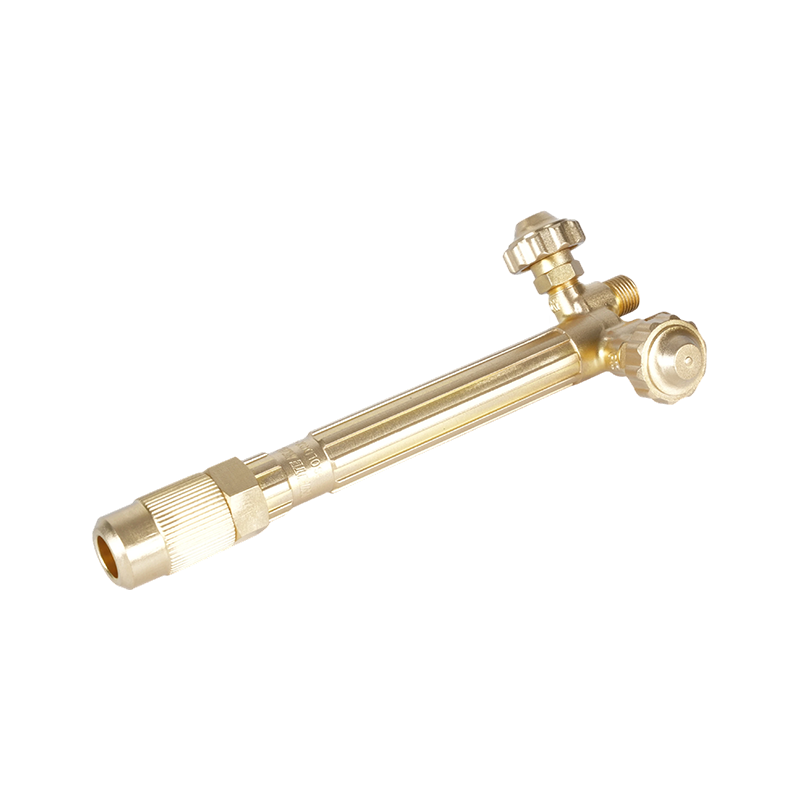
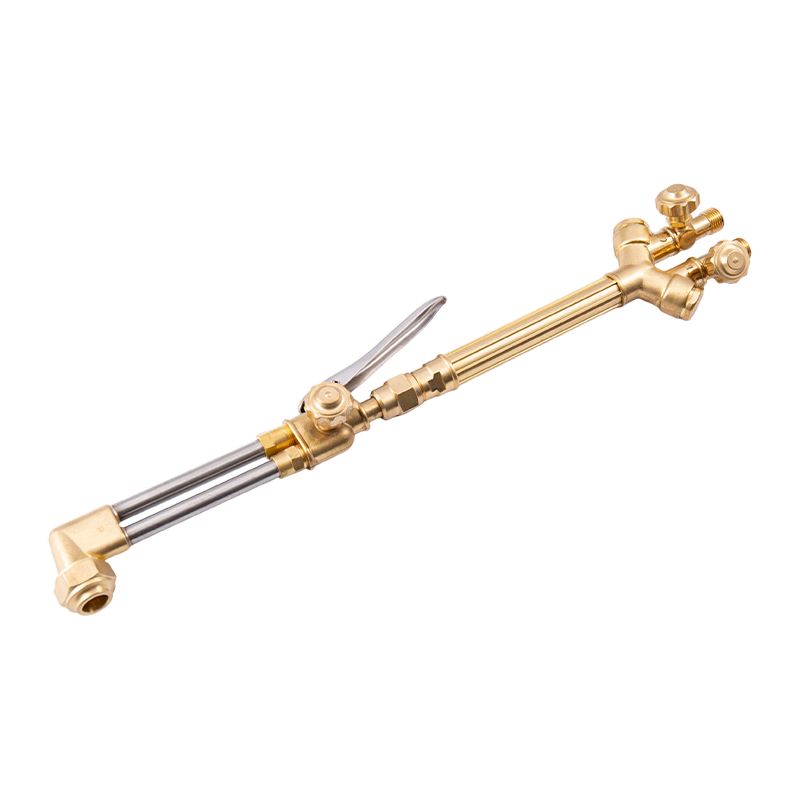
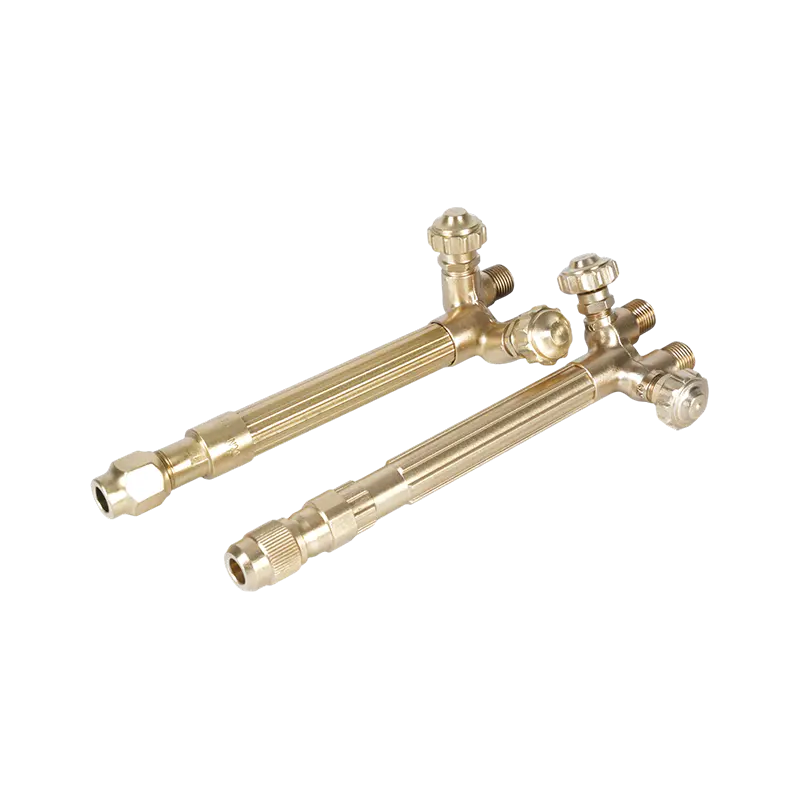
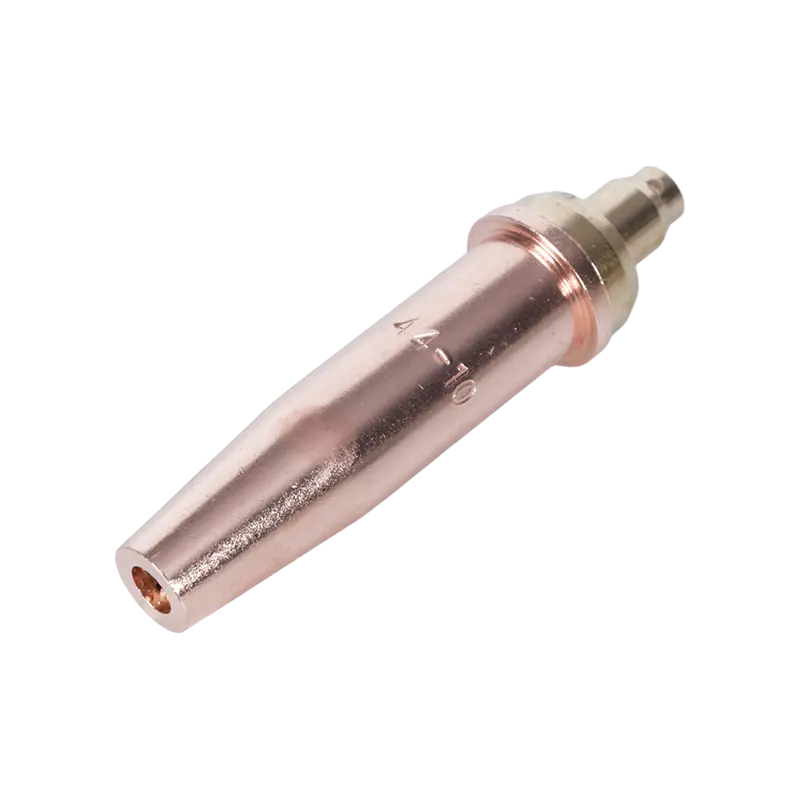
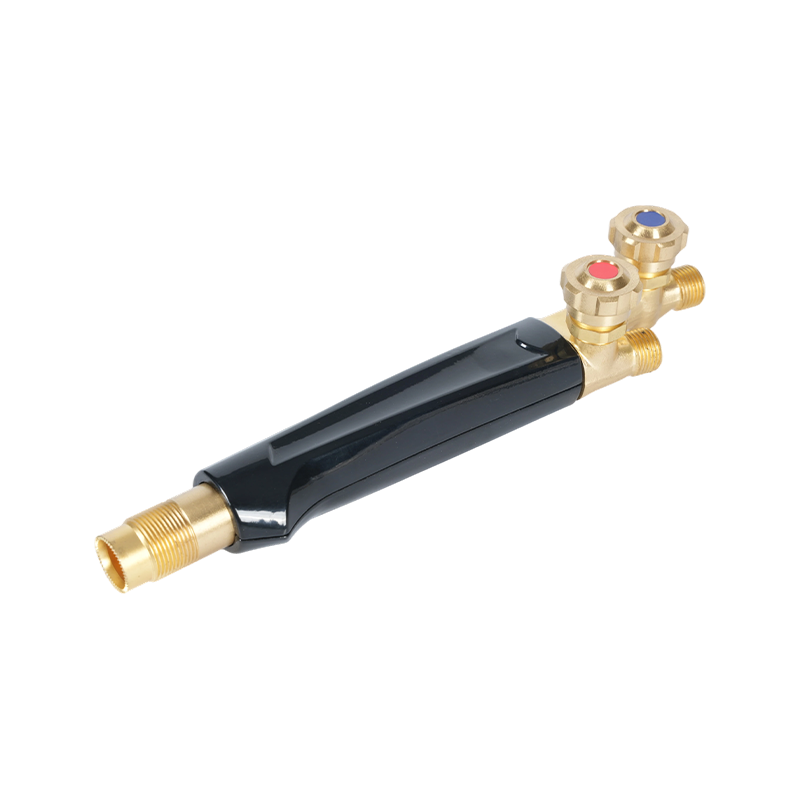
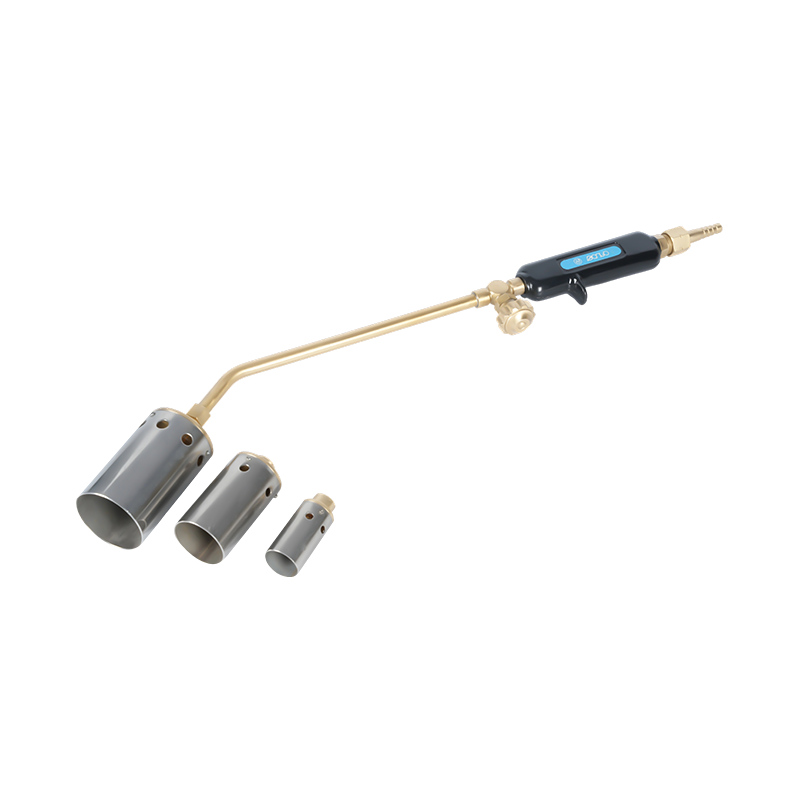
Kyslíko-acetylenové topné hořáky vyrobené pro přesné pájení kabelů a spojování poskytují lokalizovaný, nastavitelný tepelný výkon potřebný pro tento proces. Schopnost nastavit velikost plamene a intenzitu tepla znamená, že oblast spoje dosáhne teploty pájení, aniž by došlo k přehřátí sousední izolace – rovnováhy, kterou je obtížné dosáhnout u větších řezných nebo svařovacích plamenů. Pro práci v terénu, kde je důležitá přenositelnost, a přenosný plynový svařovací a topný hořák pro práci v terénu poskytuje stejnou přesnost v kompaktním formátu vhodném pro stísněné prostory a vzdálená místa.
Plynové topné zařízení se také používá k předehřátí oblastí kabelových koncovek před pocínováním, k odstranění zkorodovaných nebo zadřených kabelových ok na stárnoucím zařízení a ke změkčení a opětovnému vytvoření vnějších izolačních plášťů během oprav kabelů, kde je úplná výměna nepraktická.
Bezpečnost při svařování kabelů: Co OSHA vyžaduje
Svařovací kabely přenášejí vysoký proud v náročných prostředích a regulační požadavky existují z nějakého důvodu. Pod Standard pro obloukové svařování OSHA ve stavebnictví (29 CFR 1926.351) Všechny kabely pro obloukové svařování a řezání musí být plně izolované, flexibilní a dimenzované na maximální proud probíhající práce. Norma také specifikuje, že kabel musí být bez opravy nebo spoje alespoň deset stop od konce držáku elektrody. Při spojování kabelů musí být konektory izolovány a dimenzovány minimálně na stejnou kapacitu jako samotný kabel.
Kabely s poškozenou izolací, obnaženými holými vodiči nebo narušenými spoji musí být vyřazeny z provozu. Obecný průmyslový standard OSHA jde ještě dále – ve většině případů vyžaduje výměnu spíše než opravu poškozených svařovacích kabelů. Pokus o přelepení řezu nebo oděru v izolaci a pokračování v používání kabelu je porušením předpisů a skutečným rizikem úrazu elektrickým proudem.
Mezi další bezpečnostní požadavky specifické pro prostředí svařování kabelů patří:
- Svářeči nesmí při svařování omotávat kabely elektrod kolem žádné části svého těla
- Zemnící zpětné kabely musí mít proudovou zatížitelnost stejnou nebo větší než celkový výkon svařovacích jednotek, které obsluhují
- Všechny rámy obloukových svařovacích strojů musí být uzemněny obvodovým kabelem nebo samostatným zemnícím vodičem
- Kabely je třeba udržovat mimo zdroje tepla, ostré hrany a místa sevření, která by mohla poškodit izolaci
Když plynové zařízení pracuje ve stejném prostoru jako svařovací kabely a elektrické svařovací systémy, je vyžadována další vrstva bezpečnosti. Kyslíkovo-palivová vedení a elektrická vedení musí být vedena odděleně, aby se zabránilo poškození plynových hadic rozstřikem elektrického oblouku nebo poškození izolace kabelů únikem plynu. Pojistky zpětného šlehnutí, které chrání plynová vedení v prostředí vysokoproudého svařování jsou základním vybavením všude tam, kde plynové hořáky a obloukové systémy sdílejí pracovní prostor – událost zpětného vzplanutí v blízkosti nechráněného vedení přívodu plynu je mnohem nebezpečnější než jakékoli nebezpečí v izolaci. Kompletní přehled bezpečnostních požadavků na straně hořáku naleznete v průvodci bezpečnostní opatření pro řezání hořáku by měla dodržovat každá obsluha pokrývá celý protokol.
Kontrola a údržba svařovacích kabelů
Svařovací kabely selžou postupně, pak náhle. Postupná fáze – prasknutí izolace, únava měděného pramene, uvolnění konektorů – je zcela zachytitelná disciplinovanou kontrolou před použitím. Náhlá fáze obvykle zahrnuje zkrat, záblesk oblouku nebo poruchu zařízení, která zastaví výrobu a může zranit personál.
Před každou směnou zkontrolujte celou délku elektrodového i pracovního kabelu, zda nevykazuje praskliny v izolaci, řezy nebo poškození oděrem. Věnujte zvláštní pozornost koncům kabelů v blízkosti konektorů a držáků, kde se koncentruje mechanické namáhání. Zkontrolujte těsnost a korozi všech spojů – uvolněné oko nebo zeleně zbarvené měděné připojení vytváří odpor, který vytváří teplo a zhoršuje kvalitu oblouku.
Izolace na EPDM a neoprenových kabelech je odolná, ale není nezničitelná. Mezi běžné zdroje poškození patří odvalování zařízení přes kabely, kabely přehozené přes ostré konstrukční hrany a dlouhodobý kontakt s brusnými jiskrami nebo žárem řezacího hořáku. Vedení kabelů ochrannými návleky v oblastech s vysokým provozem a jejich udržování mimo podlahu, kde je to možné, výrazně prodlužuje životnost.
Kabely vyměňujte podle plánu, nejen při poruše. Kabel, který byl v těžkém každodenním provozu dva nebo více let, nahromadil značnou únavu pramene vodiče, i když vnější plášť vypadá neporušený. Odolnost unaveného kabelu je měřitelně vyšší než u nového kabelu stejné velikosti a zhoršení výkonu oblouku je skutečné dříve, než se objeví jakékoli viditelné poškození. Ponechání náhradních vodičů na místě znamená, že výměna kabelu zabere několik minut, místo aby odstavila celou svařovací stanici.