Krátká odpověď – a proč to není jednoduché
Ano, nerezovou ocel lze svařovat s měkkou ocelí. Spoj je dosažitelný, konstrukčně zdravý, když je správně proveden, a objevuje se ve skutečných výrobních pracích napříč průmyslovými odvětvími – výfukové systémy, zařízení na zpracování potravin, konstrukční podpěry, námořní armatury a architektonické kovové konstrukce, všechny tyto dva materiály pravidelně kombinují. Krátká odpověď není zpochybňována.
Odpověď komplikuje vše, co po ní následuje. Nerezová ocel a měkká ocel se liší rychlostí tepelné roztažnosti, tepelnou vodivostí, chemickým složením a korozním chováním. Každý z těchto rozdílů představuje režim selhání, kterému standardní svar stejného materiálu nečelí. Svařte spoj nesprávným plnivem a tepelně ovlivněná zóna zkřehne. Špatně hospodařit s teplem a nerez se deformuje, zatímco měkká ocel táhne opačným směrem. Nechte spoj neutěsněný a galvanická koroze napadne stranu z měkké oceli během měsíců po vystavení venkovnímu prostředí. Správná stručná odpověď vyžaduje pochopení všech těchto proměnných před zapálením oblouku.
Metalurgická výzva: Teplo, expanze a ředění
Hlavní problém spočívá v tom, že nerezová ocel a měkká ocel reagují na teplo odlišně třemi způsoby složení.
za prvé, tepelná roztažnost . Austenitické nerezové oceli (třídy 304 a 316, se kterými se nejčastěji setkáváme při výrobě) expandují zhruba o 50 % více než měkká ocel na stupeň nárůstu teploty. Když je svaříte a obě strany se zahřejí nerovnoměrně, nerezová strana během sváru naroste více než strana z měkké oceli a během ochlazování se více smrští. Tento rozdílný pohyb vytváří ve spoji zbytkové napětí – napětí, které, pokud svarový návar není dostatečně tvárný, aby jej absorboval, má za následek praskání, když se sestava ochlazuje.
za druhé, tepelná vodivost . Měkká ocel odvádí teplo ze svarové zóny zhruba třikrát rychleji než nerezová ocel. To znamená, že se teplo koncentruje na nerezové straně spoje, což způsobí, že zůstane déle horké, zatímco strana z měkké oceli se rychle ochladí. Výsledkem je nerovnoměrné rozložení tepla, nerovnoměrné zkreslení a tendence k přehřívání nerezové strany, pokud svářeč aktivně neřídí přívod tepla.
za třetí, ředění svarové lázně . Jak se dva základní kovy taví ve svarové lázni, jejich chemické složení se mísí. Pokud chemie přídavného kovu není zvolena tak, aby vyhovovala tomuto ředění – absorbuje uhlík z měkké oceli a vyrovnává obsah chrom-niklu z nerezové oceli – může výsledný svar obsahovat křehký martenzit nebo sigma fázové struktury, které snižují pevnost i tažnost. To je důvod, proč je výběr výplně tím nejdůležitějším technickým rozhodnutím u tohoto typu spoje.
Výběr přídavného kovu: ER309L jako standardní volba
Přídavný kov přemosťuje dva chemicky nekompatibilní základní materiály. Musí být formulován tak, aby vytvořil návar, který je kompatibilní s oběma stranami spoje poté, co došlo k ředění – nejen nezávisle na nerezové straně nebo straně z měkké oceli.
ER309L je průmyslový standardní výplň pro spoje austenitické nerezové až měkké oceli. Třída 309L obsahuje vyšší obsah chrómu (23–25 %) a niklu (12–14 %) než standardní nerezová plniva, konkrétně kvůli ředění uhlíkovou ocelí. Když se měkká ocel přimíchá do svarové lázně a sníží obsah slitiny, zvýšená výchozí chemie návaru 309L to kompenzuje a vytvoří konečné složení svaru, které zůstává austenitické, tvárné a odolné proti korozi. Označení „L“ označuje nízký obsah uhlíku – důležitý faktor, který snižuje riziko senzibilizace (srážení karbidů na hranicích zrn) v tepelně ovlivněné zóně nerezové strany. Podrobné pokyny pro výběr přídavného kovu pro různé druhy nerezu, Technický průvodce Hobart Brothers pro svařování nerezové oceli s doporučeným výběrem přídavného kovu podle aplikace poskytuje specifická doporučení, která zohledňují požadavky na mechanické i korozní vlastnosti.
ER312 je sekundární volbou pro spoje s neznámým složením měkké oceli nebo vyšším obsahem uhlíku. Třída 312 má ještě vyšší obsah feritu než 309L, což jí dává větší odolnost proti praskání za horka ve scénářích s vysokým ředěním. Je dražší a méně skladovaný než 309L, což z něj dělá správnou volbu, když je chemie základního materiálu nejistá spíše než rutinní první výběr.
Co nesmíte použít: výplň z měkké oceli (dráty ER70S-6 nebo ekvivalent). Výplň z měkké oceli na spoji z nerezové do měkké oceli vytváří návar, který v místě spoje reziví. Nerezová strana je v pořádku; samotný svar koroduje. Standardní nerezové plnivo (ER308L, plnivo ze stejného materiálu pro nerez 304 až 304) je také nevhodné – postrádá zvýšený obsah slitiny potřebný k přežití ředění uhlíkovou ocelí a může vytvořit svar s nedostatečnou odolností proti korozi na nerezové straně.
Svařovací procesy: TIG, MIG a možnosti oxy-acetylenu
Pro spoje z nerezové do měkké oceli se běžně používají tři procesy, z nichž každý má odlišný profil výhod.
TIG (GTAW) je preferovaným procesem pro přesnou práci, materiál s tenkým průřezem (méně než 3 mm) a aplikace, kde záleží na vzhledu svaru – zařízení pro gastronomii, architektonické panely a viditelné konstrukční spoje. TIG poskytuje obsluze největší kontrolu nad přívodem tepla, velikostí kaluže a rychlostí přidávání plniva. Argonový ochranný plyn (100% argon pro nerezové práce) vytváří čistý svar s minimálním rozstřikem a bez strusky. Kompromisem je rychlost a požadavek na dovednosti: TIG vyžaduje současnou kontrolu intenzity proudu, úhlu hořáku, rychlosti pojezdu a přidávání plniva, takže je nevhodný pro vysoce produkční prostředí a operátory, kteří si s tímto procesem nevyvinuli odbornost.
MIG (GMAW) s drátem ER309L je výrobní volbou pro strukturální a těžké výrobní práce. MIG je rychlejší než TIG, snáze se učí a dokáže efektivně zpracovávat tlustší části materiálu. Ochranným plynem pro MIG práce z nerezové až měkké oceli je typicky směs s vysokým obsahem argonu (98 % Ar / 2 % CO₂ nebo trimix argonu, helia a CO₂); standardní ochranné plyny z měkké oceli s vysokým obsahem CO₂ oxidují nerezovou stranu a snižují odolnost proti korozi v oblasti svaru.
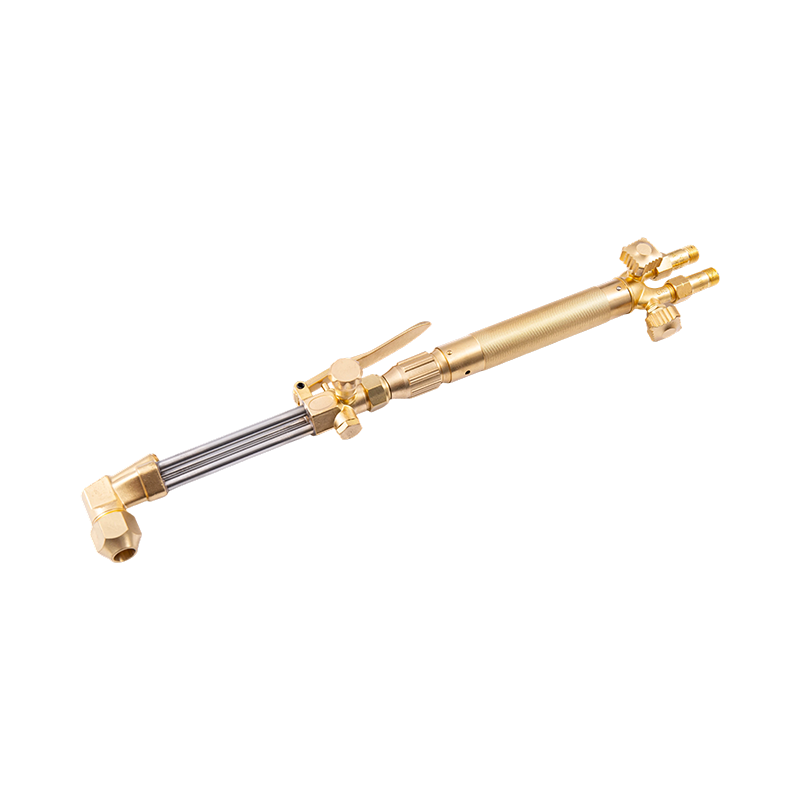
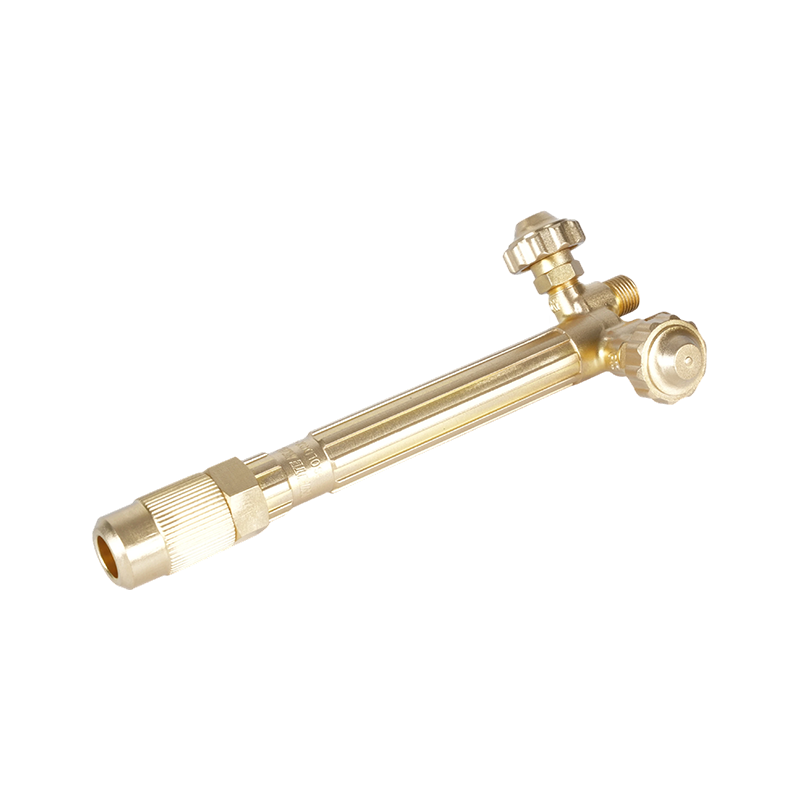
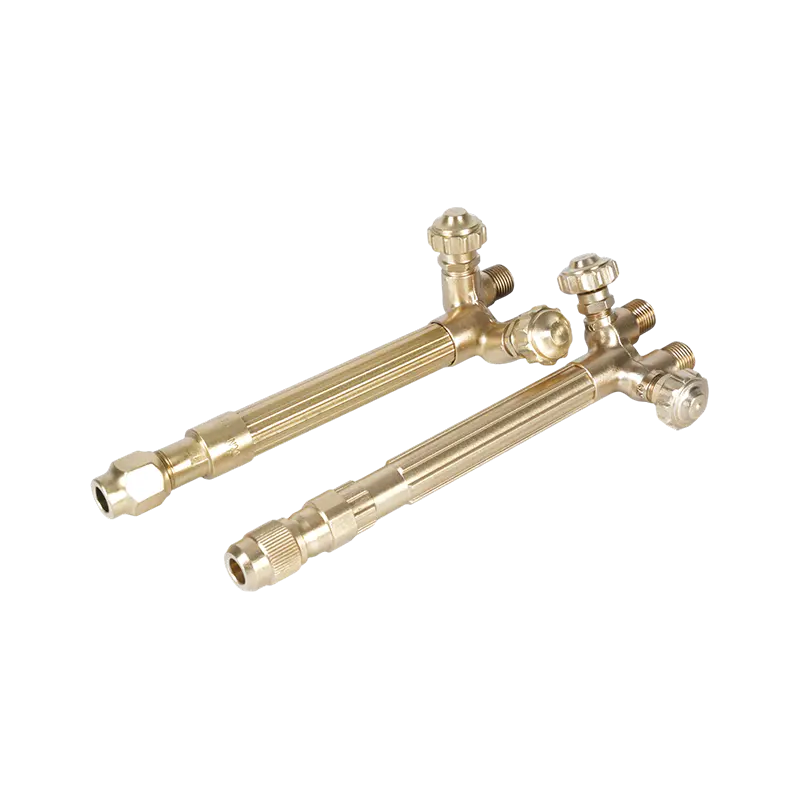
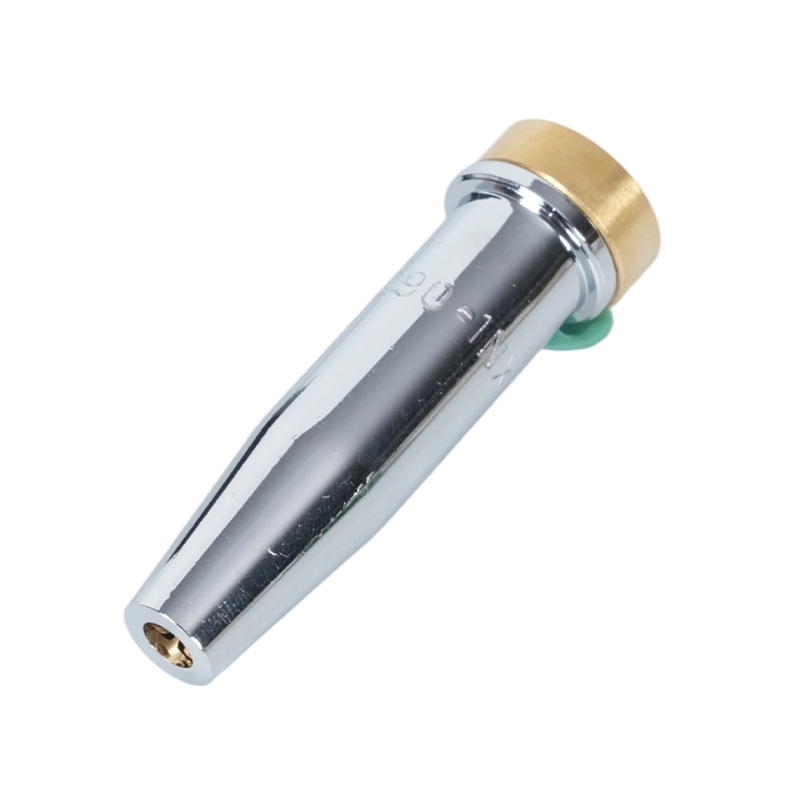
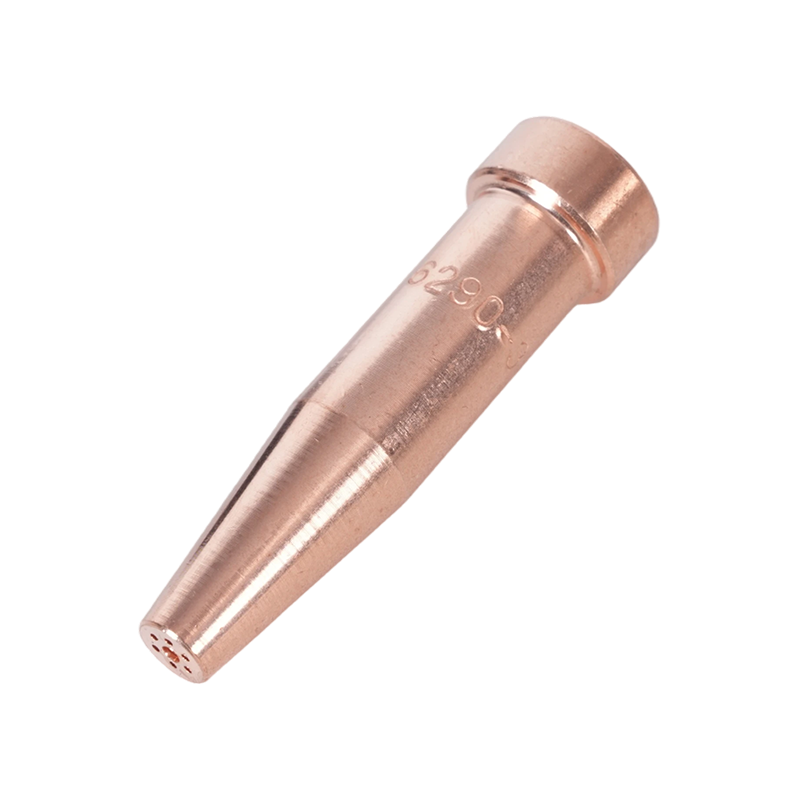
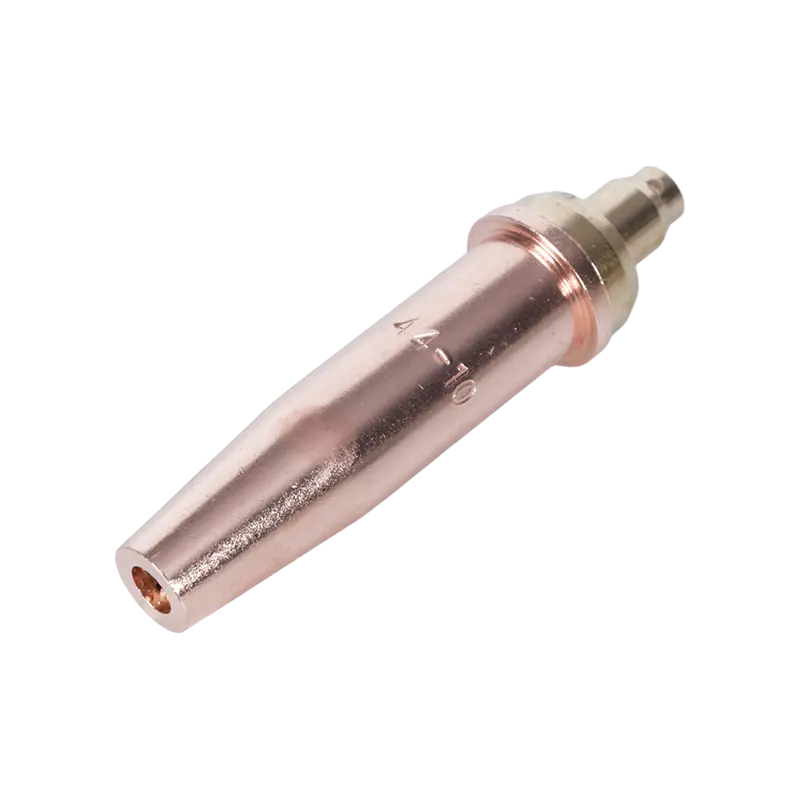
Kyslíko-acetylenové svařování je životaschopný pro práci s tenkými plechy a malými průřezy tam, kde není k dispozici zařízení TIG. Proces vyžaduje pečlivé řízení tepla, protože otevřený plamen dodává teplo méně přesně než elektrický oblouk, což usnadňuje přehřátí nerezové strany. Poměr neutrálního plamene a kyslíku k acetylenu přibližně 1:1 je povinný; oxidační plamen napadá vrstvu oxidu chrómu na nerezu a zavádí poréznost. A malý kyslíko-acetylenový svařovací a topný hořák pro přesnou práci poskytuje obsluze jemné ovládání plamene potřebné pro tenké spoje různých kovů přenosný plynový svařovací a ohřívací hořák pro použití na místě rozšiřuje tuto schopnost na opravy v terénu a výrobu na místě, kde není k dispozici obloukové vybavení. Pro samotné svařovací hroty, špičky vysokovýkonných kyslíko-acetylenových svařovacích hořáků zvládnout těžší úsekové práce, zatímco lehké špičky kyslíko-acetylenových svařovacích hořáků vyhovují aplikacím tenčích plechů, kde je prioritou regulace tepla.
| Proces | Nejlepší pro | Výplň | Úroveň dovedností | Regulace tepla |
|---|---|---|---|---|
| TIG (GTAW) | Tenký plech, přesnost, viditelné spoje | Tyč ER309L | Pokročilé | Výborně |
| MIG (GMAW) | Konstrukční, těžká výroba, výroba | drát ER309L | Střední | Dobře |
| Oxy-acetylen | Tenký plech, oprava v terénu, místa bez napájení | 309L tyč | Střední | Mírný |
Řízení tepla a zkreslení
Řízení tepla při svařování nerezové až měkké oceli je náročnější než svařování stejného materiálu, protože obě strany reagují na teplo různou rychlostí. Cílem je dodat dostatek tepla k dosažení fúze, aniž by nerezová strana setrvávala při vysoké teplotě dostatečně dlouho, aby došlo ke senzibilizaci nebo nadměrnému zkreslení.
Několik technik to řeší přímo. Zpětné svařování —provádění krátkých svarových segmentů ve směru opačném k celkovému pohybu — distribuuje teplo rovnoměrněji podél spoje než kontinuální dopředné svařování, čímž se snižuje koncentrace tepla, která způsobuje deformaci nerezové oceli. Přerušované vytápění , zvláště relevantní pro práci s kyslíkem a acetylenem, znamená aplikaci tepla, pauzu, aby nerezová strana spadla část své teploty, a pak pokračování. Tím se zabrání tomu, aby nerezová ocel akumulovala teplo nad její práh zkreslení.
Upnutí a upevnění není u delších spojů volitelné. Protože se nerezová strana více roztahuje a ochlazuje pomaleji, nezafixovaný spoj se bude při postupu svařování tahat a kroutit. Lepení v pravidelných intervalech před najetím plných housenek a upevnění sestavy k ploché upínací desce nebo pevnému zadnímu dílu udržuje spoj vyrovnaný díky tepelnému cyklování. Na nerezové straně používejte speciální drátěné kartáče a na druhé straně speciální kartáče z měkké oceli – křížová kontaminace částic uhlíkové oceli do nerezového povrchu vytváří rezavé skvrny, které se postupem času vyvinou do korozních důlků.
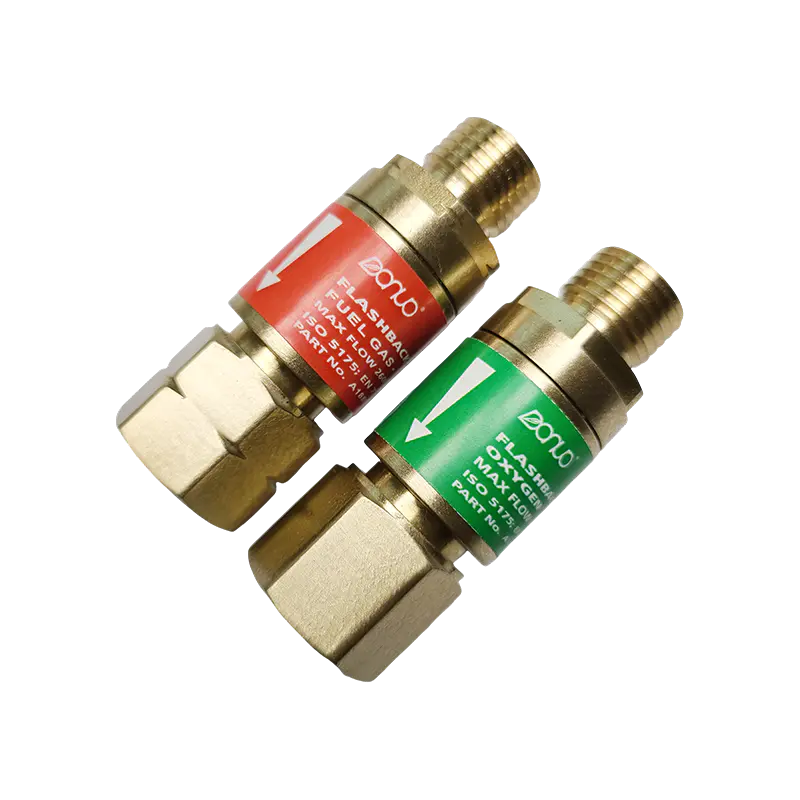
Při provádění více průchodů svarem nechte spoj mezi průchody vychladnout. Stohování horkého průchodu na spoji mezi nerezovou a měkkou ocelí spojuje vstup tepla a riskuje, že způsobí senzibilizaci nerezové oceli a nadměrný růst zrn v tepelně ovlivněné zóně měkké oceli. The acetylenová pojistka proti zpětnému vzplanutí pro bezpečnost svařování by měla být namontována na vstupu hořáku na jakémkoliv kyslíko-acetylenovém zařízení používaném pro prodloužené svařovací operace, kde opakované cykly ohřevu mohou způsobit kolísání tlaku, které spouští události zpětného vzplanutí.
Úprava po svařování: Dlouhodobá ochrana spoje
Konstrukčně pevný svar z nerezové do měkké oceli je jen polovinou práce. Pokud je spoj neošetřen, selže korozí dlouho předtím, než selže mechanicky – protože dva kovy v elektrickém kontaktu s přítomnou vlhkostí vytvářejí galvanický článek, který urychluje rez na straně měkké oceli.
Galvanická koroze dochází proto, že nerezová ocel je elektrochemicky ušlechtilejší než měkká ocel. V přítomnosti elektrolytu (vlhkost, vlhkost, slaná voda) působí měkká ocel jako obětní anoda a koroduje rychleji, než by tomu bylo v izolaci. Čím agresivnější prostředí, tím rychleji tento proces probíhá. U vnitřních suchých aplikací jsou galvanické efekty minimální. Pro venkovní, mořské prostředí nebo prostředí s vysokou vlhkostí potřebuje kloub aktivní ochranu.
Na nerezové straně, pasivace —úprava kyselinou dusičnou nebo citrónovou podle ASTM A967 — obnovuje vrstvu oxidu chrómu narušenou teplem při svařování a vrací nerezovému povrchu jeho navrženou úroveň odolnosti proti korozi. Tento krok je standardní praxí v potravinářském, farmaceutickém a námořním nerezovém zpracování a neměl by být přeskočen všude tam, kde bude nerezový povrch vystaven korozivním činidlům.
Na straně měkké oceli, těsnění a nátěr jsou primární obrana. Barva, epoxidový základní nátěr nebo základní nátěr bohatý na zinek aplikovaný na stranu z měkké oceli přeruší cestu vlhkosti, která pohání galvanickou korozi. Pro ponorné nebo námořní aplikace poskytuje zinková obětní anoda napojená na stranu z měkké oceli elektrochemickou ochranu tím, že přednostně koroduje místo oceli. Utěsnění špičky svaru vhodným tmelem zabraňuje pronikání vlhkosti do samotné linie spoje – často nejzranitelnějšího místa, kde může začít štěrbinová koroze, i když jsou okolní povrchy potaženy.
Spoj mezi nerezovou a měkkou ocelí, vyrobený se správným přídavným materiálem, řízeným přívodem tepla a správným zpracováním po svařování, bude odpovídat životnosti okolní konstrukce. Přeskočení kteréhokoli z těchto kroků zkracuje tento život měřitelně – proto je krátká odpověď („ano, můžete“) užitečná pouze tehdy, když je za tím celý proces.