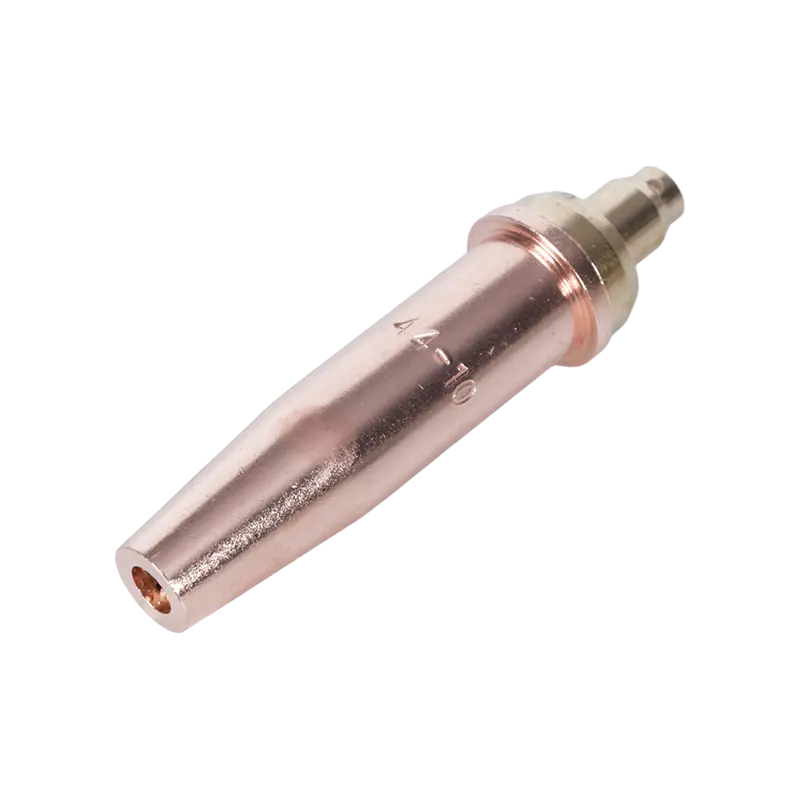
Čím se kyslíko-acetylenové špičky odlišují od ostatních palivových špiček
Ne všechny špičky řezacího hořáku jsou zaměnitelné a rozdíl začíná u palivového plynu. Kyslíkovo-acetylenové koncovky jsou navrženy na základě jedinečných charakteristik spalování acetylenu: hoří žhavěji než jakýkoli jiný komerčně dostupný topný plyn, přičemž dosahuje teploty plamene přibližně 3 500 °C (6 332 °F) na vnitřním kuželu. Tento tepelný výkon umožňuje acetylenu předehřát kov na bod vznícení pro řezání kyslíkem rychleji než propan, zemní plyn nebo propylen – což je důvod, proč kyslíko-acetylen zůstává dominantní volbou pro řezání konstrukční oceli a přesnou výrobu kovů navzdory konkurenci alternativních palivových systémů.
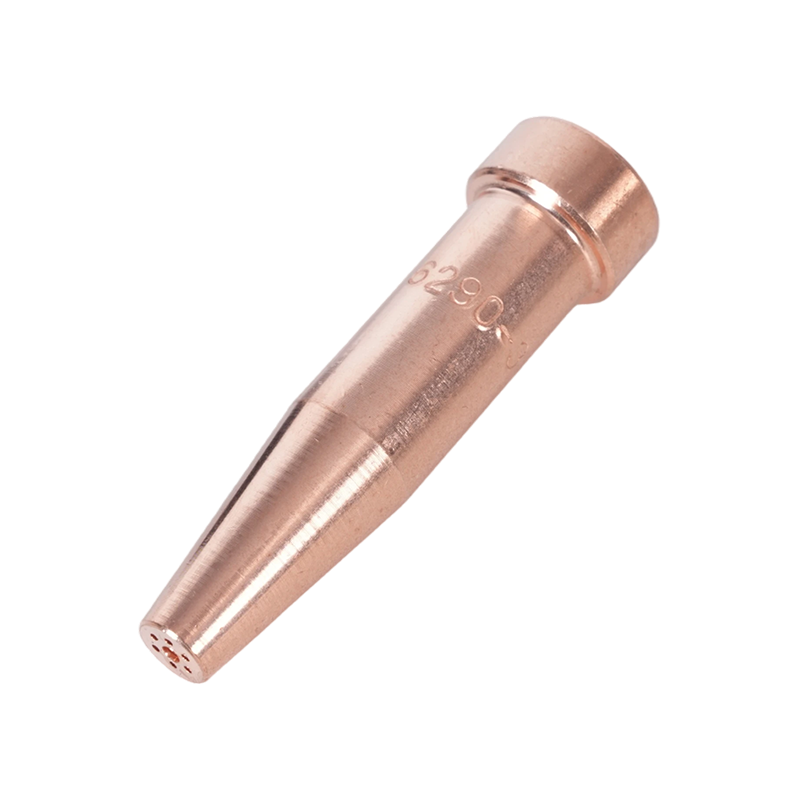
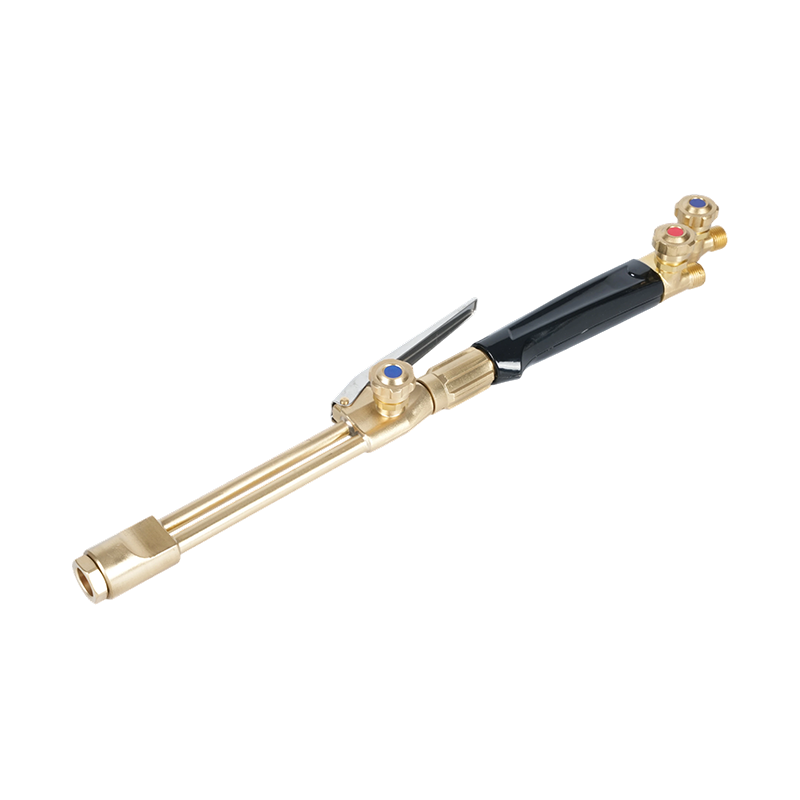
Konstrukce špičky to odráží: acetylenové špičky obvykle používají řezací trysku s jedním otvorem obklopenou několika předehřívacími porty, všechny integrované do jednoho měděného těla. Porty předehřívání a řezací kyslíkový kanál jsou kalibrovány speciálně pro rychlost hoření a tlakovou křivku acetylenu. Použití acetylenové špičky s pomaleji hořícím palivem, jako je propan, vytváří nevyvážený plamen, hromadění uhlíku a nepředvídatelný řezný výkon. Naopak propanová špička na acetylenovém zařízení nemůže dodat intenzitu předehřívání, které je palivo schopno. Přizpůsobení špičky palivu není volitelné. Pro prověřeného celá řada acetylenových řezacích hořákových špiček pokrývající standardní, vysoce výkonné a specializované profily, výběr by měl vždy vycházet z řady výrobce rukojeti hořáku, aby bylo zajištěno plynotěsné sedlo a jmenovitá tlaková kompatibilita.
Jeden další faktor jedinečný pro acetylen: pravidlo 1/7. Acetylenové lahve nesmí být nikdy taženy rychlostí přesahující jednu sedminu celkového obsahu lahve za hodinu. Špičky s vysokým průtokem u velkých řezacích prací mohou posunout rychlost odběru za tuto prahovou hodnotu, což způsobí, že aceton (stabilizátor) vstoupí do proudu plynu, což představuje vážné nebezpečí pro bezpečnost a zařízení. Volba velikosti trysky je proto také rozhodnutím managementu válce při práci s vysokým výkonem.
Jednodílný vs dvoudílný design hrotu: Co potřebujete
Projděte si každého dodavatele průmyslového svařování a na polici najdete dvě odlišné konstrukce hrotů. Pochopení toho, co je odděluje, určuje, který z nich patří na vaši baterku.
A jednodílný hrot je vyroben z jednoho měděného bloku. Řezací kyslíkový kanál prochází středem; předehřívací porty jej obklopují, všechny jsou odlity do stejného tělesa. Tato konstrukce poskytuje špičce těsné rozměrové tolerance – průchody plynu jsou přesné a konzistentní od okamžiku výroby. Jednodílné hroty jsou standardem pro práci s kyslíkem a acetylenem, protože vysoká teplota plamene a relativně vysoký tlak acetylenu jsou dobře přizpůsobeny tepelné vodivosti pevné mědi. Špička účinně odvádí teplo, odolává zpětnému vzplanutí a při správné údržbě si zachovává svou kalibraci po mnoho pracovních hodin.
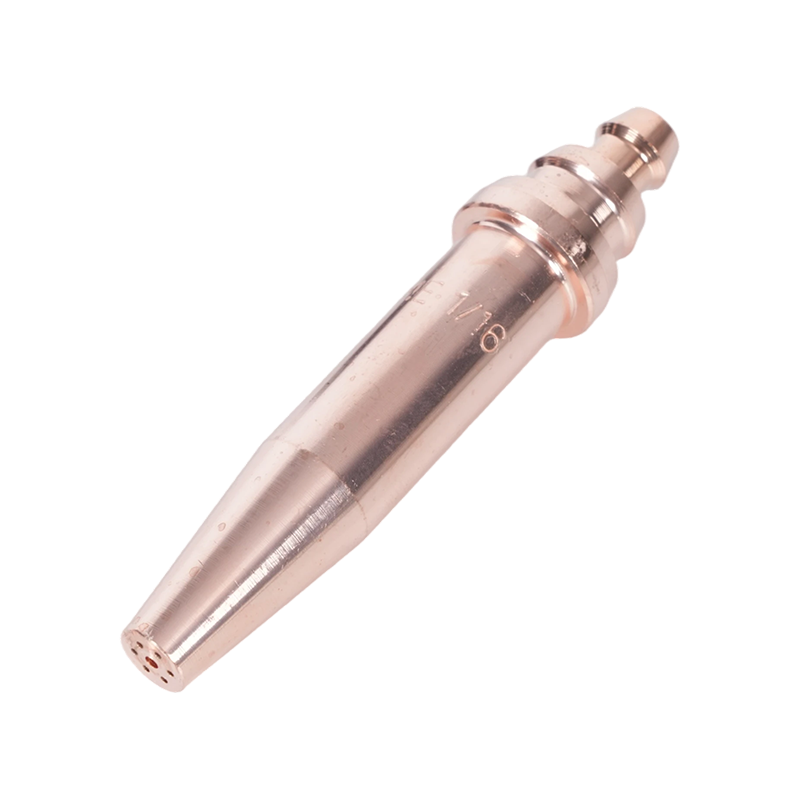
A dvoudílný hrot sestává z vnější měděné skořepiny a samostatného vnitřního členu, který vytváří řadu drážek předehřívaného plamene mezi dvěma součástmi. Tento design byl vyvinut speciálně pro pomaleji hořící paliva – propan, zemní plyn, propylen a MAPP – která vyžadují delší dráhu předehřívacího plamene a delší dobu míchání, než plyn opustí čelo špičky. Drážkovaná konstrukce zvyšuje kontaktní plochu mezi plynem a předem smíchaným kyslíkem, čímž kompenzuje nižší teplotu plamene těchto paliv rozšířením spalovací zóny. Dvoudílné špičky na acetylenu produkují nadměrné zpětné hoření, protože palivo shoří dříve, než je potřeba míchání; jednodílné špičky na propanu hladovějí plamen míchací geometrie, kterou vyžaduje.
Praktické pravidlo: pokud vaše zařízení hoří acetylen, použijte jednodílné špičky. Pokud používáte propan, zemní plyn nebo propylen přes kyslíko-palivový systém, použijte dvoudílné koncovky určené pro toto palivo. Nikdy nepředpokládejte, že špičky jsou křížově kompatibilní pro různé druhy paliva, i když se zdá, že závit a sedlo se hodí k tělu hořáku.
Velikost hrotu a otvor: Odpovídající tloušťce kovu
Velikost hrotu pro řezání kyslíkem a acetylenem se řídí jednou primární proměnnou: tloušťkou řezaného kovu. Číslo velikosti – v rozsahu od 000 při nejmenším do 8 při největším u většiny systémů výrobců – odpovídá průměru řezacího kyslíkového otvoru ve středu hrotu. Toto je otvor, který dodává vysokotlaký kyslíkový proud, který skutečně provádí řez; předehřívací porty, které jej obklopují, pouze přivedou ocel na zápalnou teplotu. Velikost hrotu se vždy vybírá na základě průměru trysky pro řezání kyslíku, nikoli na základě velikosti otvoru předehřívání.
| Velikost hrotu | Tloušťka kovu | Řezání O₂ (PSI) | acetylen (PSI) | Cestovní rychlost (IPM) |
|---|---|---|---|---|
| 000 | Až 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Liší se |
Operátoři kritického bodu často přehlížejí: dimenzování hrotů není u výrobců standardizováno . Špička velikosti 2 od jedné značky může mít jiný průměr otvoru než špička velikosti 2 od jiné značky. Vždy porovnejte tabulku tipů výrobce svítilny spíše než předpokládat číselnou ekvivalenci mezi značkami. Pro těžké konstrukční aplikace vyžadující konzistentní vysoce výkonné řezy odolná špička ručního acetylenového hořáku pro náročné řezy je navržena s geometrií otvoru a jakostí mědi pro udržení vysokotlakého proudění kyslíku bez předčasné eroze řezného kanálu.
Jedna chyba velikosti, které je třeba se vyhnout: výběr příliš velké špičky, abyste získali více tepla. Hrot příliš velký pro řezaný materiál dodává více předehřevu, než je nutné, oxiduje okraje zářezu, zvyšuje spotřebu paliva a zvyšuje riziko zpětného hoření, když snížená rychlost plynu klesne pod rychlost šíření plamene. Správné přizpůsobení špičky k materiálu je efektivnější a vytváří čistší a užší zářez.
Řezání, drážkování a ohřev: Vysvětleny tři typy hrotů
Typ špičky – odděleně od velikosti špičky – určuje, co hořák skutečně dělá s kovem. Kyslíko-acetylenové systémy používají tři funkčně odlišné konfigurace hrotů a jejich záměna vede ke špatným výsledkům a potenciálním bezpečnostním rizikům.
Řezací tipy jsou standardní konfigurace: kyslíkový paprsek se středovým řezáním obklopený čtyřmi až šesti otvory předehřívání uspořádanými symetricky kolem něj. Předehřívací plamen přivede povrch oceli na teplotu vzplanutí (přibližně 870 °C / 1 600 °F pro měkkou ocel), v tomto okamžiku otevření páky řezacího kyslíku směřuje vysokotlaký proud, který oxiduje a vyhazuje roztavený kov směrem dolů přes zářez. Tyto hroty jsou určeny pro čisté, průchozí řezy do měkké oceli a nízkolegované oceli. Nejsou vhodné pro nerezovou ocel, hliník nebo litinu používající standardní proces kyslíko-palivového řezání – tyto materiály vyžadují alternativní procesy.
Tipy na dlabání použít zásadně odlišnou geometrii otvoru. Místo úzkého kruhového řezacího paprsku vytváří drážkovací hrot široký, vějířovitý nebo podlouhlý proud kyslíku určený k odstraňování materiálu z povrchu spíše než k řezání skrz něj. Tím se v základním kovu vytvoří drážka ve tvaru U – užitečná pro odstranění defektů svarů, přípravu spojů pro opětovné svaření a oškrabávání okrajů plechů. The kyslíko-acetylenové drážkovací hroty pro odstraňování materiálu jsou vyrobeny s prodlouženou geometrií portů, která je potřebná k udržení stabilního, ovladatelného podřezání při cestovní rychlosti operátora. Použití řezné špičky pro drážkování vytváří drsnou, nekonzistentní drážku a rychle poškozuje čelo špičky.
Topné tipy úplně eliminovat řezací kyslíkový kanál. Poskytují pouze velkoobjemový předehřívací plamen – žádný řezací paprsek – což z nich dělá správný nástroj pro odlehčení pnutí, ohýbání, rovnání, pájení a předehřívání tlustých svařenců před obloukovým svařováním. The Ohřívací špičky kyslíko-acetylenového a propanového hořáku jsou k dispozici v konfiguracích s více porty, aby odpovídaly šíření tepla požadovanému pro různé aplikace ohřevu – od úzkého koncentrovaného ohřevu pro ohýbací operace až po plošné ohřevy pro odlehčení od pnutí na velkých výrobách.
Nastavení tlaku podle velikosti hrotu
Správné nastavení tlaku plynu je stejně důležité jako výběr správného hrotu – poddimenzované nastavení tlaku vytváří slabý, oxidační řez; příliš velké nastavení plýtvá plynem, rozšiřuje řeznou spáru a může způsobit turbulence v řezném proudu, které zdrsňují řeznou plochu.
Obecný rámec: tlak kyslíku se mění podle velikosti hrotu a tloušťky materiálu, zatímco tlak acetylenu zůstává v úzkém rozmezí bez ohledu na velikost hrotu. Tlak acetylenu by nikdy neměl překročit 15 PSI na regulátoru – nad touto prahovou hodnotou se plyn stává nestabilním a riziko výbuchu výrazně stoupá. Většina produkčních řezacích prací běží na acetylen mezi 3 a 10 PSI v závislosti na velikosti hrotu, přičemž větší velikosti hrotu směřují k hornímu konci.
Kyslík působí v mnohem širším rozsahu. Špičky z tenkého materiálu (000–0) obvykle využívají řezací kyslík 20–35 PSI; hroty střední třídy (1–2) běžně používají 30–45 PSI; hroty s velkým průměrem pro práci s deskami (3–5) mohou vyžadovat 40–60 PSI nebo více. Předehřívací kyslík – kde konstrukce hořáku odděluje předehřev a řezací kyslík – je nastavena na nižší hodnotu než řezací kyslík, obvykle 3–17 PSI v závislosti na velikosti hrotu. Pro směrodatnou tlakovou referenci rozdělenou podle velikosti hrotu, průměru otvoru a řezné rychlosti Tabulka hrotů řezacího hořáku Harris obsahující výběr velikosti hrotu, nastavení tlaku a reference kvality řezu poskytuje údaje výrobce použitelné pro většinu standardních sérií špiček.
Tlaky vždy nastavujte s otevřenými ventily hořáku a proudícím plynem – nikoli se zavřenými ventily. Hodnoty statického tlaku nemají význam pro nastavení pracovních tlaků; výstupní tlak regulátoru klesá pod průtokem a tento pracovní tlak je tím, co určuje kvalitu plamene na špičce.
Údržba hrotu, čištění a kdy vyměnit
Znečištěný nebo poškozený hrot je nejčastější příčinou špatné kvality řezu, kterou operátoři nesprávně připisují tlaku plynu nebo technice. Údržba špičky je jednoduchá, ale vyžaduje správné nástroje a důslednou praxi.
Hromadění uhlíku v předehřívacích portech je nejčastější problém. Rozstřik z procesu řezání v kombinaci s nastavením plamene mírně bohatého na palivo ukládá uhlík uvnitř portů a na čele špičky. To omezuje proudění plynu, deformuje vzor předehřívacího plamene a způsobuje, že se plamen nepředvídatelně zvedne nebo zhasne. Vyčistěte předehřívací porty čističem hrotů s velikostí odpovídající průměru portu – ne vrtákem, který odstraní měď a zvětší otvor. Řezací kyslíkový kanál by měl být vyčištěn hladkým drátem, který pasuje bez použití síly; jakékoli zvětšení řezného otvoru mění průtokové charakteristiky, pro které byl hrot kalibrován.
Stav čela špičky záleží stejně. Dosedací plocha špičky – kde se setkává s hlavou hořáku – musí být čistá a nepoškozená, aby bylo zajištěno plynotěsné těsnění. Špička, která uniká ze sedla, způsobuje nepravidelné chování plamene a představuje nebezpečí požáru. Pokud čelo hrotu vykazuje erozi, důlky nebo poškození zpětným vyhořením v důsledku zpětného vzplanutí, hrot by měl být vyměněn a nikoli přebroušen. Přebroušení mění geometrii předehřívacího otvoru a nedoporučuje se pro přesné řezání.
Zpětný vzplanutí – kde plamen putuje zpět do těla hořáku – je nejzávažnější bezpečnostní událostí související s hrotem. Vydává syčivý nebo pískavý zvuk, viditelný plamen na hlavě hořáku a rychlé přehřátí rukojeti. Pokud dojde ke zpětnému vzplanutí, okamžitě zavřete oba ventily hořáku a poté ventily lahve. Před opětovným zapálením zkontrolujte špičku, tělo hořáku a hadice. A správně namontované kyslíko-acetylenová pojistka proti zpětnému vzplanutí pro ochranu hořáku instalovaný na vstupech hořáku obsahuje a uhasí zpětný vzplanutí před tím, než se dostane k hadicím nebo lahvím – základní bezpečnostní komponent na jakémkoli kyslíko-acetylenovém zařízení, které pracuje blízko svých konstrukčních limitů.