Teplota, kterou řezací hořák produkuje, je jedním z nejčastěji uváděných – a nejčastěji nepochopených – čísel při řezání kyslíkem. Lidé se ptají, jak horký je řezací hořák, obdrží číslo v tisících stupňů a předpokládají, že vyšší je vždy lepší. Skutečnost je jemnější: teplota plamene je jedním z faktorů řezného výkonu, ale ne jediným a ne vždy tím nejdůležitějším. Pochopení toho, co vlastně čísla teploty znamenají, vám pomůže vybrat správný plyn, správnou koncovku a správné nastavení pro danou práci.
Jak se zahřívá řezací hořák?
Předehřívací plamen řezacího hořáku – prstenec plamene, který obklopuje řeznou špičku před zapnutím páky řezacího kyslíku – dosahuje teploty mezi 4400 °F a 6000 °F (přibližně 2400 °C až 3300 °C), v závislosti na použitém palivovém plynu a poměru kyslíku k palivu ve směsi. Tato řada pokrývá všechna běžná nastavení pro kyslíko-palivové řezání, od propanu na spodním konci až po kyslíko-acetylen na horním konci.
Předehřívací plamen slouží specifickému účelu: zvýšení základního kovu na teplotu vzplanutí, která je pro měkkou uhlíkovou ocel přibližně 1600 °F (870 °C). Při této teplotě ocel dosáhne jasně oranžové barvy a na hraně povrchu začne vykazovat jiskry. Teprve v tomto okamžiku je kov připraven k řezání. Když operátor otevře páku řezacího kyslíku, do předehřáté oblasti se přivede vysokotlaký proud čistého kyslíku – a začne vlastní řezání.
Důležité je, proud řezacího kyslíku sám o sobě nepřidává významnou teplotu plamene . To, co dělá, je zahájení a udržení chemické reakce mezi kyslíkem a železem v oceli. Tato reakce – nikoli plamen hořáku – dělá skutečnou práci řezání.
Proč je snížení teploty hořáku pouze částí příběhu
Rozdíl mezi teplotou plamene a tepelným výkonem je ten, kterému zkušení operátoři řezání rozumí, ale začátečníkům často uniká. Teplota měří, jak horký je plamen v jeho jádru. Tepelný výkon – měřený v BTU na kubickou stopu spotřebovaného plynu – měří, kolik tepelné energie plamen v průběhu času přenese na obrobek. Ty spolu souvisejí, ale nejsou totožné, a optimalizace pro jednu neoptimalizuje automaticky pro druhou.
Acetylen produkuje nejžhavější kyslíko-palivový plamen ze všech běžně dostupných plynů, ale jeho celkový tepelný výkon (obsah BTU) je nižší než u propylenu a propanu, protože hoří rychleji s menším objemem paliva. Plamen propylenu hoří poněkud chladněji než acetylen, ale jeho vnější kužel plamene poskytuje podstatně více obsahu BTU – což znamená, že může pro určité aplikace ohřívat větší množství oceli efektivněji, i když je špičková teplota nižší.
Samotný proces řezání je také v zásadě spíše chemický než tepelný. Jakmile ocel dosáhne teploty vzplanutí, proud řezného kyslíku oxiduje železo – v podstatě ho spaluje – v exotermické reakci, která vytváří vlastní teplo. Předehřívací plamen hořáku udržuje tuto reakci, když se hořák pohybuje podél řezu, ale energie pohánějící řez je do značné míry samoudržovací, jakmile se ustaví. To je důvod, proč se řezací hořák jednoduše neroztaví ocelí tak, jak by svářeč mohl očekávat: chemicky přemění úzkou dráhu železa na tekutý oxid železa (strusku), který je tlakem kyslíku vyfukován z řezu.
Porovnání teploty palivového plynu
Čtyři plyny představují převážnou většinu aplikací kyslíko-palivového řezání. Jejich charakteristiky teploty a tepelného výkonu se liší způsoby, díky nimž se každý lépe hodí pro určité úkoly:
| Palivo Plyn | Teplota plamene (s O₂) | Primární plamen BTU/ft³ | Nejlepší aplikace |
|---|---|---|---|
| Acetylen | ~5 600 °F (3 100 °C) | ~507 BTU/ft³ | Rychlé předehřátí, tenká až střední ocel, přesné řezání |
| Propylen | ~5300 °F (2930 °C) | ~440 BTU/ft³ (primární); vysoké sekundární | Silná ocel, úkosové řezání, řezání šrotu, nákladová efektivita |
| Propan | ~4600 °F (2540 °C) | ~255 BTU/ft³ (primární) | Tlustý ocelový ohřev, pomalé řezání, předehřívání velké části |
| MAPP / MAP-Pro | ~5300 °F (2930 °C) | Podobně jako propylen | Zahřívání malých dílů, pájení, řezání pod vysokým tlakem |
Všimněte si, že hodnoty BTU se liší podle zdroje a metody měření. Výše uvedené údaje odrážejí primární (vnitřní kužel) uvolňování tepla, což je nejdůležitější hodnota pro rychlost předehřívání. Obsah BTU sekundárního plamene (vnější kužel) je dalším faktorem – zvláště významný pro propylen, který dodává více než dvojnásobek výkonu BTU sekundárního plamene acetylenu.

Acetylen: Nejžhavější plamen, Nejrychlejší předehřátí
Kyslík-acetylen produkuje nejvyšší teplotu plamene ze všech běžných řezných plynů – přibližně 5 600 °F (3 100 °C) s poměrem kyslíku k palivu 1:1. To se přímo promítá do nejrychlejších časů předehřívání, což je důležité ve výrobních prostředích, kde doba řezného cyklu ovlivňuje výkon. Pro přesnou práci na tenčím materiálu dodává acetylenový koncentrovaný vnitřní kužel cílené teplo s minimálním rozptylem, čímž se redukují oblasti ovlivněné teplem na dílech, kde je rozměrová přesnost kritická.
Acetylen má dvě významná omezení. Za prvé, nikdy se nesmí používat při tlacích přesahujících 15 PSI – nad touto hranicí se plyn stává nestabilním a může se explozivně rozkládat bez zdroje vznícení. Tento tlakový strop omezuje maximální dosažitelnou rychlost průtoku, což zase omezuje řeznou rychlost na velmi tlusté desce. Za druhé, vyšší tendence acetylenu ke zpětnému vzplanutí ve srovnání s alternativními plyny znamená, že pojistky zpětného vzplanutí nejsou volitelné – jsou bezpečnostním požadavkem pro jakékoli nastavení kyslík-acetylen. Plyn je také k dispozici pouze v lahvích o maximální kapacitě zhruba 400 kubických stop, takže je nákladnější udržovat zásobu pro velkoobjemové řezací operace.
Propan a propylen: Nižší teplota, vyšší BTU
Propan hoří při přibližně 4 600 °F (2 540 °C) s kyslíkem – výrazně chladnějším než acetylen – ale jeho vysoký obsah BTU sekundárního plamene jej činí účinným pro ohřev velkých mas oceli a řezání tlustých plechů při nižších rychlostech. Delší doba předehřívání je přijatelným kompromisem v aplikacích, kde na kvalitě řezu na těžkých úsecích záleží více než na rychlosti cyklu. Propan je široce dostupný, může být dodáván ve velkém nebo prostřednictvím potrubí a je podstatně levnější než acetylen na jednotku dodaného tepla.
Propylen zaujímá střední polohu: jeho teplota plamene přibližně 5 300 °F (2 930 °C) je blízká acetylenu, ale jeho celkový obsah BTU – kombinující primární a sekundární plamen – je zhruba dvakrát vyšší než u acetylenu na kubickou stopu plynu. Díky této kombinaci je propylen preferovanou volbou pro řezání tlusté oceli, úkosové řezání, zpracování šrotu a aplikace stříkání plamenem. Je také přibližně o 50 % levnější než acetylen, 20krát stabilnější (s velmi nízkou tendencí ke zpětnému vzplanutí) a jedna 100librová láhev propylenu může nahradit přibližně pět velkých acetylenových lahví při typickém řezání. Pro provozy, které v současnosti používají acetylen pro všeobecné řezání a chtějí snížit náklady na plyn bez výrazné ztráty výkonu, je propylen nejpřímější alternativou.
Jak propan, tak propylen vyžadují špičky hořáku typu injektorů spíše než špičky se stejným tlakem používané s acetylenem. Použití nesprávného typu hrotu pro používaný plyn snižuje kvalitu řezu a může vytvářet bezpečnostní rizika – výběr hrotu musí odpovídat palivovému plynu.
Jak řezací hrot ovlivňuje dodávku tepla
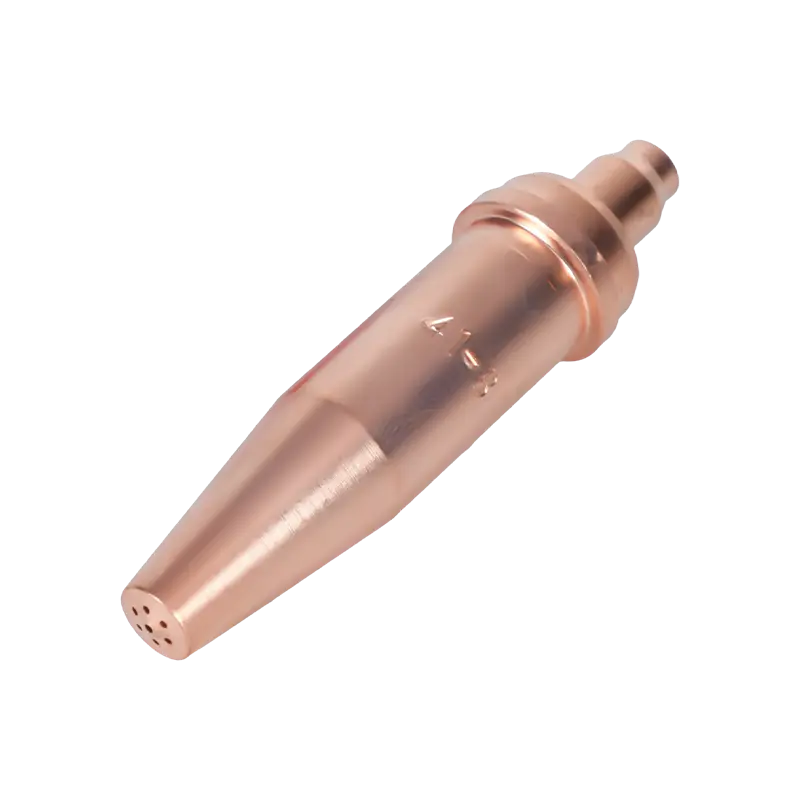
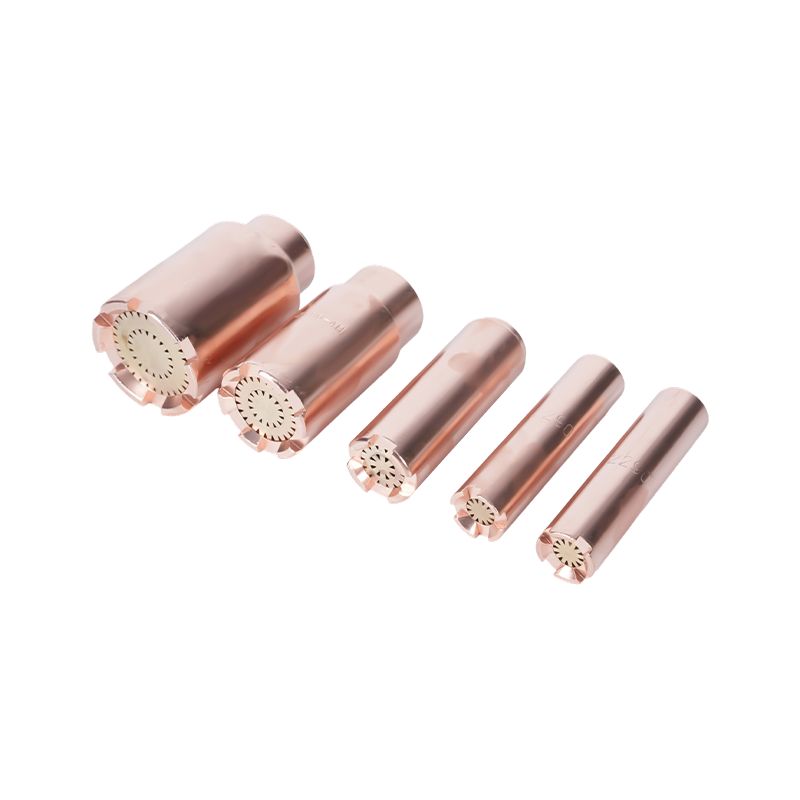
Řezný hrot je součást, která převádí tlak a proud plynu na účinný předehřívací plamen a proud řezného kyslíku. Jeho konstrukce – počet, velikost a úhel předehřívacích otvorů a průměr centrálního řezného kyslíkového otvoru – určuje, jak je teplota plamene v praxi dodávána do obrobku, bez ohledu na to, čeho je samotný plyn teoreticky schopen.
Špička, která je pro danou aplikaci příliš malá, omezuje průtok kyslíku a prodlužuje dobu předehřívání nad rámec, který by měla teplota plynu vyžadovat. Hrot, který je příliš velký pro tenký materiál, šíří teplo na širší plochu, než je potřeba, zvyšuje zkreslení a snižuje kvalitu řezu. Opotřebované nebo poškozené hroty – se zvětšenými nebo zdeformovanými otvory v důsledku opakovaného tepelného cyklování nebo nesprávného čištění – vytvářejí nepravidelný plamen, který nemůže udržet stálou teplotu zapalování v celé dráze řezu, což vede k drsným hranám a neřezaným místům bez ohledu na to, jak horký plamen teoreticky hoří.
Důležitý je také materiál hrotu: hroty vyrobené s přesnými tolerancemi otvoru si zachovávají konzistentní průtokové charakteristiky po celou dobu své životnosti, zatímco hroty nižší kvality mohou mít rozměrové odchylky, které vedou k nekonzistentním výsledkům od prvního použití. Acetylenové řezací hořákové špičky určené pro vysokoteplotní kyslíko-palivové řezání jsou konstruovány s geometrií a materiálovými specifikacemi otvoru, které vyžadují tlakové a teplotní požadavky na kyslík-acetylen. Pro nastavení propanu a alternativního paliva, propanové řezací hořáky pro nastavení alternativního paliva s vysokým BTU použijte konstrukci ve stylu vstřikovače, kterou potřebují alternativní plyny s nižším tlakem k dosažení správného promíchání paliva a kyslíku na špičce.

Řízení teploty pro bezpečné a čisté řezání
Provoz řezacího hořáku ve správném teplotním rozsahu je stejně tak bezpečnostní záležitostí jako záležitostí výkonu. Přehřátí těla hořáku – v důsledku nadměrného zpětného hoření (krátký plamen skočí zpět do špičky) nebo zpětného vzplanutí (plamen hoří zpět do hadice nebo regulátoru) – může poškodit zařízení a způsobit vážné nebezpečí.
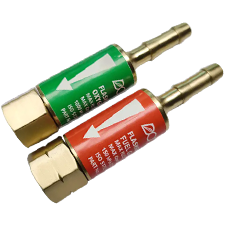
Ke zpětnému hoření obvykle dochází v důsledku dotyku hrotu s obrobkem, nesprávného tlaku plynu nebo špinavého nebo poškozeného otvoru hrotu. Plamen zhasne s ostrým prasknutím a lze jej znovu zapálit. Zpětný vzplanutí je závažnější: plamen se vrací zpět za špičku do těla hořáku a hadice, vytváří syčivý nebo pískavý zvuk a potenciálně zasahuje do přívodu plynu. Moderní nastavení hořáku řeší toto riziko pomocí pojistek zpětného vzplanutí – zařízení instalovaných mezi hadicí a tělem hořáku (nebo regulátorem), která obsahují zpětný ventil a tepelný uzávěr pro zastavení zpětného toku plynu dříve, než se dostane do lahví. Pojistka zpětného šlehnutí pro bezpečný provoz řezacího hořáku jsou požadovaným bezpečnostním prvkem pro jakýkoli kyslíko-palivový systém – nikoli volitelné příslušenství – a měly by být pravidelně kontrolovány, zda nejsou poškozeny nebo zablokovány.
Řízení teploty během řezání také zahrnuje udržování správné vzdálenosti hořáku od obrobku. Příliš blízko a rozstřik kontaminuje ústí špičky a může způsobit zpětný zápal; příliš daleko a předehřívací plamen ztrácí účinnost, prodlužuje dobu předehřívání a snižuje kvalitu řezu. Správná distanční vzdálenost se liší podle velikosti hrotu a typu plynu a je specifikována v údajích výrobce hrotu pro každé číslo hrotu.
Výběr správného nastavení pro vaše teplotní potřeby
Praktická otázka nezní "který plyn hoří nejžhavěji?" ale "která kombinace plynu a hrotu efektivně a bezpečně dodává správné teplo mému konkrétnímu materiálu a aplikaci?" Odpověď závisí na tloušťce oceli, požadované kvalitě řezu, objemu výroby a dostupnosti plynu.
Pro tenkou až střední ocel (až do zhruba 1 palce), kde je prioritou kvalita řezu a rychlost, je standardní volbou kyslíko-acetylen s přizpůsobeným acetylenovým hrotem. Pro řezání tlustých plechů, zpracování šrotu nebo velkoobjemové operace, kde je cena plynu významným faktorem, poskytuje propylen se správnou špičkou vstřikovače výkon téměř acetylenu při výrazně nižších provozních nákladech. Pro příležitostné použití nebo místa, kde je přívod acetylenu nepraktický, poskytuje propan spolehlivou alternativu s odpovídajícím výkonem pro většinu konstrukčních řezacích úkolů.
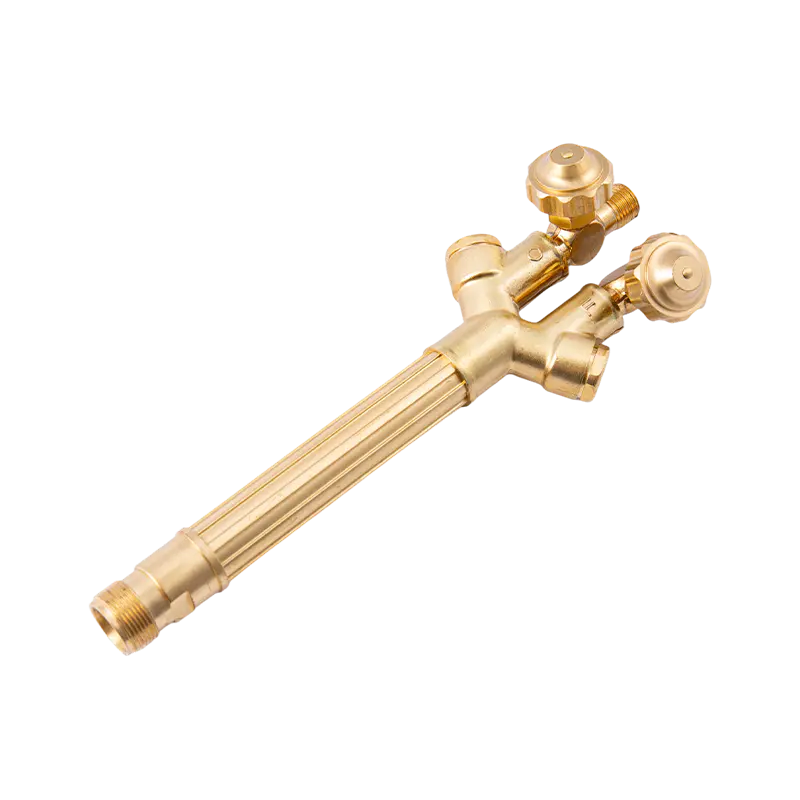
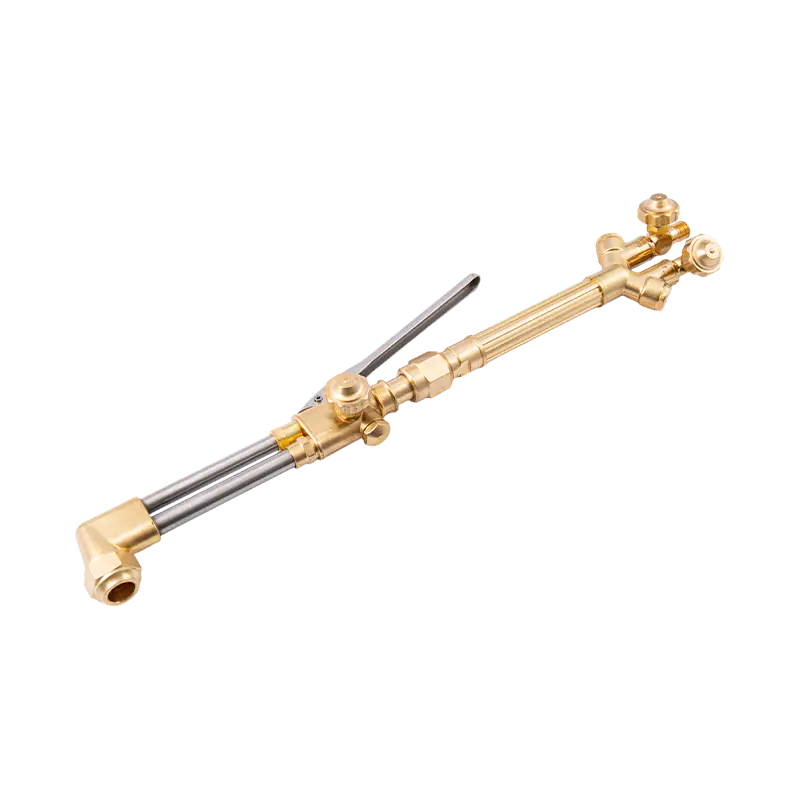
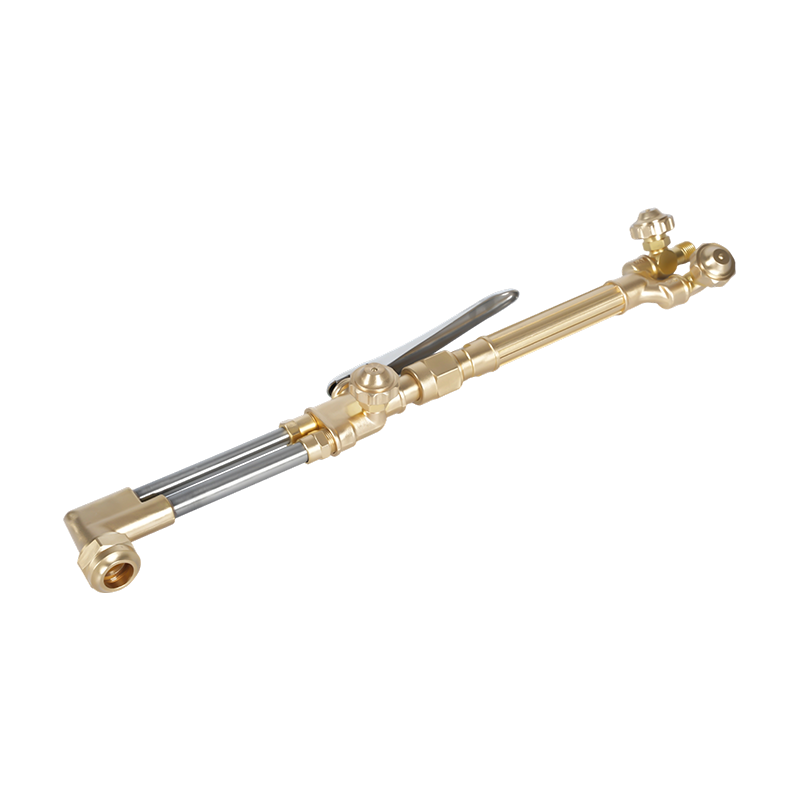
Bez ohledu na zvolenou kombinaci plynu a hrotu musí být rukojeť hořáku, řezací nástavec a regulátory kompatibilní s tímto plynem a musí být dimenzovány pro příslušné tlaky. Kompletní sady řezacích hořáků pro nastavení kyslíko-palivového řezání poskytnout přizpůsobené součásti – rukojeť, nástavce, koncovky a hadice – které jsou navrženy tak, aby spolupracovaly při správném tlaku a průtoku pro daný typ plynu. Pro operátory, kteří již mají rukojeť hořáku a potřebují přidat schopnost řezání, řezací příslušenství kompatibilní s hlavními systémy rukojetí hořáků umožňují přidání funkce řezání bez výměny úplného nastavení – za předpokladu, že je nástavec dimenzován pro používaný palivový plyn.