Co dělá svařovací tryska – a proč na tom záleží
Každý svar nebo řez začíná plamenem nebo obloukem – ale ani jeden nemůže fungovat spolehlivě bez trysky, která řídí to, co je obklopuje. Tryska je konečným bodem, kterým ochranný plyn, palivový plyn nebo kyslík opouští tělo hořáku a dosahuje pracovní zóny. Jeho práce zní jednoduše. V praxi určuje vše od poréznosti svaru přes kvalitu řezné hrany až po to, jak často zastavujete, abyste ze svého zařízení odstranili rozstřiky.
Při procesech obloukového svařování s ochranným plynem, jako je MIG/GMAW, vytváří tryska ochranný obal ochranného plynu kolem svarové lázně a blokuje atmosférický kyslík a dusík před kontaminací roztaveného kovu. Bez dostatečného pokrytí plynem svar oxiduje, objevuje se pórovitost a mechanické vlastnosti klesají. Při kyslíko-palivovém řezání a svařování řídí tryska geometrii samotného plamene – určuje poměr předehřívacího plamene k proudu řezného kyslíku a šíření tepla přes obrobek.
Opotřebená, ucpaná nebo nesprávně dimenzovaná tryska nesnižuje pouze kvalitu – znásobuje náklady na spotřební materiál a prostoje. Hromadění rozstřiku omezuje proudění plynu a způsobuje turbulence, které podkopávají stínění. Otvor trysky, který je pro danou aplikaci příliš malý, zvyšuje protitlak a narušuje plamen nebo oblouk. Pochopení trysky v praxi znamená pochopení poloviny toho, co řídí stabilitu vašeho procesu.
Typy trysek podle procesu svařování
Trysky nejsou zaměnitelné napříč procesy. Správným výchozím bodem pro výběr jakékoli trysky je identifikace použitého procesu svařování nebo řezání – každý má jinou geometrii trysky, požadavky na materiál a funkci.
Trysky MIG/GMAW jsou válcové nebo tvarované spotřební díly, které se připevňují k přední části pistole MIG a obklopují kontaktní hrot. Jejich primární funkcí je směrovat ochranný plyn – typicky směsi bohaté na argon nebo CO₂ – přes svarovou lázeň. Dodávají se v navlékacím a závitovém uchycení. Nasouvací trysky se nasazují a odstraňují rychleji, což je důležité u vysoce produkčních linek; závitové trysky poskytují bezpečnější plynové těsnění a je méně pravděpodobné, že se uvolní při vibracích. Oba styly jsou k dispozici ve standardních a odolných konstrukcích, přičemž ten druhý má silnější stěny a izolátory určené pro 400–600 ampérové aplikace.
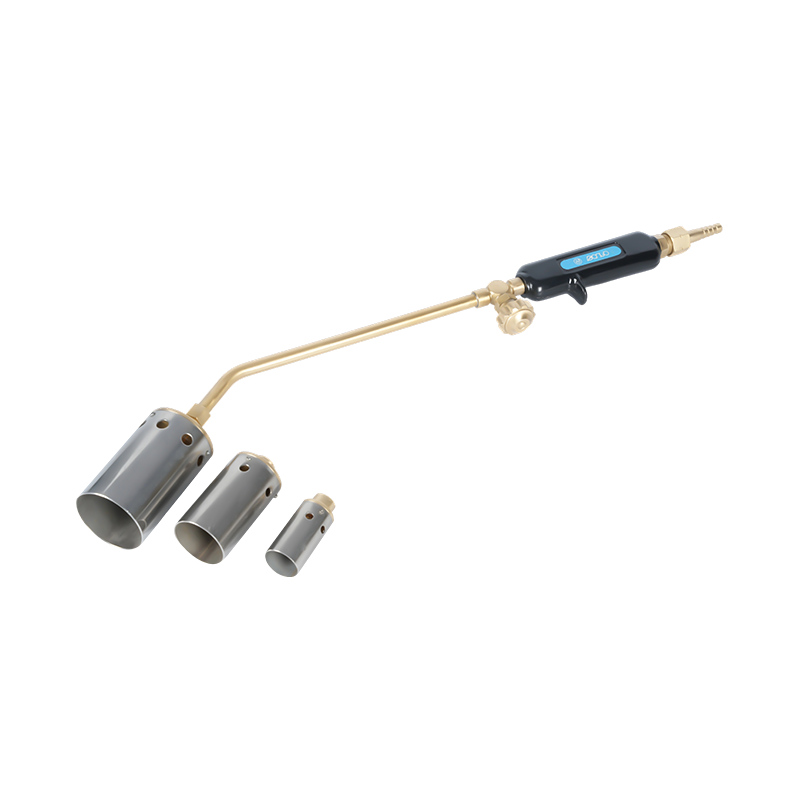
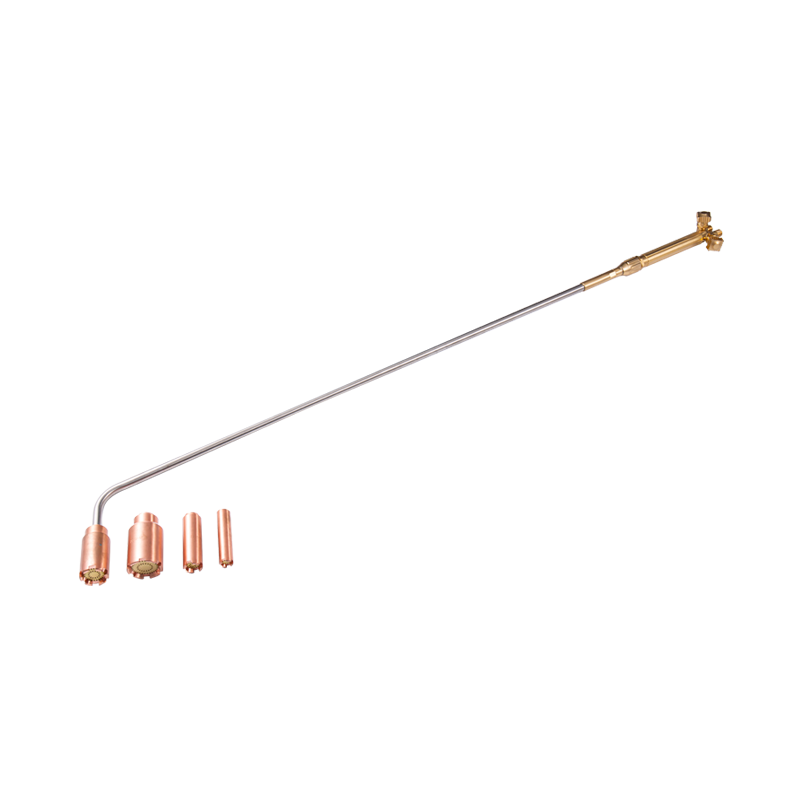
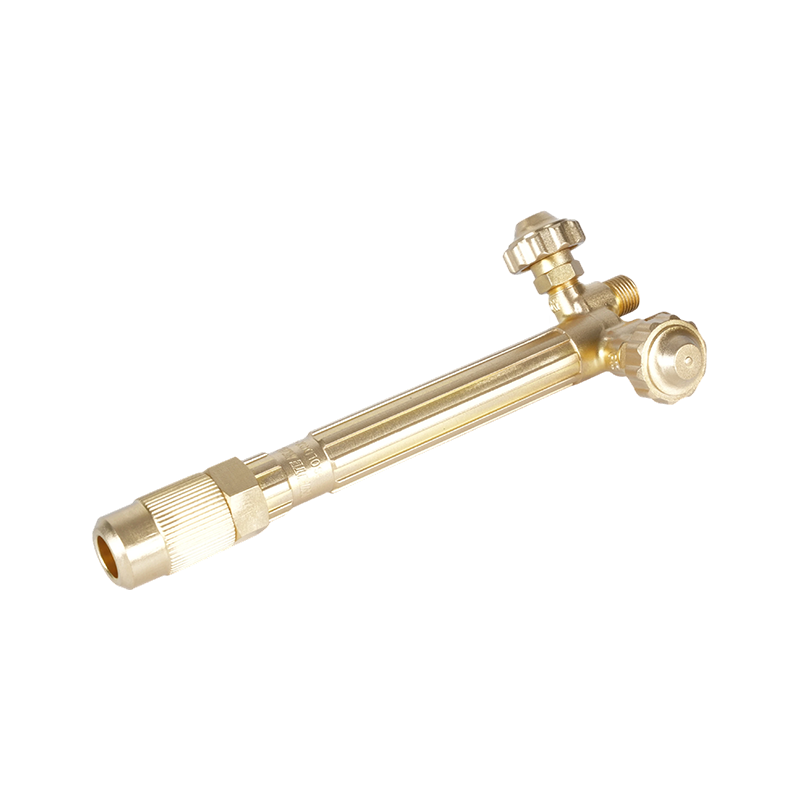
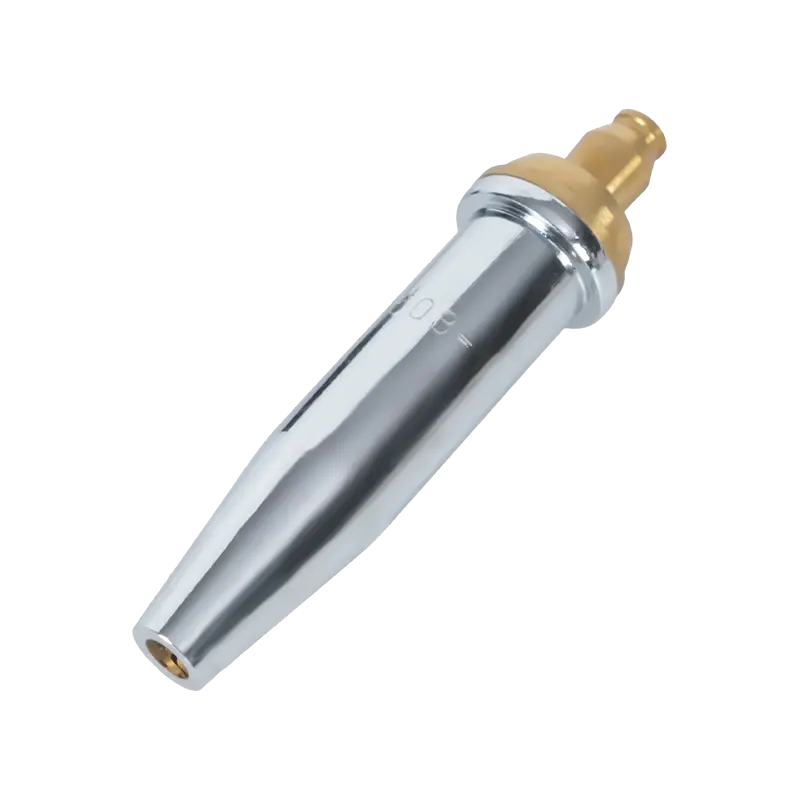
Kyslíko-palivové řezací a svařovací trysky — často nazývané řezné hroty nebo hroty hořáku — fungují odlišně. Spíše než stínění svarové lázně mísí a směrují palivový plyn (acetylen nebo propan) a kyslík, aby vytvořily přesný plamen o vysoké teplotě. Řezné hroty mají centrální vysokotlaký kyslíkový otvor obklopený předehřívacími plameny; předehřívací plamen přivede ocel na zápalnou teplotu a proud řezného kyslíku pak oxiduje a vyhazuje roztavený materiál. Acetylenové řezací hořákové špičky pro kyslíko-palivové aplikace dodávají nejžhavější plamen ze všech běžných topných plynů (kolem 3 500 °C), díky čemuž jsou první volbou pro řezání silnější oceli a pro aplikace vyžadující rychlé předehřátí. Špičky propanového řezacího hořáku navržené pro stabilní přívod plamene pracují při nižší teplotě plamene, ale nabízejí širší, rovnoměrnější tepelnou obálku – zvláště efektivní pro ohřev, ohýbání a řezání tenčích sekcí, kde by koncentrovaný acetylenový plamen způsobil lokální deformaci. Pro aplikace zaměřené čistě na teplo spíše než na řezání, topné hroty pro řízenou distribuci plamene jsou vybaveny několika předehřívacími porty uspořádanými tak, aby rovnoměrně šířily teplo po širší ploše bez centrálního řezacího kyslíkového kanálu.
Trysky TIG / GTAW (také nazývané plynové pohárky nebo těla kleštiny) nasměrují ochranný plyn argonu kolem wolframové elektrody. Obvykle jsou vyrobeny z hliníkové keramiky, skla nebo konfigurací plynových čoček. Na rozdíl od trysek MIG se misky TIG nedotýkají obrobku a jsou primárně vybírány na základě průměru wolframu, přístupu ke kloubu a potřeby laminárního versus rozptýleného proudění plynu. Sestavy plynových čoček – které používají síťovou vložku k vytvoření laminárnějšího sloupce plynu – jsou preferovány pro přesnou práci a svařování mimo polohu, kde je rozhodující konzistentní stínění.

Vysvětlení tvarů a velikostí trysek
V rámci každé kategorie procesů má geometrie trysky přímý vliv na pokrytí plynem, dostupnost spojů a odstranění rozstřiku. Pro svařování MIG pokrývají většinu aplikací čtyři tvary:
- Válcový (rovný): Vrt s konstantním průměrem od základny ke špičce. Nabízí maximální průtok plynu a je standardní volbou pro ploché nebo horizontální svary bez omezení přístupu. Velikosti vrtání se pohybují od ⅜" do ⅞" (přibližně 10–22 mm) a jako obecné pravidlo by se průměr vrtání měl zvětšovat s proudem – větší otvory podporují vyšší průtoky plynu potřebné k pokrytí širších a teplejších svarových lázní.
- Bottleform (úzké hrdlo): Ustupuje na menší vnější průměr poblíž pracovního konce. Snížený profil zlepšuje viditelnost a přístup ke stísněným kloubům. Obzvláště vhodné pro automatizované a robotické svařování, protože úzký hrot snáze čistí upínací přípravky a lze jej efektivněji čistit pomocí hořákových vystružovacích stanic.
- Krátký a dlouhý kužel: Postupné zužování od základny směrem ke špičce. Dobrý přístup ke spojům s lepším pokrytím plynem než tvar láhve. Dlouhé kužely jsou preferovány pro svařování trubek a rohové spoje; krátké kužely vyvažují dostupnost s účinností proudění plynu pro obecnou výrobu.
- Kónický: Širší, ven se rozšiřující profil na špičce. Maximalizuje oblast pokrytí plynem – užitečné pro širší svarové lázně, vyšší tepelné příkony a při svařování pozinkovaných kovů, které produkují velké výbušné rozstřiky. Díky širšímu ústí je také vystružování pomocí čisticí stanice hořáku efektivnější v robotických sestavách.
U kyslíko-palivových řezných hrotů geometrie vývrtu určuje tvar řezného proudu kyslíku a vzor předehřívání. Čísla velikosti hrotu odpovídají tloušťce řezaného materiálu – větší čísla znamenají větší otvory pro kyslík a vyšší spotřebu plynu vhodnou pro silnější ocel. Podle Specifikace AWS pro svařování ochranných plynů a jejich klasifikace , složení plynu a průtok jsou standardizované parametry – to znamená, že geometrie vrtání trysky musí být přizpůsobena typu plynu a tlaku při použití, nikoli samostatně.
Průvodce materiálem: Možnosti mosaz, měď a pokovené
Materiál trysky určuje dvě věci: odolnost proti rozstřiku a tepelné řízení. Tyto dvě vlastnosti se často táhnou opačným směrem v závislosti na aplikaci, a proto žádný jediný materiál nedominuje všem případům použití.
Mosaz nabízí lepší odolnost proti rozstřiku než holá měď v aplikacích s nižším proudem (100–300 A). Rozstřiky neulpívají tak snadno na mosazných površích, což znamená delší intervaly mezi čištěním. Mosaz má však nižší bod měknutí než měď — při vyšších proudech nebo prodloužených dobách zapálení oblouku se mosazná tryska může deformovat trvalým teplem, takže je nevhodná pro těžké práce. Při použití jako vložka v měděném těle pomáhá mosaz udržovat vnitřní průměr trysky v průběhu času, čímž se prodlužuje životnost v aplikacích se střední teplotou.
Měď vede teplo efektivněji než mosaz, což z něj dělá lepší volbu pro trvalé práce při vysoké teplotě (nad 300 A) a pro delší svařovací cykly. Měděné trysky rychleji absorbují a odvádějí teplo, čímž snižují riziko tepelné deformace. Vysoce výkonné měděné trysky – se silnějšími stěnami a izolátory – jsou standardem pro 400–600 ampérové aplikace při výrobě konstrukcí a svařování tlustých plechů. Pro kyslíko-palivové řezné hroty jsou měď nebo vysoce kvalitní slitiny mědi standardním materiálem právě kvůli jejich schopnosti odolávat extrémním teplotám řezného plamene bez deformace nebo eroze geometrie otvoru.
Niklovaný a chromovaný trysky kombinují měděné jádro s povrchovým povlakem, který je odolnější vůči přilnavosti rozstřiku než holá měď nebo mosaz. Oplechování také poskytuje určitou tepelnou izolaci. Jejich primární použití je v robotickém a automatizovaném svařování, kde jsou dlouhé, nepřerušované svařovací cykly rutinní záležitostí a minimalizace prostojů při čištění přímo ovlivňuje výkon. Delší životnost ospravedlňuje jejich vyšší počáteční náklady ve velkoobjemových výrobních prostředích.
Keramické trysky představují novější kategorii, používanou především při svařování TIG a některých specializovaných aplikacích MIG. Jejich nevodivý povrch znamená, že rozstřik nemůže elektricky přemostit z trysky do kontaktního hrotu – což je režim selhání, který způsobuje tok proudu tryskou a rychlou degradaci. Keramické misky TIG také odolávají přímému kontaktu s horkými obrobky bez tavení, takže jsou užitečné pro svařování v těsných drážkách.

Tři kroky k výběru správné trysky
Výběr se stává přímočarým, když sleduje pevnou sekvenci, místo aby se snažil vyhodnotit všechny proměnné současně.
Krok 1 — Identifikujte proces a jeho provozní parametry. Určete, zda se jedná o aplikaci MIG/GMAW, kyslíko-palivové řezání, kyslíko-palivové vytápění nebo TIG. Pro obloukové procesy stanovte rozsah provozního proudu. U kyslíko-palivových procesů identifikujte topný plyn (acetylen vs. propan) a tloušťku řezaného nebo ohřívaného materiálu. Tyto parametry okamžitě zužují pole: 150ampérová aplikace MIG vyžaduje standardní mosaznou nebo měděnou trysku; 500ampérový robotický cyklus MIG vyžaduje odolnou pokovenou měděnou trysku; aplikace řezání propanem na 20 mm desku vyžaduje propanovou špičku dimenzovanou na tuto tloušťku materiálu. Spárování vašich tipů se správnými regulátory tlaku plynu pro doplnění vašeho nastavení hořáku je stejně důležité – tryska může fungovat tak, jak byla navržena, pouze pokud je tlak plynu trvale v doporučeném rozsahu pro danou velikost hrotu.
Krok 2 – Posouzení společné dostupnosti. Může přímá válcová tryska dosáhnout spoje, aniž by se zanášela o obrobek nebo upínací přípravek? Pokud ano, použijte jej – větší otvory maximalizují pokrytí plynem a minimalizují hromadění rozstřiku. Pokud je spoj v těsném rohu, hluboké drážce nebo svaru vnitřní trubky, přejděte na úzké hrdlo nebo zúžený profil. Použijte nejmenší vnější průměr, který stále poskytuje dostatečné pokrytí plynem pro velikost svarové lázně, nikoli nejmenší, který fyzicky vyhovuje. Poddimenzování otvoru trysky obětuje kvalitu stínění; Předimenzování vnějšího průměru způsobuje problémy s vůlí.
Krok 3 — Přizpůsobte materiál tepelným požadavkům. Pro práci s krátkým cyklem a nižším proudem poskytuje mosaz dobrou odolnost proti rozstřiku za nižší cenu. Pro trvalou práci s vysokým teplem nebo vysokým proudem přejděte na měď. U automatizovaných nebo robotických aplikací s téměř nepřetržitými cykly snižují pokovené trysky frekvenci údržby dostatečně na to, aby vyrovnaly rozdíl v nákladech. Pro kyslíko-palivové aplikace vždy používejte měděné hroty nebo hroty ze slitin mědi – mosazné hroty se mohou zlomit tepelným šokem vysokotlakého kyslíkového výbuchu, což je bezpečnostní riziko stejně jako výkon.
Údržba, čištění a výměna
Tryska, která byla správně vyčištěna a udržována, přežije novou trysku, která byla z velké části zanedbávána. Způsob poruchy u téměř všech trysek je stejný: rozstřik se hromadí na vnitřním vývrtu, omezuje proudění plynu a vytváří turbulence, které podkopávají stínění. Kvalita svaru se zhoršuje dříve, než tryska viditelně selže, což znamená, že poškození je často způsobeno dříve, než svářeč rozpozná problém.
Nejúčinnějším preventivním opatřením je směs proti rozstřiku – buď gel nebo sprej – nanesená na otvor trysky před zahájením svařování. Ochrana proti rozstřiku zabraňuje ulpívání rozstřiku na povrchu trysky, takže veškeré usazeniny lze snadno odstranit během svařování nebo po něm. Nespoléhejte na ochranu proti rozstřiku jako náhradu za pravidelné čištění; použijte jej jako pomůcku při údržbě, která prodlouží interval mezi čištěním.
Je-li nutné čištění, použijte k mechanickému odstranění rozstřiku kleště na výstružníky trysek nebo čisticí stanici hořáku. Nepoužívejte šroubovák nebo jiný špičatý nástroj, který může poškrábat povrch otvoru – zdrsněný vnitřní povrch urychluje budoucí přilnutí rozstřiku a může změnit geometrii vnitřního proudění plynu. U kyslíko-palivových řezných špiček vyčistěte otvory ústí pomocí čističe špiček správné velikosti; nadrozměrný čistič špiček zvětšuje otvor, což trvale narušuje kvalitu plamene nebo řezu a znamená nutnost výměny špičky.
Vyměňte trysku MIG, když otvor vykazuje viditelné zkreslení, když je izolátor prasklý nebo chybí, nebo když se mezi tryskou a kontaktním hrotem po čištění objeví rozstřik. U kyslíko-palivových řezných špiček vyměňte, když zvětšení otvoru způsobí měkký nebo nepravidelný plamen, který nelze opravit čištěním, nebo když je dosedací plocha poškozená a již správně netěsní vůči řeznému nástavci. Provoz opotřebované trysky nebo špičky nešetří peníze – ztráta kvality, přepracování a plýtvání plynem v důsledku špatného stínění nebo zhoršeného plamene stojí více než samotný spotřební materiál.