Když stojíte před výrobním plánem a svářeč čeká na správný hořák, první otázkou není, který proces vypadá na papíře lépe. Jde o to, kterou vaši operátoři mohou provozovat konzistentně a kolik vás tato volba stojí při přepracování. Krátká odpověď zní: na MIG se plynule přiváděný drát taví do spoje, což umožňuje rychlejší a snadnější učení. Na TIG zůstává wolframová elektroda pevná a výplňová tyč je přidána samostatně, což vám dává větší kontrolu, ale vyžaduje více dovednosti. Tento jediný rozdíl vede každé další srovnání mezi nimi.
Co se vlastně děje v oblouku
MIG je zkratka pro Metal Inert Gas a nazývá se také GMAW. Cívka plného drátu se vede pistolí, mezi drátem a obrobkem se vytvoří oblouk a drát se sám roztaví do svaru. Nastavíte rychlost podávání drátu a napětí; ochranný plyn, buď argon, CO2 nebo směs, chrání roztavenou lázeň před vzduchem. To vytváří čistý proces s vysokým nanášením.
TIG je zkratka pro Tungsten Inert Gas a nazývá se také GTAW. Mezi wolframovou elektrodou a obrobkem je zapálen oblouk, ale wolfram se neroztaví. Svarová lázeň se vyrábí roztavením základního kovu a volnou rukou přidáváte výplň ze samostatné tyče. Čistý argon je obvyklým ochranným plynem a nožní pedál nebo spoušť řídí proud v průběhu svařování.
Vzhledem k tomu, že výplň je při TIG oddělená, je přívod tepla lépe zvládnutelný. Protože je drát v MIG samonavíjecí, oblouk je udržován posuvem drátu a operátor má méně o čem přemýšlet. To vysvětluje, proč je MIG přirozeně vhodný pro delší, silnější a objemnější práce, zatímco TIG nachází své místo v přesných tenkých nebo obtížně svařitelných kovech.
| Aspekt | Svařování MIG | TIG svařování |
|---|---|---|
| Elektroda | Spotřební drát, přiváděný nepřetržitě | Nekonzumovatelná wolframová elektroda |
| Výplňový materiál | Tavicí drát je výplň | Plnicí tyč přidána ručně samostatně |
| Ochranný plyn | Argon, CO2 nebo směsný plyn | Argon nebo argon-helium |
| Řízení proudu | Nastavení napětí a posuvu drátu | Ovládání nožním pedálem nebo konečky prstů |
| Požadavek na dovednosti | Nižší, shovívavější | Vyšší, potřebuje koordinaci ruka-oko-noha |
Jak rozdíl ovlivní váš obchod
Rychlost svaru a rychlost odtavování
MIG vyplní spáru rychle, protože drát dodává kov nonstop. U 5 mm uhlíkové oceli může schopný operátor MIG často provést jeden plný průchod, zatímco TIG by vyžadoval více průchodů a více času. MIG jede dobře i při vyšších rychlostech, proto je obvyklou volbou pro konstrukční výrobu a panely karoserie.
Kvalita, přepracování a křivka učení operátora
TIG neprodukuje rozstřik, což znamená žádné broušení nebo drátěný kartáč mezi průchody, a zanechává čistý povrch, který se hodí k lakování a leštěnému nerezu. MIG se někdy rozstřikuje a rozstřik se stává nákladem, když produkt vyžaduje kosmetickou úpravu. TIG se snadněji ovládá na kořenových průchodech a na kovech citlivých na teplo, ale je těžší se ho naučit, protože se při něm používají obě ruce a jedna noha.
Kde každý proces dává větší smysl
- Tenký plech od asi 0,5 do 3 mm obvykle upřednostňuje TIG, protože nižší tepelný příkon snižuje propalování.
- Plech od cca 3 mm a silnější běžně upřednostňuje MIG, protože na produktivitě záleží více a materiál může rychleji absorbovat teplo.
- Hliník v silnějších měrkách je často MIG s cívkovou pistolí; tenčí hliníkové díly jsou často TIG pro lepší kontrolu svarové lázně.
- Nerezová ocel, která musí vypadat jednotně na vnitřní straně trubky nebo nádoby, je aplikace TIG.
Vybavení a spotřební materiál: Náklady vedle sebe
Pořizovací cena stroje je pouze jednou částí obrázku. Ve výrobě obvykle spotřební materiál, plyn a pracovní doba rozhodují o tom, který proces je pro váš obchod ekonomičtější.
| Nákladový faktor | MIG | TIG |
|---|---|---|
| Typ zdroje napájení | Konstantní napětí / podavač drátu | Konstantní proud |
| Extra stroj | Podavač drátu a pistole | Pochodeň; vodní chlazení pro vysoké provozní cykly |
| Spotřební materiál | Cívky drátu, kontaktní hroty, vložky | Wolframová elektroda, plnicí tyče, plynové kelímky |
| Spotřeba plynu | 15 až 25 CFH argonu/CO2 | 10 až 20 CFH čistého argonu |
| Náklady na operátora | Nižší u méně zkušených operátorů | Vyšší, když jsou vyžadováni kvalifikovaní svářeči |
Pokud je práce drahá a propustnost je kritická, MIG vítězí u většiny ocelových a některých nerezových prací. Pokud rozpočet řídí přepracování a vzhled, TIG se často ukazuje jako levnější na přijatelný svar, i když stojí více za hodinu.
Předehřev, regulace plynu a zařízení kolem svaru
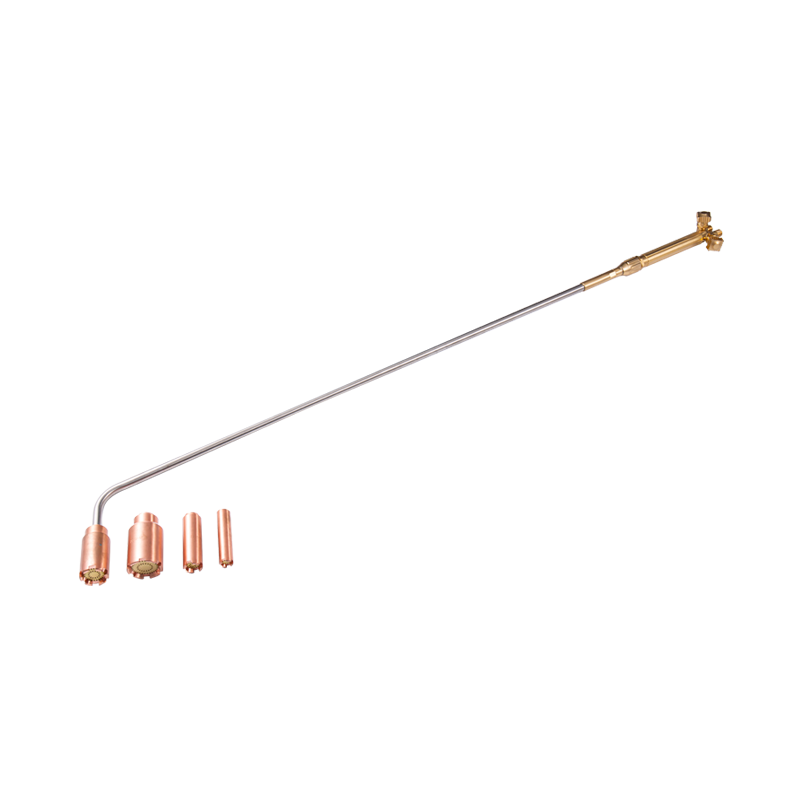
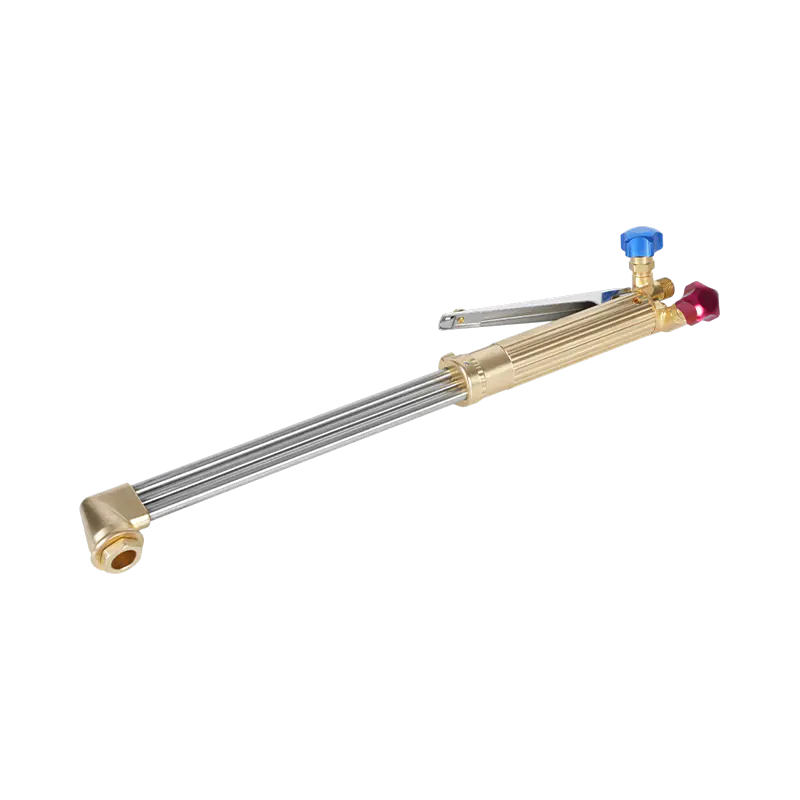
I když je skutečná fúze MIG nebo TIG, pracovní buňka nikdy není jen svařovací stroj. Typickým příkladem je těžká hliníková nebo silná nerezová část, která potřebuje předehřát před kořenovým průchodem, aby se snížilo riziko prasknutí svaru a aby bazén správně seděl. Kompaktní kyslíko-acetylenový topný hořák je běžný způsob, jak zahřát sekci na teplotu na podlaze, aniž by se komplikovalo nastavení svařování.
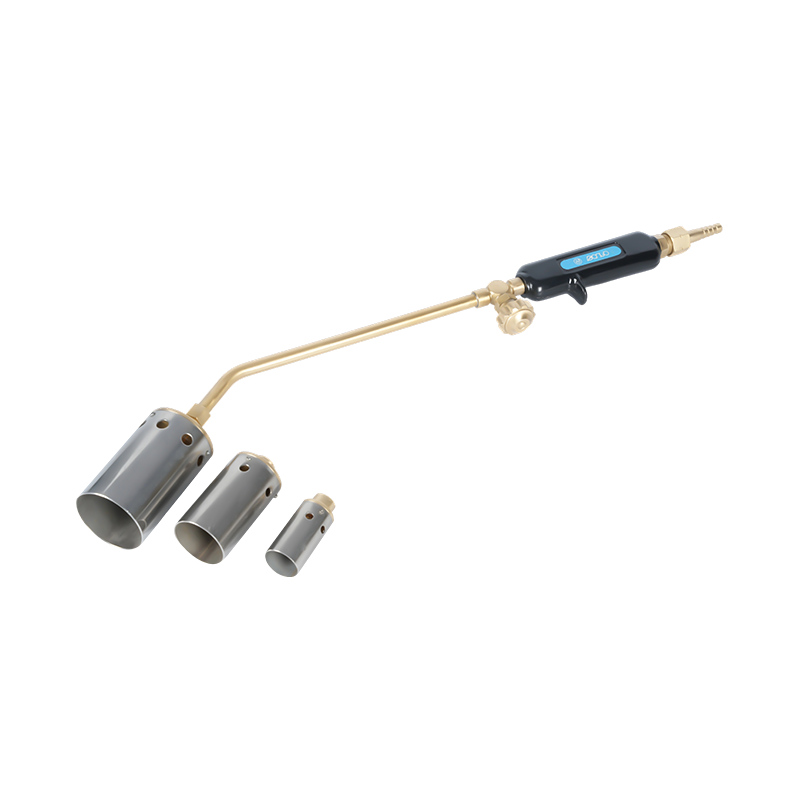
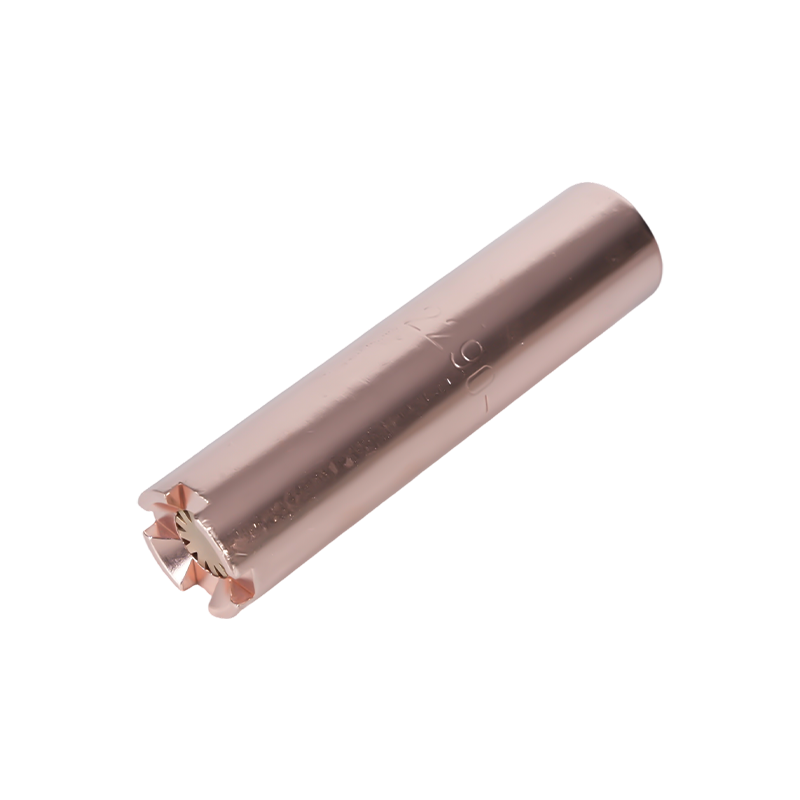
 HE-505 Heavy-Duty Oxy Acetylenový topný hořák pro předehřívání a svařování Tento kompaktní hořák poskytuje řízený plamen pro předehřívání silných kovů před svařováním, čímž se snižuje riziko prasklin. Zvládá také pájení natvrdo, žíhání, rovnání a rozmrazování, takže je všestranným doplňkem vaší pracovní buňky. Zobrazit produkt →
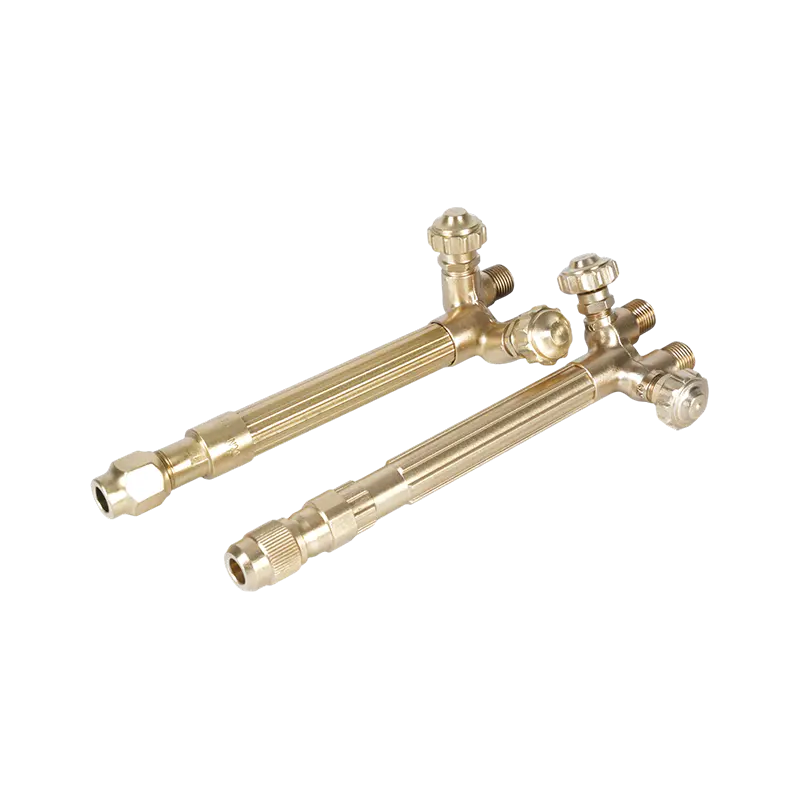
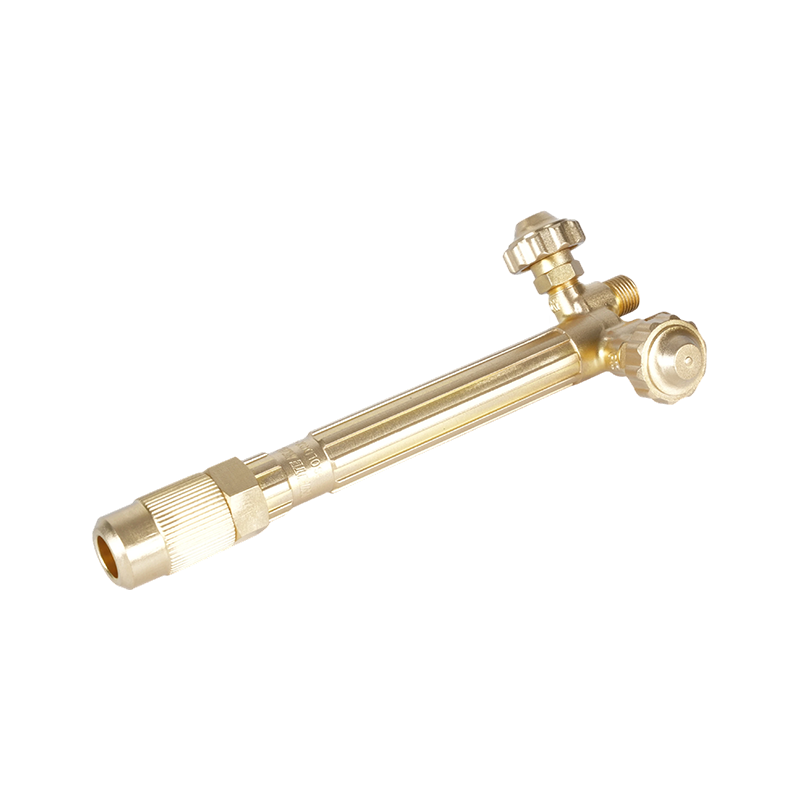
Topné hořáky a zařízení pro regulaci plynu jsou často dodávány stejným výrobcem, který vyrábí řezací nástavce, rukojeti hořáků a regulátory tlaku. Proces, který zvolíte, není jediným rozhodnutím: podpůrné nástroje musí být spolehlivé, když je harmonogram napjatý.
Rozhodování: Co říct svému nákupnímu týmu
Zvolte MIG, když je objem výroby vysoký, tloušťka materiálu je zhruba nad 3 mm, rozstřik je přijatelný a máte omezený okruh vysoce kvalifikovaných operátorů. TIG zvolte, když je požadován vzhled svaru, tloušťka stěny je malá, materiál je citlivý na teplo nebo hotový spoj musí fungovat v korozivním nebo mechanicky náročném provozu.
Ve smíšeném obchodě má mnoho týmů k dispozici oba procesy. TIG zvládne kořenový průchod na potrubí a nerezovou práci, která musí vypadat hladce, zatímco MIG přenáší těžké koutové svary. Kompromis není o nalezení jediného dokonalého procesu; jde o přizpůsobení procesu součásti, objemu a dostupnému operátorovi.
Když hodnotíte dodavatele svařovacího nebo řezacího zařízení pro výrobní linku OEM, je důležité najít výrobce, který řídí celý proces obrábění a kování. Schopnost vytvářet vlastní rukojeti hořáků, ohřívací hořáky a komponenty pro řezání plynem ve firmě je to, co činí nákup předvídatelnějším. Pokud diskutujete o zakázkovém uspořádání dodávek, promluvte si s naším technickým týmem o vašich výkresech a požadavcích na výrobu.