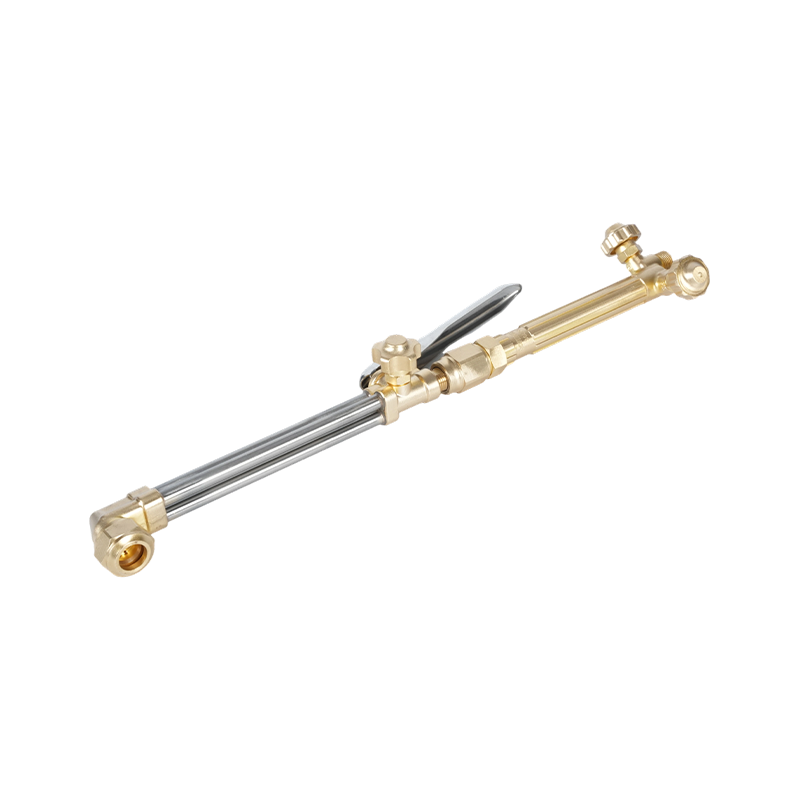
Než zapálíte odříznutou svítilnu, na rozhodnutí, na kterém nejvíce záleží, není barva rukojeti nebo velikost špičky. Jde o to, zda hořák odpovídá vašemu přívodu plynu, řeznému zatížení a bezpečnostnímu nastavení. Dobře postavená svítilna se správnou tryskou a náležitou ochranou proti zpětnému vzplanutí bude řezat čistěji, vydrží déle a udrží vaši posádku v bezpečí než běžná jednotka, kterou lze jednoduše rychle uchopit. To je důvod, proč zkušení výrobci vybírají konkrétní hořák pro konkrétní práci, než aby se spoléhali na jeden univerzální nástroj.
Co je to odříznutá pochodeň a jak funguje
Řezací hořák, běžně nazývaný ruční řezací hořák, je kyslíko-palivový nástroj, který využívá kyslík a topný plyn k řezání kovu. Obsluha předehřeje ocel plamenem, poté zatáhne za páku řezacího kyslíku, aby se vytvořil vysokotlaký proud kyslíku, který odfoukne roztavený oxid. Výsledkem je čistý zářez, který plně prochází deskou.
Samotné tělo hořáku je pouze jednou částí systému. K dispozici máte také řezací nástavec nebo integrovanou rukojeť, řezací hrot nebo trysku, ventily kyslíku a paliva a pojistky zpětného vzplanutí, které chrání hadice a regulátory. Každá součást má toleranční rozsah a nesourodé části mohou vést k nestabilitě plamene, špatným řezům nebo nebezpečným zpětným paprskům.
Z hlediska výroby sdílejí nejspolehlivější řezací hořáky tři vlastnosti: kovaná mosazná nebo hliníková těla, která odolávají deformaci, precizně opracované průchody plynu, které poskytují konzistentní průtok, a vysoce kvalitní řezné hroty, které jsou dimenzovány na tlak kyslíku a paliva, který skutečně používáte.
Klíčové úvahy před koupí odřezávací svítilny
Začněte třídou služeb. Vysoce výkonné hořáky zvládnou silnější plech a delší souvislé řezání, zatímco se středními a lehkými modely se snadněji manipuluje pro tenké kovy a příležitostné práce. Pokud si vyberete lehký hořák pro těžkou konstrukční ocel, strávíte více času předehříváním a riskujete přehřátí rukojeti. Pokud si pro plech vyberete těžký hořák, větší hrot bude neefektivní a těžko ovladatelný.
| Povinná třída | Hmotnost rukojeti | Typický rozsah řezání | Plynová kompatibilita | Materiál rukojeti |
|---|---|---|---|---|
| Heavy Duty | 500 až 900 g | Ocel 10 až 150 mm | Oxy-acetylen nebo oxy-propan | Mosaz nebo hliník |
| Střední povinnost | 300 až 500 g | Ocel 3 až 50 mm | Oxyacetylen nebo propan | Mosaz |
| Lehký provoz | 150 až 300 g | 1 až 10 mm oceli | Acetylen | Mosaz |
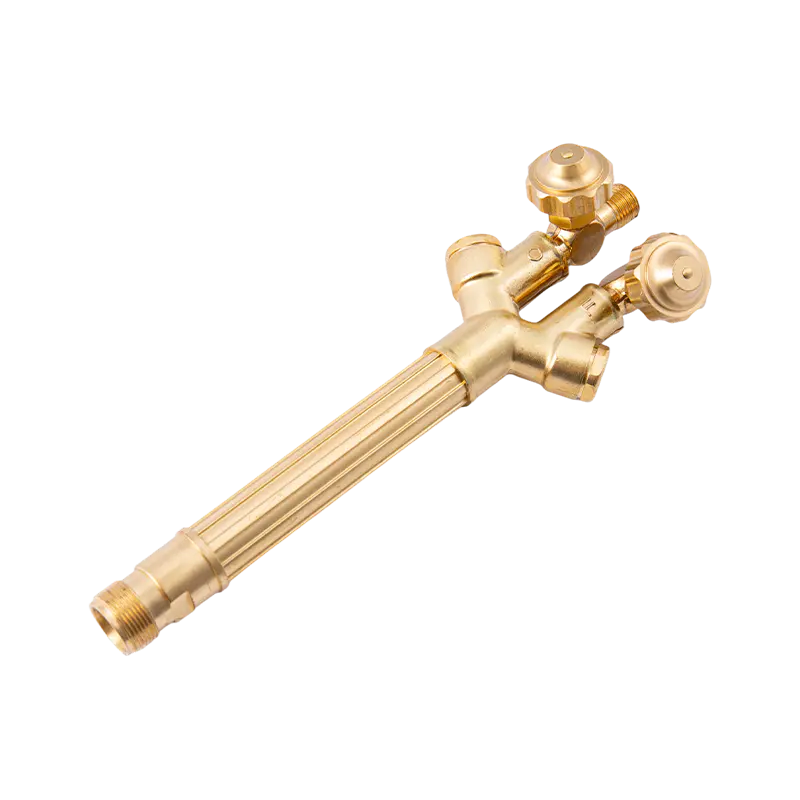
Pro trvalé řezání těžkých plechů vám kovaná mosazná rukojeť s velkou řeznou pákou poskytuje potřebnou přilnavost a tepelnou odolnost. Ruční kyslíko-acetylenový řezací hořák B400 pro velké zatížení je stvořen pro tento druh práce. Jeho konstrukce udržuje průchody kyslíku a paliva vyvážené, takže získáte stabilní plamen, i když budete tlačit řezací kyslík na dlouhé zdvihy.
 B400 Heavy-Duty ruční kyslíkový acetylenový řezací hořák Tento kovaný mosazný hořák s dvoutrubkovým designem nabízí stabilní plamen pro řezání těžkých plechů a podporuje řez až do hloubky 300 mm. Přijímá acetylenové i propanové trysky, takže je vhodný pro delší průmyslové práce. Zobrazit produkt →
Musíte také myslet na standardy konektorů. Americké, australské, britské a japonské styly používají různé kování a standardy závitů. Nákup hořáku, který odpovídá vašim stávajícím hadicím a regulátorům, je zásadní. Nesoulad na vstupních závitech není malou nepříjemností; může způsobit únik plynu, který ohrozí celý váš obchod.
Výběr mezi Oxy-acetylenem a Oxy-propanem
Acetylen dává nejžhavější plamen, obvykle kolem 3100 stupňů Celsia, což z něj dělá ideální pro rychlé předehřátí a řezání tlusté, špinavé oceli. Propan hoří o něco chladněji, kolem 2800 stupňů Celsia, ale je stabilnější, levnější a bezpečnější pro skladování ve velkém. Praktický rozdíl je v tom, že propan potřebuje jinou geometrii břitu a mírně delší dobu předehřívání, ale často poskytuje hladší řezné hrany na uhlíkové oceli.
Pokud váš obchod již provozuje velkoobjemový propan, měli byste zůstat u kyslíko-propanového hořáku. Pokud potřebujete maximální intenzitu předehřívání a váš provoz je postaven na acetylenových lahvích, vyberte si kyslíko-acetylenový model. Nezaměňujte je. Topný plyn a řezací hrot musí být sladěny, jinak získáte nestabilní plamen a nepoužitelnou kvalitu řezu.
Pro kyslíko-propanové operace je výkonný ruční kyslíko-propanový řezací hořák B500 solidním společníkem systému pro velkoobjemový propan. Využívá speciálně navrženou vnitřní směšovací komoru, která zvládá nižší tlak palivového plynu a různé charakteristiky hoření propanu.
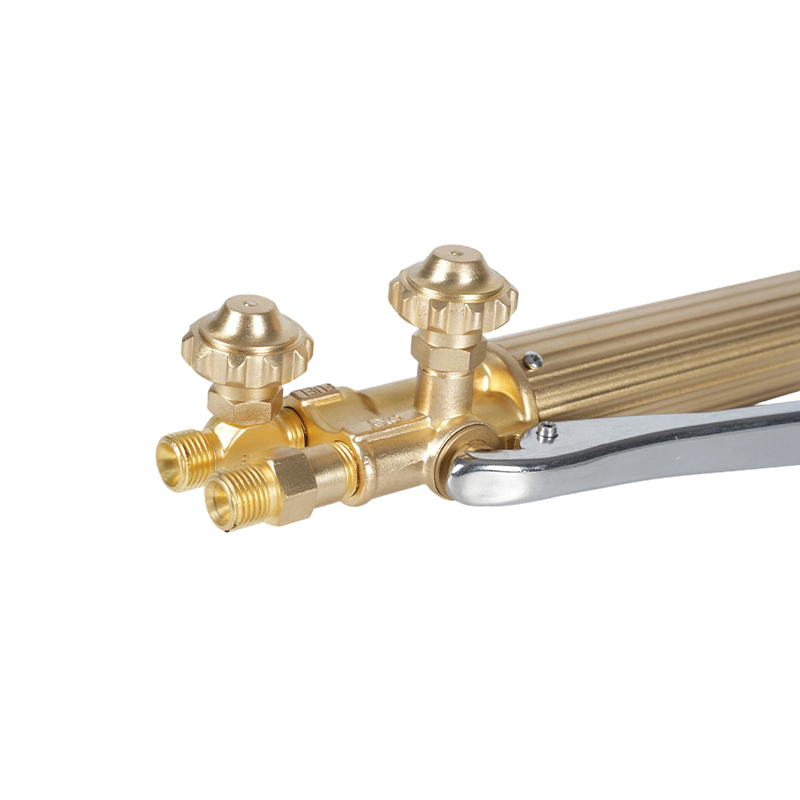 B500 Heavy-Duty ruční řezací hořák na kyslík a propan Tento hořák, navržený pro kyslíko-propanové operace, má kovanou mosaznou hlavu a vnitřní směšovací komoru pro nižší tlak propanu. Zajišťuje stabilní proudění plynu pro spolehlivé řezání v náročných prostředích. Zobrazit produkt →
Dalším aspektem je provozní tlak. Acetylenový servis obecně doporučuje nastavení regulátoru pod 0,1 MPa na straně paliva, aby se zabránilo rozkladu, zatímco propan lze použít při vyšších tlacích paliva. Tlak řezného kyslíku se liší podle velikosti hrotu a tloušťky kovu, od zhruba 0,3 MPa na malých hrotech do 0,7 MPa na velkých hrotech. Vždy zkontrolujte sortiment výrobce pro konkrétní trysku, kterou instalujete.
Řezací hroty a údržba trysek
Řezací hrot je místo, kde hořák skutečně vykonává svou práci. Čistý, správně dimenzovaný hrot dodává ostrý proud kyslíku a vyvážený předehřívací kroužek. Opotřebený nebo ucpaný hrot vytváří nerovné řezy, nadměrné množství strusky a vysoké riziko zpětného vznícení. To je důvod, proč by každý výrobce měl mít po ruce náhradní hroty a čistit je správnými čističi hrotů.
Mezi velikostí hrotu a řeznou kapacitou existuje přímý vztah. Pro 10mm talíř stačí malý hrot s menším počtem předehřívacích otvorů. Pro talíř o průměru 60 mm potřebujete větší hrot s větší kapacitou předehřívání. Volba příliš velkého hrotu plýtvá plynem a přehřívá zónu řezu. Volba příliš malého hrotu vás nutí zpomalit a riskujete roztavení horního okraje.
Všechny řezné hroty nejsou zaměnitelné mezi plyny. Acetylenové špičky mají jinou vnitřní geometrii než propanové špičky a použití nesprávné může způsobit, že plamen šlehne zpět do směšovací komory. Při výběru náhradních dílů se ujistěte, že sériové číslo a styl odpovídají vaší svítilně. Můžete procházet celou řadu špičky řezacího hořáku aby odpovídaly vašemu konkrétnímu hořáku a servisu plynu.
Flashback lapače a bezpečnostní postupy
Pojistka proti zpětnému vzplanutí není volitelné příslušenství. Při zpětném zažehnutí hořáku může plamen putovat zpět do hadice a regulátoru. V nejhorším případě může explodovat hadice nebo poškodit válec. Každá stanice odříznutého hořáku by měla mít na hořáku a na regulátoru instalovány pojistky, nebo alespoň na konci regulátoru pro komerční systémy.
Nejběžnějším bezpečnostním problémem, který vidíme, je, že operátoři deaktivují pojistku, protože omezuje průtok plynu. To je falešná ekonomika. Funkční pojistka pouze mírně omezuje průtok, zatímco zpětné vzplanutí přes hadici může způsobit katastrofální selhání. Pokud zaznamenáte opakované zpětné hoření, zastavte a zkontrolujte svítilnu. Problémem bývá opotřebený hrot, nesprávný tlak plynu nebo poškozené sedlo v směšovací komoře.
Pro všechny práce při řezání plynem platí několik nesmlouvavých pravidel: před zapálením propláchněte hadice, místo zapalovače použijte úderník, chraňte hadice před jiskrami a nikdy nenechávejte svítilnu hořet bez dozoru. Podrobnější popis manipulačních a nouzových postupů naleznete v našem článku na bezpečnostní opatření při používání řezacích hořáků .
Nastavení, vypnutí a denní kontrola
Správné nastavení odřezávacího hořáku trvá jen několik minut, ale tato rutina zabrání většině provozních problémů. Začněte kontrolou O-kroužků a sedel na rukojeti hořáku a řezacím nástavci. Poté zavřete kyslíkové a palivové ventily, připojte hadice a zajistěte, aby byly pojistky zpětného vzplanutí na svém místě. Otevřete tuto objednávku a váš pracovní den začne předvídatelným plamenem.
- Mírně otevřete ventil palivového plynu na hořáku a praskněte ventil láhve. Zapalte plamen úderníkem.
- Zvyšte průtok paliva, dokud plamen nebude jen o něco delší než neutrální.
- Otevřete ventil řezacího kyslíku a upravte přívod kyslíku a paliva, dokud neuvidíte zřetelný neutrální plamen s krátkým vnitřním kuželem.
- Po dokončení řezu nejprve zavřete palivový ventil, poté řezací kyslík a nakonec předehřejte kyslík. Tento příkaz bezpečně uvolní plyn ze směšovací komory.
- Zavřete ventily láhve a poté pročistěte potrubí otevíráním a zavíráním ventilů hořáku, dokud nebudou hadice prázdné.
Každodenní kontrola by měla zahrnovat kontrolu prasklých hadic, uvolněných fitinků a spálených O-kroužků. Pokud svítilna spadla, před opětovným použitím ji pečlivě zkontrolujte. Vnitřní vlasové trhliny v rukojeti mohou prosakovat kyslík do palivového kanálu, což představuje vážné nebezpečí.
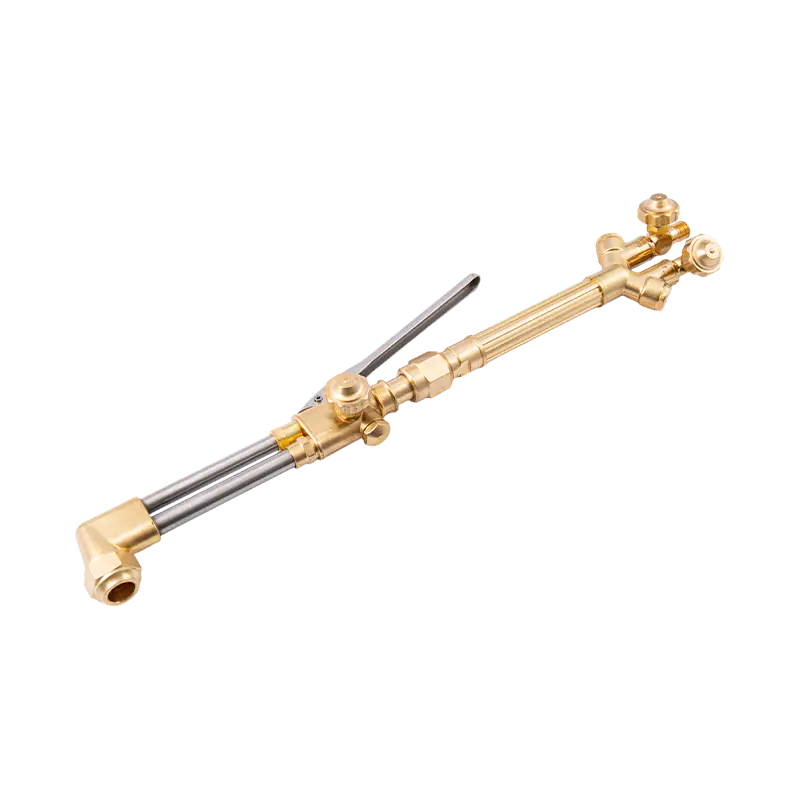
Pro obchody, které potřebují kompletní sadu na podlaze, sada svítilen připravená k použití šetří čas a snižuje riziko nekompatibilních dílů. Sada plynového řezacího hořáku A218 pro velké zatížení se dodává s rukojetí pro velké zatížení, řezacím nástavcem a sadou hrotů, které pokrývají běžné tloušťky plechu.
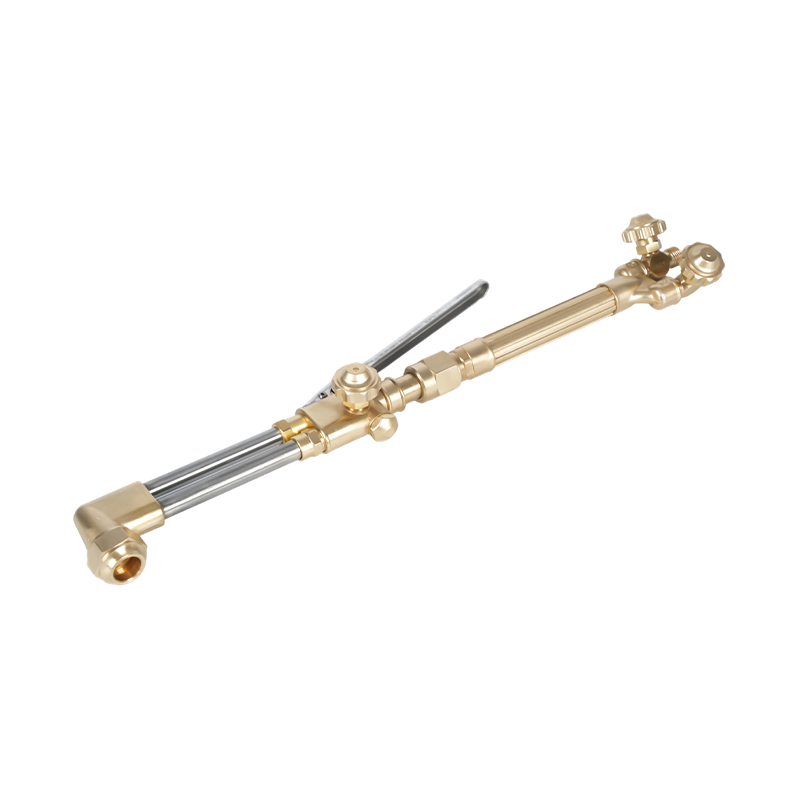 Sada hořáku A218 pro těžký provoz Tato kompletní sada obsahuje odolnou rukojeť, řezací nástavec a hroty pro běžné tloušťky plechu. Pracuje s acetylenem i propanem, řeže až do 200 mm a je konstruován tak, aby vydržel vysoký tlak a teplo. Zobrazit produkt →
Nakonec je nejlepší odříznutá svítilna ta, která odpovídá vašemu plynu, kovu a programu údržby. Vyberte provozní třídu, která vyhovuje vaší nejčastější práci, zvolte správné nastavení plynu, acetylen nebo propan, a mějte po ruce zásobu odpovídajících řezných hrotů. Spárujte to s každodenní kontrolní rutinou a fungujícími tlumiči zpětného vzplanutí a váš hořák bude poskytovat konzistentní řezy po celá léta. Pak udělejte konečnou volbu podle toho, co se láme méně, ne podle toho, co vypadá jako nové.