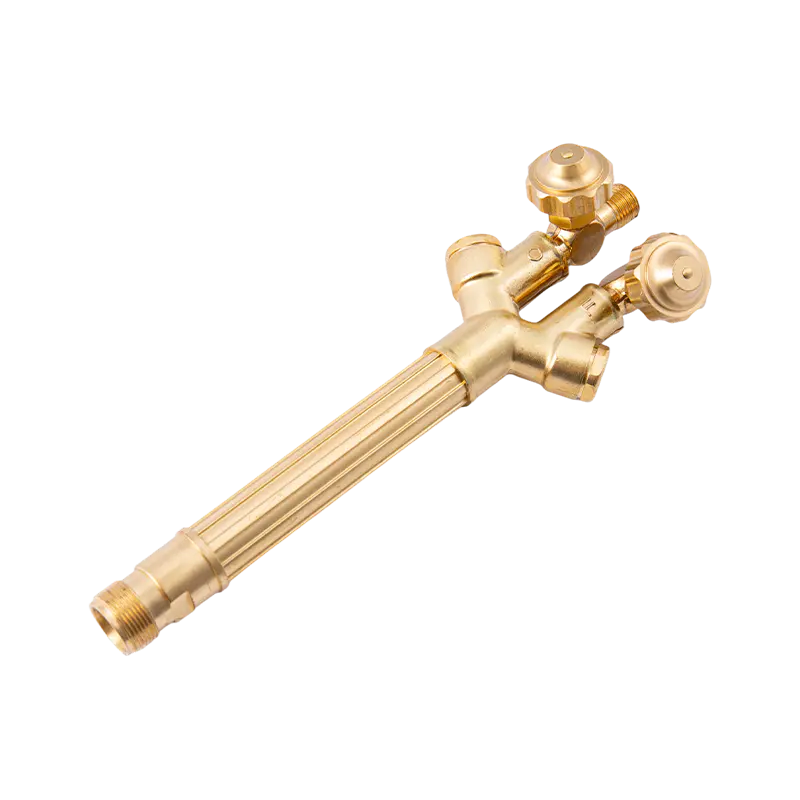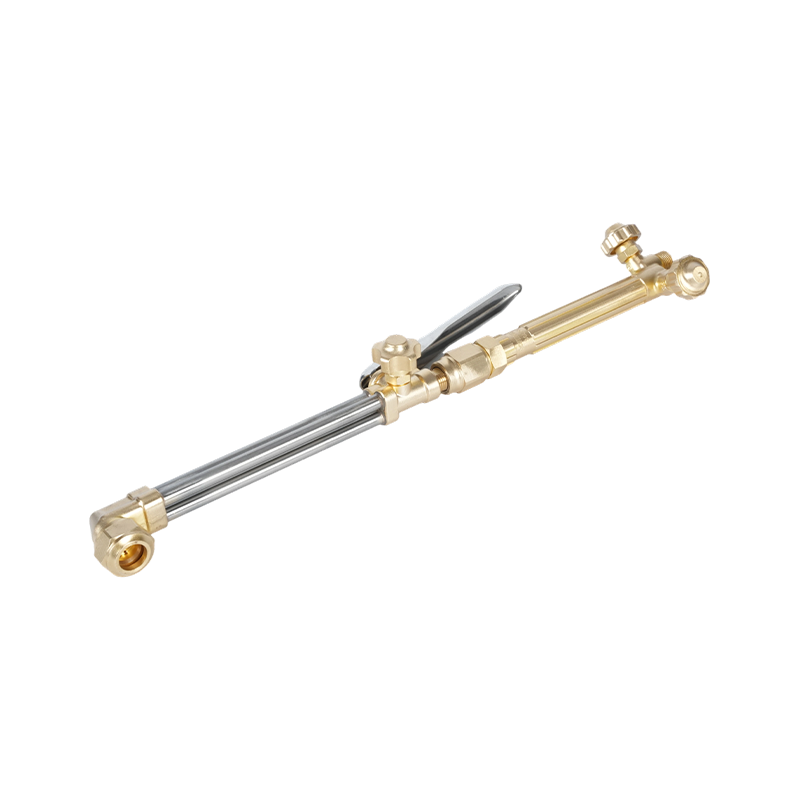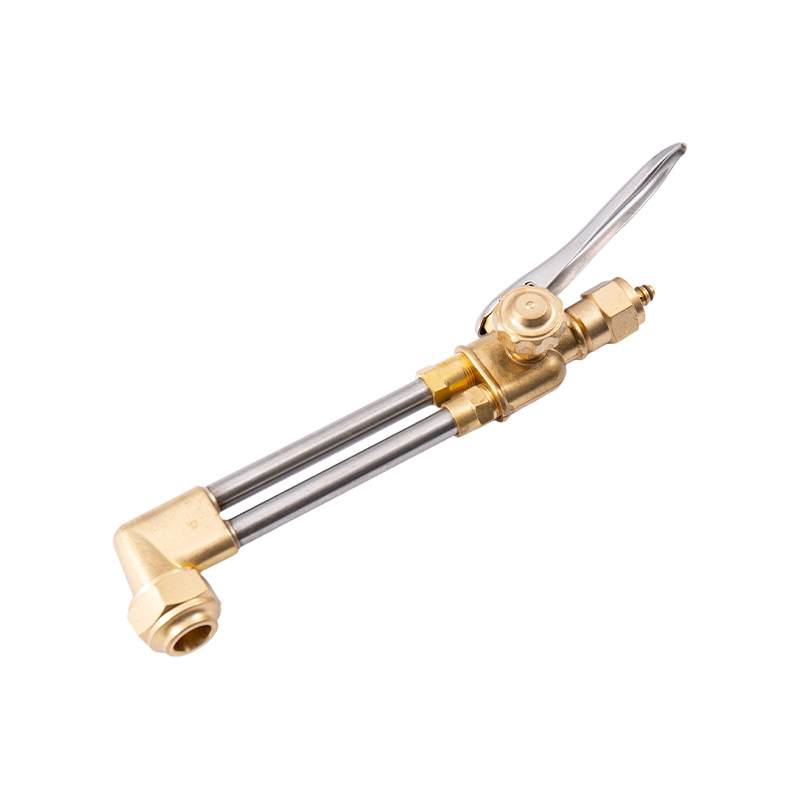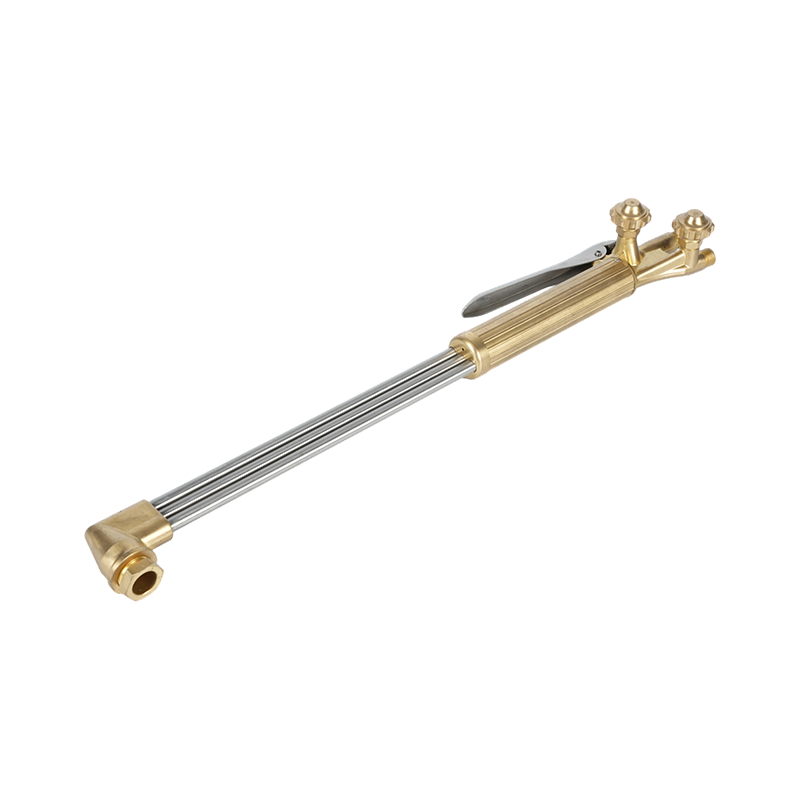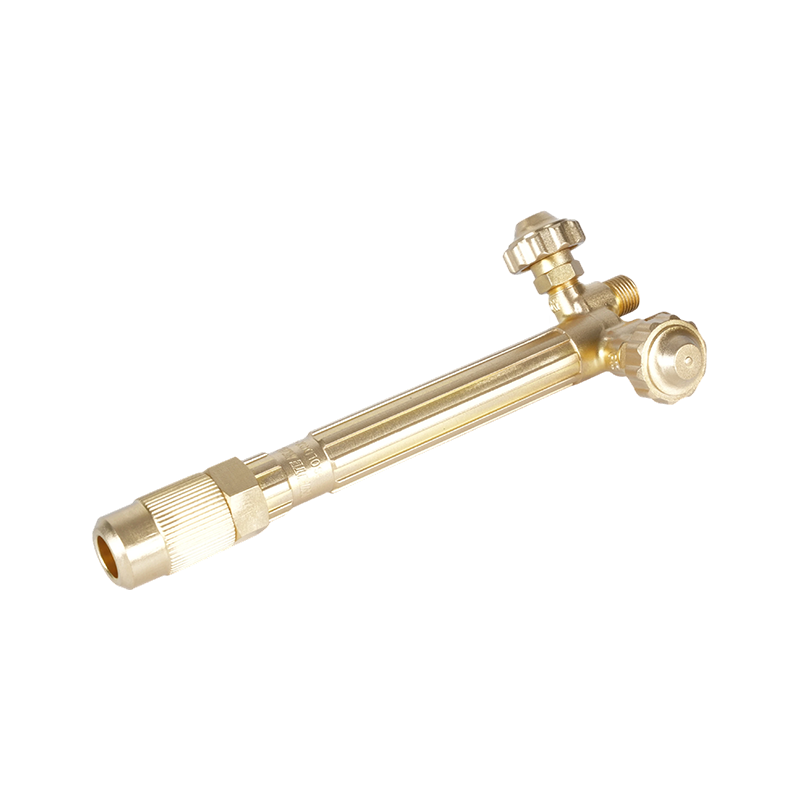
Prodejna má na řezacím stole dávku 20mm plechů. Předák nastaví regulátory na stejné tlaky, které fungovaly u 6mm plechu den předtím, zapálí hořák a provede řez, který praskne, prská a zanechá hluboké tahové čáry. Zkouší další malou úpravu, pak další a každý řez je o něco horší.
Rychlejší přístup je přestat seřizovat naslepo a zkontrolovat tabulku nastavení kyslíko-acetylenového hořáku. Tabulka spojuje velikost hrotu, tloušťku kovu a tlaky regulátoru tak, aby byl hořák správně nastaven před zapálením plamene. Když je správný hrot přizpůsobený správným tlakům, řez je čistý, struska je lehká a hrot vydrží mnohem déle.
Co vlastně obsahuje tabulka nastavení pochodně
Tabulka pro kyslíko-palivové řezání je obvykle vytištěna na kartě, plakátu nebo přímo na rukojeti hořáku. Uvádí čísla hrotů v sérii, rozsah tloušťky materiálu, který každý hrot zvládne, a doporučené tlaky pro řezání kyslíku a topného plynu. Některé tabulky také zaznamenávají, zda špička produkuje lehký, střední nebo těžký předehřívací plamen, což je důležité, když má ocel rez, okuje nebo barvu.
Hodnoty tlaku jsou zaručeny pouze pro série hrotů uvedené v tabulce. Systémy číslování špiček se mezi výrobci liší a dokonce i dvě špičky vyražené stejným číslem mohou mít různé velikosti otvoru. S grafem od jedné značky zacházejte jako s hrubým vodítkem, pouze pokud používáte tip jiné značky.
Nejprve přizpůsobte hrot tloušťce kovu
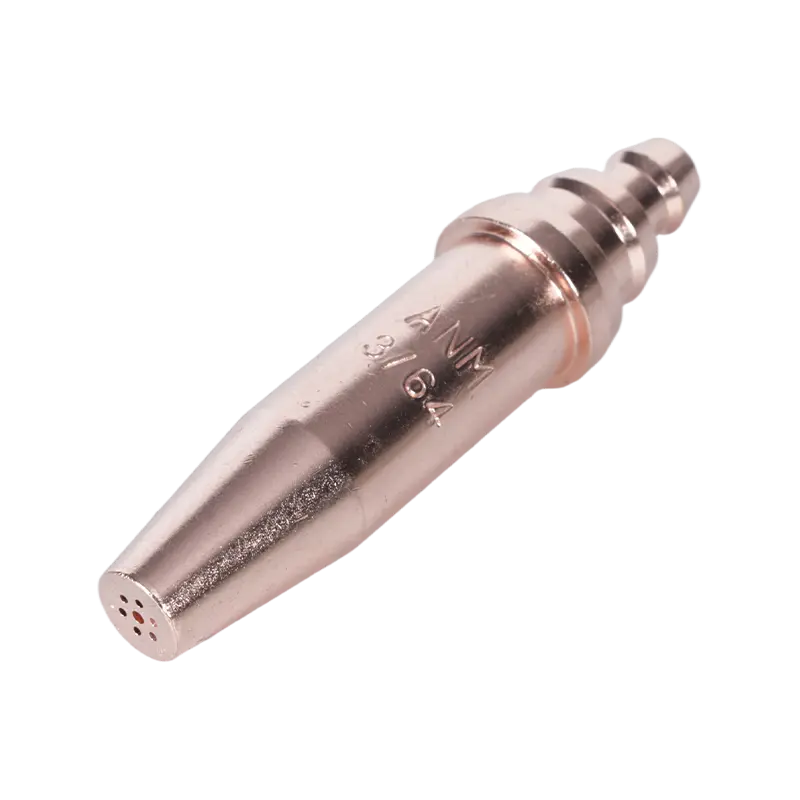
Číslo hrotu, obvykle vyražené na šestihranném těle, řídí velikost otvoru pro kyslík a předehřívací plamen. Než se dotknete regulátorů, nainstalujte hrot, který odpovídá tloušťce oceli. Hrot, který je příliš malý, nemůže dodat dostatek řezného kyslíku pro tlustou desku, takže řezný proud v polovině ztratí hybnost. Příliš velký hrot otevírá široký zářez, plýtvá plynem a zvyšuje riziko roztavení horního okraje.
Níže uvedená tabulka ukazuje typické výchozí body pro středně výkonné kyslíko-acetylenové řezné hroty pracující na měkké oceli. Hodnoty se blíží hodnotám uvedeným v běžných tabulkách výrobců, ale vždy je potvrďte podle tabulky poskytnuté výrobcem hořáku.
| Velikost hrotu | Tloušťka materiálu | Řezání kyslíku (psi) | Acetylen (psi) |
|---|---|---|---|
| 00 | Až 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25 mm | 30-40 | 5-8 |
| 2 | 25-50 mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
Pokud graf chybí, vyražené číslo tipu je stále výchozím bodem. acetylenové řezné hroty řady 1101 pokrývají běžné velikosti dílen od lehkého plechu po střední plech a jsou dostatečně jasně označeny, aby bylo možné je identifikovat před nastavením regulátorů. Širší pohled na to, jak design hrotu ovlivňuje nastavení a životnost, naleznete v tomto praktickém průvodci výběr hrotu řezacího hořáku, nastavení a údržba .
 1-101 Series acetylenové hořákové špičky Dodavatelé, velkoobchodní společnost - NINGBO WELDMAN WELDMAN je přední čínský dodavatel a společnost acetylenových hořáků řady 1-101, velkoobchodní prodej acetylenových hořáků řady 1-101, 1-... Zobrazit produkt →
Rozsahy tlaku podle provozu
Tabulka řezání je pouze jednou částí obrázku. Stejné nastavení hořáku se používá pro svařování, pájení natvrdo, ohřev a řezání a každá práce vyžaduje jiné vyvážení tlaku. Níže uvedená tabulka shrnuje rozsahy, které se nejčastěji objevují v tabulkách výrobců pro malé a střední hroty.
| Provoz | kyslík (psi) | Acetylen (psi) |
|---|---|---|
| Svařování, malý hrot | 5-10 | 3-7 |
| Pájení a ohřev | 3-5 | 3-5 |
| Řezání, malý hrot | 20-40 | 5-10 |
| Řezání, těžký hrot | 40-50 | 7-10 |
Všimněte si, že tlak řezacího kyslíku je vždy nejvyšší hodnotou v sadě. Proud řezného kyslíku má dvě funkce: oxiduje železo v řezu a vyfukuje roztavený oxid z řezu. Pokud je tlak příliš nízký, žádná práce není provedena správně. Acetylénová strana zůstává v úzkém pásmu, protože předehřívací plamen potřebuje pouze dostatek palivového plynu k udržení malé plochy kovu na zápalné teplotě.
Existuje jeden pevný limit, který platí pro každé nastavení acetylenu. Acetylen se stává nestabilním přibližně výše 15 psi a může se rozkládat výbušnou silou. Regulační tlaky nad touto hodnotou jsou nebezpečné, bez ohledu na to, co naznačuje graf. Pokud špička vyžaduje vyšší tlak acetylenu, než je bezpečný limit, je špička příliš velká pro přívodní systém nebo jsou hadice příliš dlouhé.
Proč je graf výchozí, nikoli zárukou
Karty jsou vyvinuty s novou špičkou, čistým řezacím nástavcem a přiměřeně krátkými hadicemi. Reálné dílenské podmínky se liší. Regulátor, který byl sražen z vozíku, může mít hodnotu 5 psi. Dlouhá hadice snižuje tlak mezi válcem a hořákem, zvláště když je potřeba kyslíku vysoká. Špička s uhlíkovými usazeninami ve vývrtu vytváří deformovaný plamen i při přesném tlaku uvedeném v tabulce.
Začněte s grafem a poté jej dolaďujte po malých krocích. Nejprve nastavte neutrální předehřívací plamen s vypnutým řezacím kyslíkem a poté přidejte řezací proud. Pokud je řez pomalý nebo se horní hrana taví, zvyšte řezací kyslík asi o 5 psi. Pokud se struska obtížně odstraňuje, je špička pravděpodobně příliš velká nebo ocel má silné okují. Zdokumentujte, co funguje pro vaše zařízení; zkušení operátoři často zapisují opravené tlaky vedle tabulky na stěnu dílny.
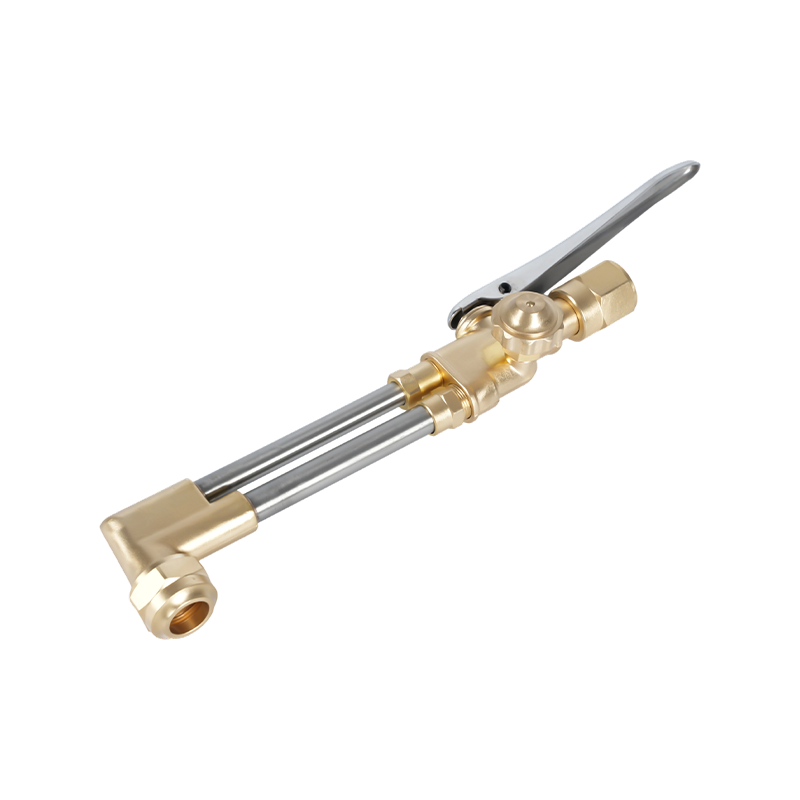
Když řezací nástavec a rukojeť hořáku nejsou sladěny, tlaky na graf se hůře reprodukují. A nástavec na vysokovýkonný kyslíko-acetylenový a propanový řezací hořák s čistou odezvou ventilů, jako je A212, udržuje plamen předvídatelný a usnadňuje reprodukování nastavení grafu.
 A212 Heavy Duty Oxy Acetylen Propan Řezací hořák Dodavatelé příslušenství, celky WELDMAN je špičkový čínský dodavatel a společnost A212 Heavy Duty Oxy Acetylen Propan Řezací hořák A... Zobrazit produkt →
Běžné chyby, které se projevují při střihu
Většinu špatných řezů lze vysledovat k jedné z několika chyb, kterým se lze vyhnout. Zkontrolujte je před změnou jakéhokoli tlaku.
- Nastavení acetylenu nad 15 psi. Toto je nejnebezpečnější chyba při práci s kyslíkem a nikdy nezlepší řez.
- Čtení grafu z jiné série tipů. Systémy číslování tipů nejsou mezi výrobci univerzální.
- Nastavení regulátorů při plně zavřených ventilech hořáku. Jakmile plyn začne proudit, hodnota se posune; nastavte tlaky s otevřeným hořákem tak, abyste cítili proudění světla.
- Použijte špičku, která je pro talíř příliš malá. Předehřívací plamen nemůže zvednout okraj na zápalnou teplotu a řezný proud ztrácí hybnost, než dosáhne spodní části řezu.
- Ignorování stavu sedla a vývrtu špičky. Poškozené sedlo uniká předehřívací plyn kolem závitů a špinavý otvor deformuje řezný proud.
- Zahájení řezu dříve, než ocel dosáhne zápalné teploty. Čekat vteřinu navíc na hraně je levnější než neúspěšný řez.
Samotný plamen je nejlepším indikátorem v reálném čase. Neutrální plamen s ostrým bílým vnitřním kuželem a bez peří na acetylenové straně poskytuje nejčistší řez na většině čisté oceli. Pokud plamen šlehne zpět do špičky, zastavte, nechte špičku vychladnout a před opětovným zapálením zkontrolujte sedlo a otvor.
Použijte graf ve svém obchodě
Ani ten nejlepší graf nedokáže kompenzovat nesourodé komponenty. Řezací nástavec s opotřebovanými kuželkami ventilů, rukojeť s poškozenými závity nebo špatně usazená špička, to vše narušuje tlaky v plameni. Nalepení na sérii špiček jednoho výrobce a přizpůsobení řezného nástavce k rukojeti snižuje počet proměnných.
Kompletní outfit jako např Sada řezacího hořáku A217K pro těžký provoz obsahuje řezací nástavec, kyslíkové vybavení a kompatibilní hroty v jednom balení, takže tlaky z grafu lze reprodukovat bez míchání dílů z různých zdrojů.
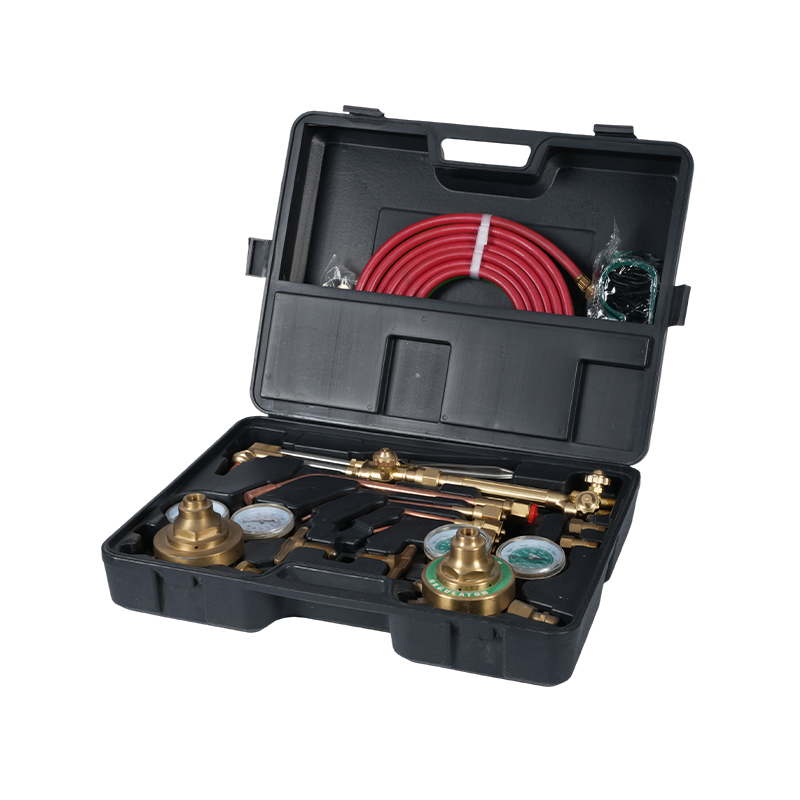 A217K Heavy Duty Řezací hořák Set Řezací nástavec na propan Kyslík Acetylen T WELDMAN je špičkový dodavatel a společnost čínské sady A217K těžkého řezacího hořáku Propanový řezací nástavec sady kyslíkového acetylenového hořáku a společnost, celá... Zobrazit produkt →
Pokud váš obchod potřebuje pomoc s výběrem řady hrotů nebo řezacího nástavce pro tloušťku plechu, se kterou běžně manipulujete, kontaktujte nás s vaším modelem hořáku a řadou materiálů a my vás nasměrujeme na správné komponenty.