Svářeč vezme svítilnu se špičkou velikosti 2, zapálí ji, nastaví něco, co vypadá jako neutrální plamen, a ještě dokončí směnu řezanou hranou, kterou je třeba obrousit, a korálkem, který praskne podél špičky. Tlaky byly podle knihy, deska byla čistá a nic na měřidle nevypadalo špatně. Co se unášelo, byl samotný kyslíkoacetylenový plamen, trochu příliš daleko do kyslíku nebo trochu příliš daleko do acetylenu.
Krátká verze: plamen je definován poměrem kyslíku k acetylenu na špičce, nikoli pouze hodnotami regulátoru. Z tohoto poměru vycházejí tři plameny, neutrální, nauhličující a oxidační, a každý z nich nese jinou teplotu, jinou chemii v roztaveném kovu a jiný soubor úkolů, které dělá dobře. Naučte se číst kužely a většina chyb řezání a svařování je diagnostikována před prvním průchodem.
Proč na poměru záleží víc než na údajích z měřidla
Acetylen spálený v čistém kyslíku dosahuje zhruba 3200 až 3500 °C (5790 až 6330 °F), což je vyšší teplota než propan, propylen nebo zemní plyn ve stejném hořáku. Toto číslo v nadpisu platí pouze při poměru blízkém 1:1. Přidejte více acetylenu a plamen se mírně ochladí, zatímco na vnitřním kuželu vyroste pírko nespáleného uhlíku. Přidejte více kyslíku a kužel se zkrátí, plamen zesílí a volný kyslík začne napadat ocel.
Měřidlo regulátoru ukazuje, co je k dispozici na vstupu, nikoli to, co přichází do otvoru. Délka hadice, velikost špičky a částečně zablokovaná špička, to vše mění dodávku. Proto každá zvuková procedura končí stejným pokynem: upravte vizuálně, u svítilny, se zapáleným plamenem a hraním na dílo.
Tři kyslíkoacetylenové plameny vedle sebe
| Plamen | Kyslík na acetylen | Co vidíš | Typická práce | Riziko při nesprávném použití |
|---|---|---|---|---|
| Neutrální | Asi 1:1 | Dva ostře ohraničené kužely, jasně bílo-modrý vnitřní kužel, bez pírka | Řezání a svařování měkké oceli, pájení tavidlem, obecný ohřev | Nízké riziko; mírná oxidace na hliníku |
| Nauhličování | Bohaté na acetylen, přibližně 0,8 až 0,9:1 | Tři zóny: vnitřní kužel, bělavé pírko, vnější obal; mohou saze | Hliník, slitiny niklu, oprava litiny, navařování, vysoce uhlíková ocel | Nabírání uhlíku, saze v zářezu, tvrdé svary citlivé na trhliny |
| Oxidující | Bohaté na kyslík, přibližně 1,2:1 nebo více | Krátký, ostrý, bledší vnitřní kužel, hlasitější syčení, menší obal | Mosaz a bronz, dlabání, šátkování, nějaké rychlé řezání | Oduhličení, pálené legující prvky, porézní svary, široká hrubá spára |
Zacházejte se středním sloupcem jako s výchozím bodem. Dva operátoři mohou nastavit stejný jmenovitý poměr a přitom vidět různé délky kužele, protože opotřebení hrotu a čistota plynu posouvají viditelnou hranici. Skutečným nástrojem jsou kužely, nikoli čísla.
Neutrální plamen: základní linie, kterou je třeba zvládnout jako první
Otevřete acetylen, zapalte jej a poté přidávejte kyslík, dokud pírko nezmizí a nezůstanou dva čisté kužely: světlý vnitřní kužel a bledší vnější obal. Žádné syčení, žádné saze, žádné rozjasnění na špičce. To je neutrální.
Je to plamen, na který padáte, protože nepřidává uhlík, ani ho neodstraňuje. Řezání měkké oceli, většina tavného svařování, pájení tavidlem a obecný ohřev, to vše pohodlně sedí. Pro řezání je bezpečnou výchozí hodnotou neutrální. Mírně oxidační plamen řeže rychleji, ale stěny zářezu jsou hrubší a hrana tvrdne, což stojí čas ve fázi obrábění.
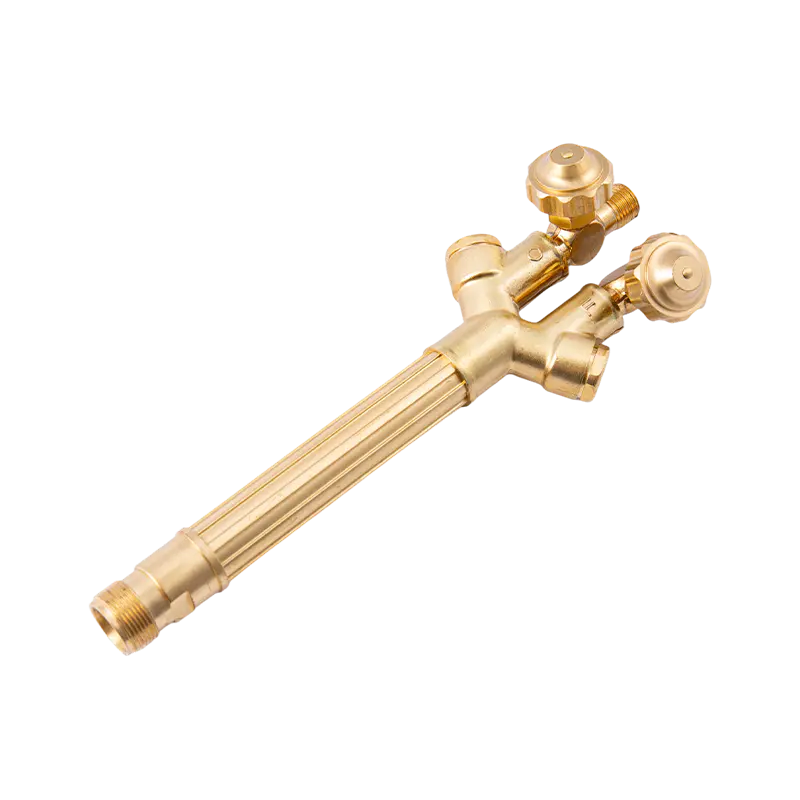
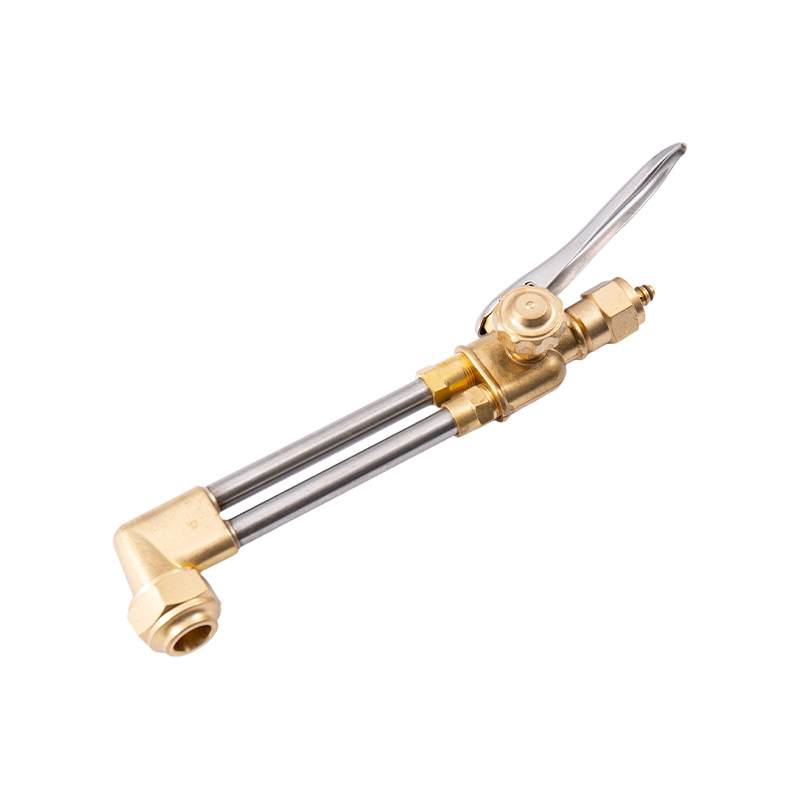
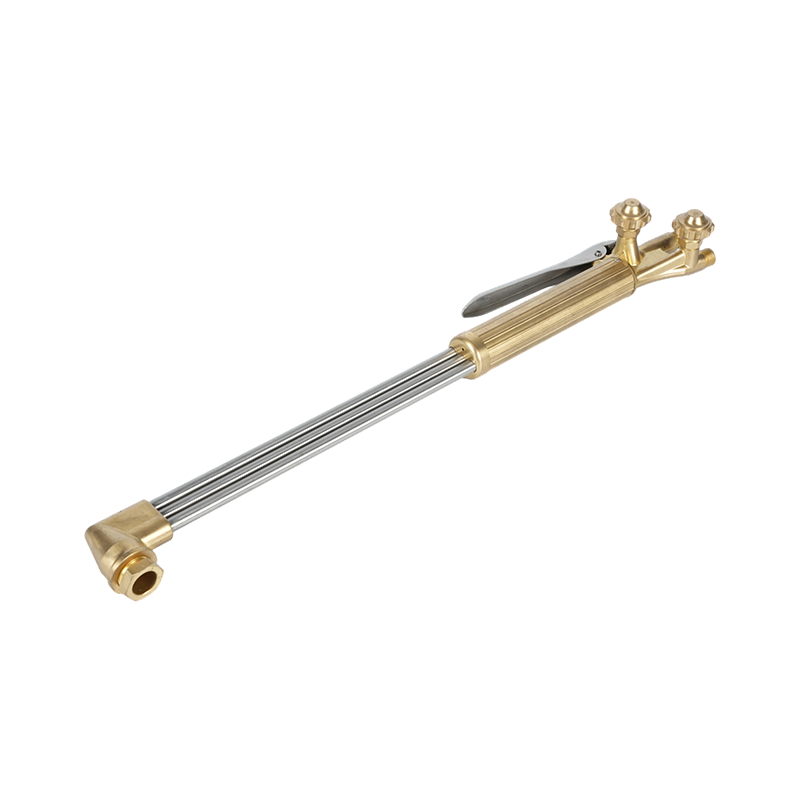
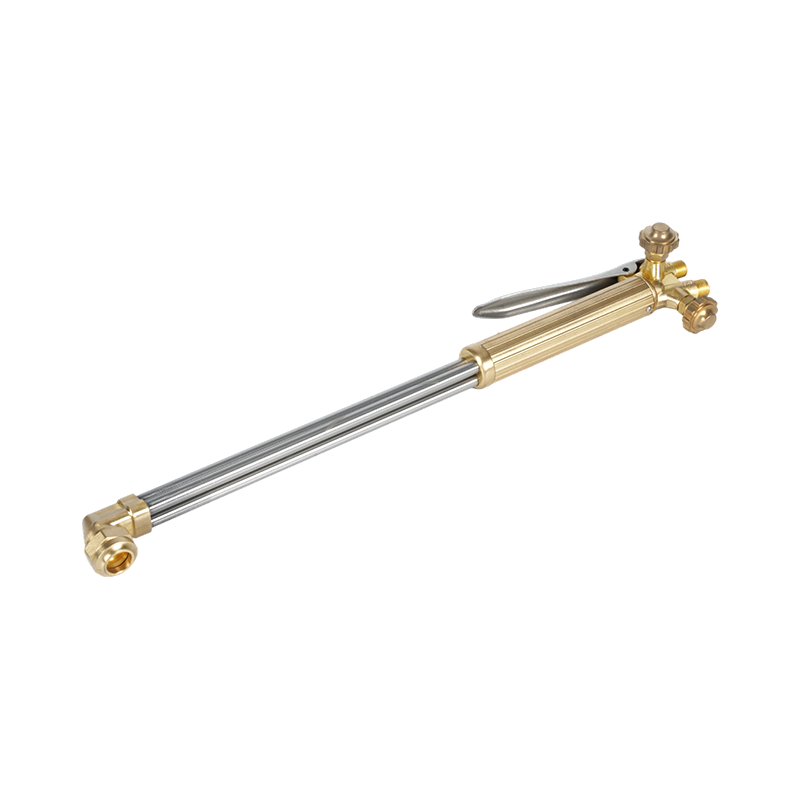
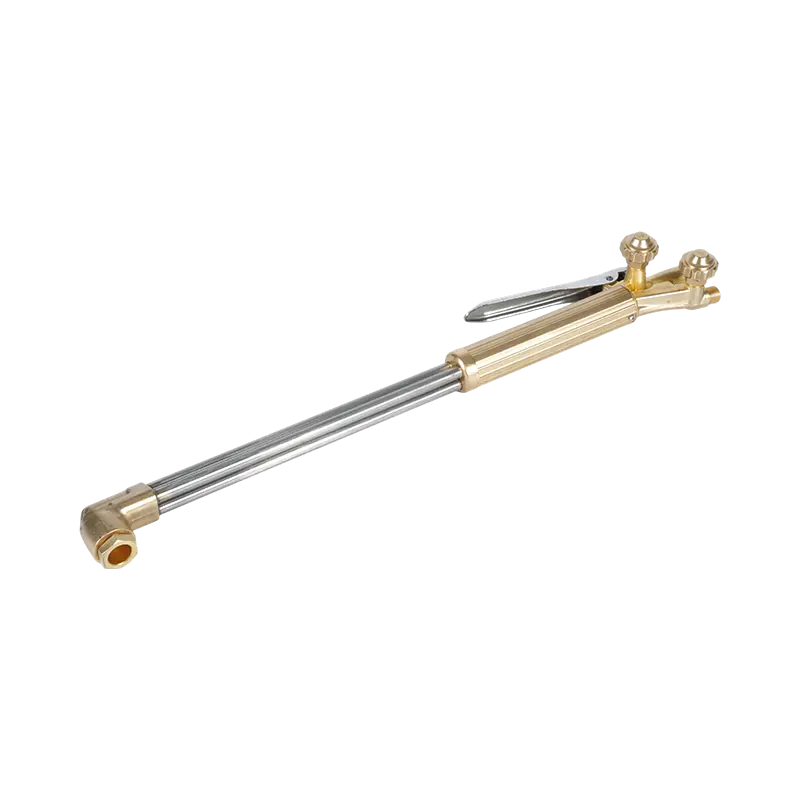
Na přílohách záleží stejně jako na nastavení. Dvoudílný řezací nástavec, jako je A212, ovládá desku od několika milimetrů až po těžkou část na jedné rukojeti, což udržuje konzistentní poměr mezi operátory a směnami.
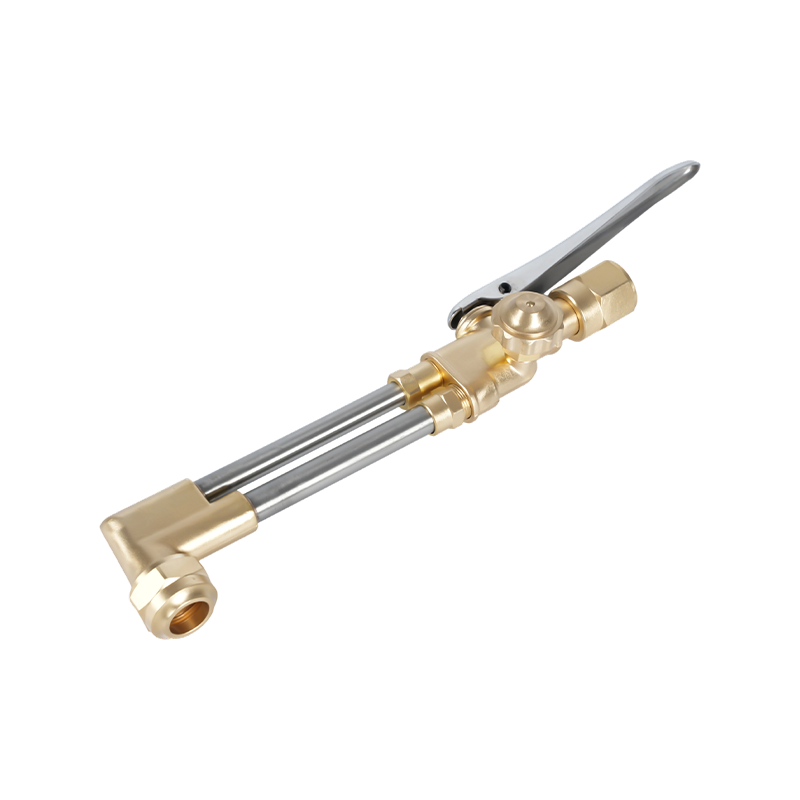 A212 Heavy Duty řezací nástavec pro kyslíkový acetylen a propan Kované mosazné tělo a ventily z nerezové oceli poskytují odolnost při řezání tlustých plechů až do 200 mm, s konzistentním výkonem napříč operátory a směnami. Zobrazit produkt →
Pokud řezná plocha ukazuje úzkou, čistou čáru tažení a ostrou horní hranu, plamen byl téměř neutrální. Otrhané okraje a hustá struska obvykle znamenají, že plamen byl špatný dříve, než byla rychlost pohybu.
Nauhličovací plamen: extra acetylen, zvláštní péče
Otevřete acetylen zlomek za kyslíkem a objeví se třetí zóna, bělavé pírko sedící mezi vnitřním kuželem a vnějším obalem. To pírko je nespálený uhlík a dělá dvě věci najednou: snižuje potenciál kyslíku v bazénu a ukládá uhlík na kov.
Při záměrném použití je správnou volbou pro hliník, nikl a slitiny s vysokým obsahem niklu, opravy litiny a navařování, kde mírně redukční atmosféra chrání tavnou lázeň. Na oceli s vysokým obsahem uhlíku a nástrojových ocelích krátké pero kompenzuje spalování uhlíku během svařování.
Past se aplikuje na nízkouhlíkovou ocel, protože vypadá šetrněji. Nasávání uhlíku zpevňuje svar a činí jej citlivějším na praskliny a saze ponechané v zářezu způsobují neúplné spojení při dalším průchodu. Pero udržujte krátké, ne delší než asi jedenapůlnásobek vnitřního kužele, a pokud se objeví saze, otřete obrobek.
Oxidační plamen: krátký, ostrý a snadno přehnaný
Přidejte příliš mnoho kyslíku a vnitřní kužel se zkrátí a zostří, tón se zvedne a vnější obal se vtáhne dovnitř. Mnoho operátorů vytvoří tento plamen náhodou, když otevřou kyslík příliš brzy nebo nastaví tlaky nad grafem špiček.
Záměrně patří na mosaz a bronz, kde oxidační atmosféra potlačuje výpary zinku, a na drážkování a škárování, kde je požadováno agresivní teplo. Na oceli je korozivní. Uhlík vyhoří z povrchové vrstvy, legující prvky oxidují a výsledkem je porézní svar se struskou zachycenou pod okraji. Zrnitý šedý povrch na řezaném obličeji a zářez širší, než předpovídá graf, jsou oba znaky toho, že se směs rozhoupala příliš daleko.
Nastavení, čtení a vypnutí plamene
- Zkontrolujte hrot: kulatý otvor, sedlo čisté, O-kroužky neporušené. Čistěte správným čističem špiček, nikdy ne vrtákem.
- Nastavte tlaky regulátoru z tabulky tipů výrobce hořáku a udržujte acetylen na nebo pod 1 bar (asi 15 psi).
- Proplachujte obě potrubí na sekundu nebo dvě, abyste vyčistili vzduch a zatuchlý plyn.
- Otevřete ventil acetylenového hořáku asi o čtvrt otáčky a zapalte úderníkem, ne zapalovačem.
- Přidávejte kyslík, dokud pírko nezmizí, a poté dolaďte na šrotu stejné oceli.
- Upravte pro práci: krátké pero pro nauhličovací práce, kratší kužel pro oxidační práce.
- Nejprve vypněte acetylen, potom kyslík, potom odvzdušněte potrubí a zavřete ventily lahví.
Dva zvyky zabrání většině překvapení. Nejprve znovu zkontrolujte plamen po každé výměně špičky nebo opětovném připojení hadice, protože se mění dodávka. Za druhé, mějte poblíž testovací kupón skutečného materiálu; plamen, který vypadá perfektně pod širým nebem, se může číst velmi odlišně od teplovodní desky.
Hardware, který udržuje plamen opakovatelný
Plamen je pouze tak stabilní, jak stabilní jsou jeho části. Opotřebované sedlo špičky nasává vzduch kolem závitu, oteklý O-kroužek mění směs mezi průchody a nevhodná špička a nástavec mění poměr pro každého, kdo zvedá svítilnu. Na výrobním stole se tato odchylka projeví jako nekonzistentní šířka zářezu dlouho předtím, než kdokoli podezírá plyn.
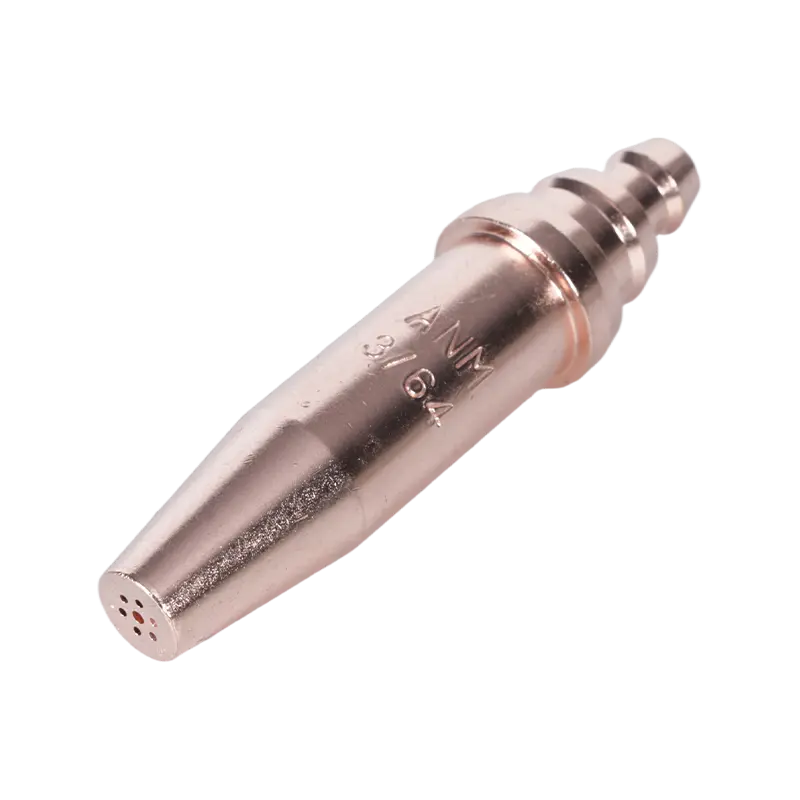
Acetylenové hroty jsou dimenzovány podle otvoru a podle zatížení. Řada pro všeobecné použití, jako je 1101, pokrývá běžné tloušťky plechů, které se vyskytují ve výrobních a opravárenských dílnách, zatímco řada pro velké zatížení vyhovuje silnějším řezům a delším souvislým řezům.
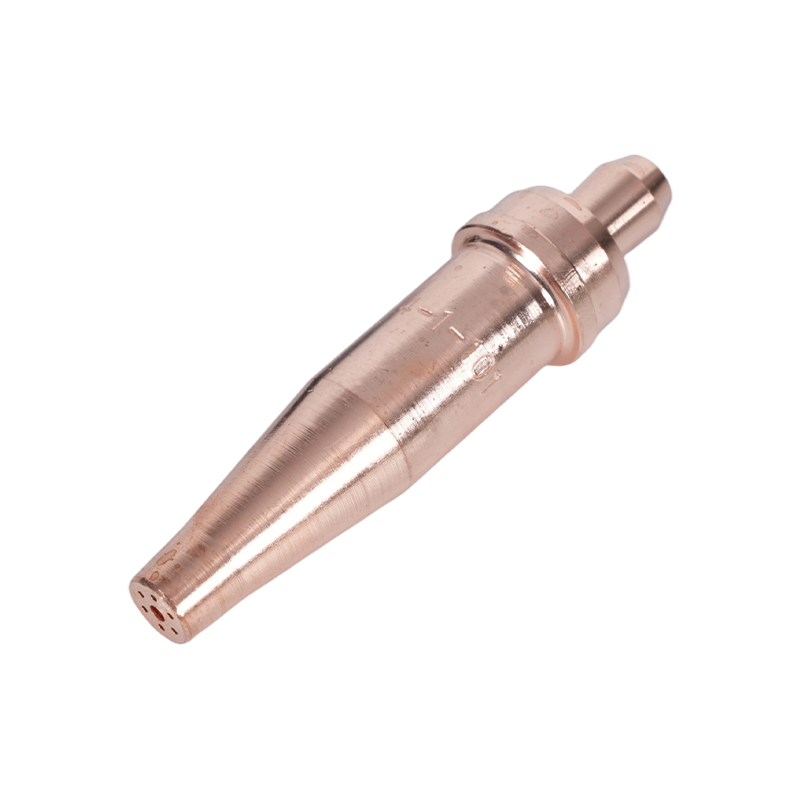 Acetylenové hořákové špičky řady 1-101 pro řezání 5–200 mm Pokrývá desku 5–200 mm s délkou 76 mm a hodí se pro hořáky A217, A218, A219, A246, A212 a A800 pro výrobní a opravárenské práce. Zobrazit produkt →
Spotřební materiál si zaslouží stejnou pozornost jako tělo svítilny. Výběr správné velikosti, její usazení do čtverce a výměna při prvním náznaku odlupování je podrobněji popsána v této příručce. výběr a údržba špiček řezacího hořáku , který stojí za přečtení vedle tabulky tipů.
Pro kupující, kteří specifikují sady v dílně, je praktickou kontrolou jednotnost: stejné rozhraní rukojeti, stejná série nástavců, stejné číslování špiček, takže nastavení plamene zaznamenané na jednom stole lze reprodukovat na jiném.
Bezpečnostní body, které mění chování plamene
Flashback je režim selhání, na kterém záleží nejvíce, a je to spíše problém s plamenem než problém s plynem. Čelo plamene pohybující se zpět po hadici promění malou chybu v událost válce. Zpětné ventily zpomalují reverzaci plynu, ale nezastavují přední plamen; to dělá jen pořádný lapač. Namontujte je na výstup regulátoru a tam, kde to posouzení rizik vyžaduje, také na vstup hořáku.
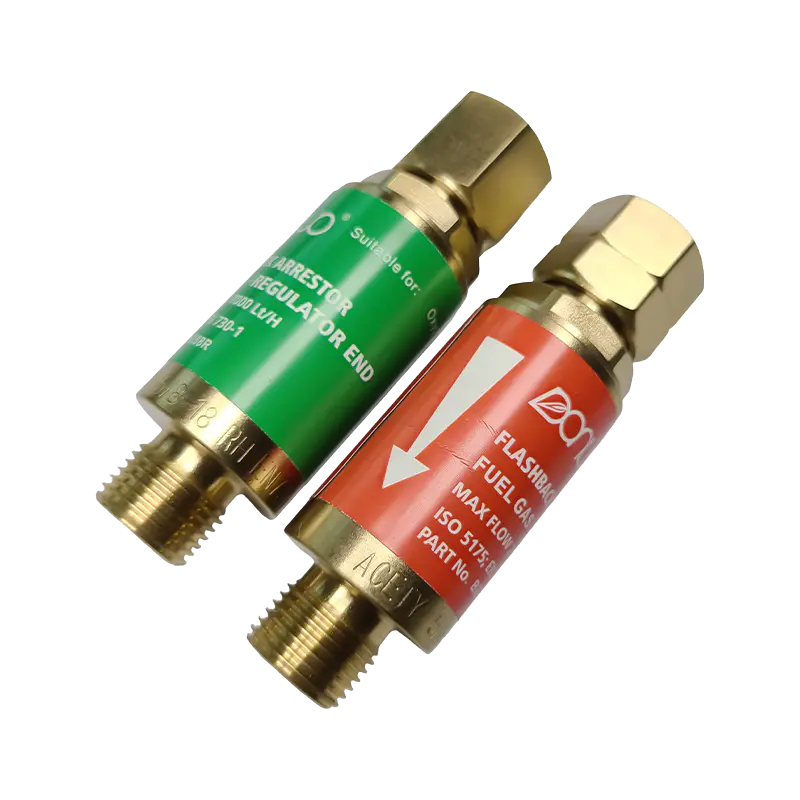 Oxy acetylenový tlumič zpětného vzplanutí řady B288 Zabraňuje zpětnému vzplanutí a zpětnému toku plynu u modelů pro kyslík (7 000 l/h) a topný plyn (2 600 l/h) v různých velikostech závitů, čímž chrání obsluhu a zařízení. Zobrazit produkt →
Nikdy nepouštějte na hadici acetylen nad zhruba 1,5 bar (asi 15 psi), protože volný acetylen se při vyšším tlaku stává nestabilním. Udržujte tlakové láhve ve svislé poloze a zajištěné, chraňte před kyslíkovými armaturami mastnotu a olej a používejte správný odstín zorníku filtru pro danou práci. Plamen, který sám od sebe praská, píská nebo mění barvu, je signálem zastavení práce, nikoli něčím, co by se mělo kolem dokola upravovat.
Nastavení plamene je dovednost měřená v sekundách, ale rozhoduje o kvalitě řezu, spolehlivosti svaru a životnosti spotřebního materiálu v celé dílně. Pokud standardizujete hořáky, koncovky a zachycovače pro výrobní linku nebo potřebujete díly vyrobené podle vlastních výkresů a specifikací plynu, tým lze kontaktovat prostřednictvím kontaktní stránku s vašimi údaji.