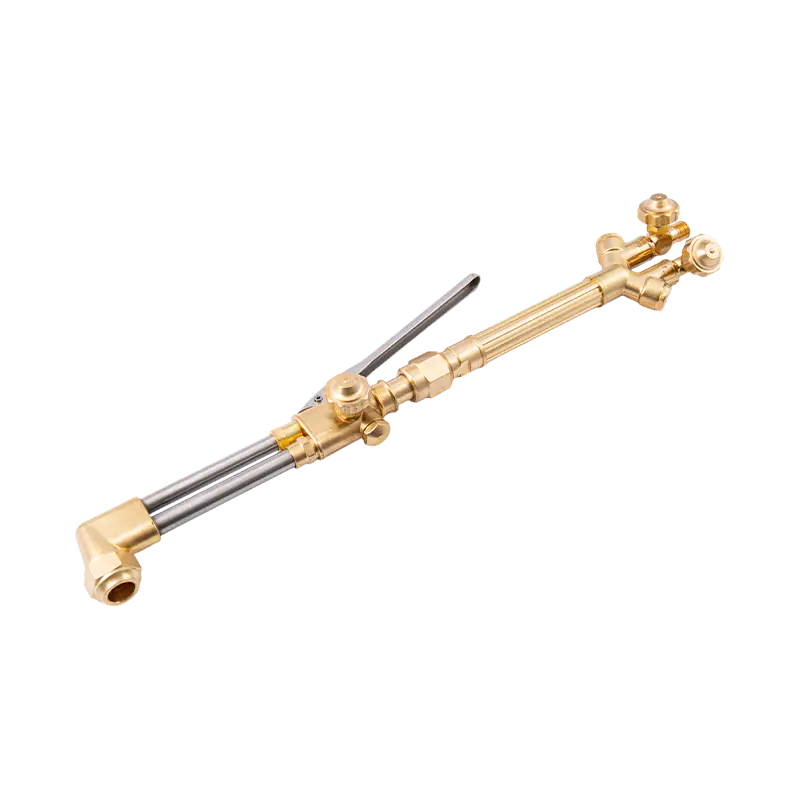
Řezací hořák, který praskne na špičce, zářez, který se pohybuje na jednu stranu, špička, která se stále připojuje k desce - tyto chyby obvykle začínají nikde poblíž místa, kde se projeví. Začínají diagramem, který ukazuje tvar nástroje, ale ne cestu plynu. Vysledujte kyslík a acetylen od ventilu láhve k řeznému otvoru a většinu problémů na pracovním stole lze diagnostikovat během minuty a náhradní díly lze objednat bez dohadů.
Krátká verze: na standardním dvouhadicovém kyslíko-acetylenovém hořáku běží palivo a kyslík v oddělených vedeních až do míchačky uvnitř řezacího nástavce, kde se spojují v poměru, pro který byl hrot navržen. Páka řezacího kyslíku otevírá třetí, mnohem větší průchod, který zcela obchází mixér. Vše ostatní na obrázku – regulátory, pojistky, jehlové ventily, matice špičky – existuje pro měření nebo ochranu těchto tří toků.
Cesta plynu je diagram
Většina schémat dílenských stěn jsou rozložené pohledy: díly uspořádané podle polohy. Pracovní diagram je vývojový diagram. Postupujte podle pořadí a každá součást má právě jednu práci.
- Ventil acetylenové láhve, otevřený ne více než o jeden a půl otáčky; ventil kyslíkové láhve zcela otevřen.
- Regulátory, jeden na válec, snižující vysoký skladovací tlak na nízký výstupní tlak.
- Hadice, obvykle červené pro palivo a zelené, černé nebo modré pro kyslík, s levým závitem na každé armatuře palivového plynu, takže je nelze zaměnit.
- Zachycovače zpětného šlehnutí nebo zpětné ventily na výstupech regulátoru a často také na vstupech hořáku.
- Vstupní armatury hořáku, pak dva jehlové ventily na rukojeti.
- Mixér, kde se předehřívá kyslík a topný plyn před vstupem do špičky.
- Řezný hrot, kde předehřívací otvory krouží centrální řezací kyslíkový otvor.
| Komponenta | Poloha v proudu | Co ověřit |
|---|---|---|
| Regulátor | Přímo na každém válci | Tlakoměr dodávky ukazuje zamýšlený nízký tlak, nikoli tlak v láhvi |
| hadice | Vstup z válce do hořáku | Barevné kódování, levá matice paliva, žádné praskliny v blízkosti lisu |
| Zachycovač | Regulátor outlet or torch inlet | Šipka toku směřuje k svítilně; prvek neznečištěný olejem |
| Jehlové ventily | Tělo rukojeti | Hladký chod, žádné prosakování kolem obalu, knoflíky barevně odlišené |
| Mixér | Základna řezného nástavce | Čisté trysky, nepoškozené O-kroužky, správný typ pro hořák |
| Řezací páka | Zadní strana nástavce | Plně se otevře, zaklapne, žádné tečení |
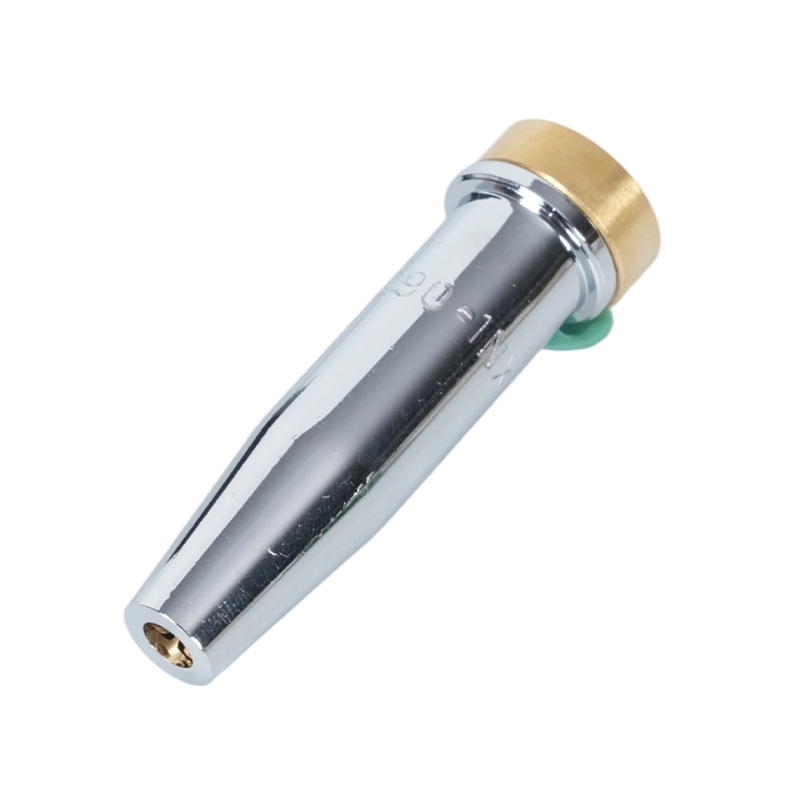
| Špička a matice | Přední strana přílohy | Sedlo bez zářezů, správné číslo hrotu, volné otvory |
Dvě čísla v tomto řetězci nejsou obchodovatelná. Tlak dodávaný acetylenem by měl zůstat na nebo pod 15 psig; nad tím se plyn v hadici stává nestabilním a riziko se mění z nepohodlného na skutečně nebezpečné. Na vrtání hadice záleží také: 1/4 palce je normální až do velikosti hrotu 5, zatímco 3/8 palce se používá na větší hroty, takže proud řezného kyslíku není ochuzený.
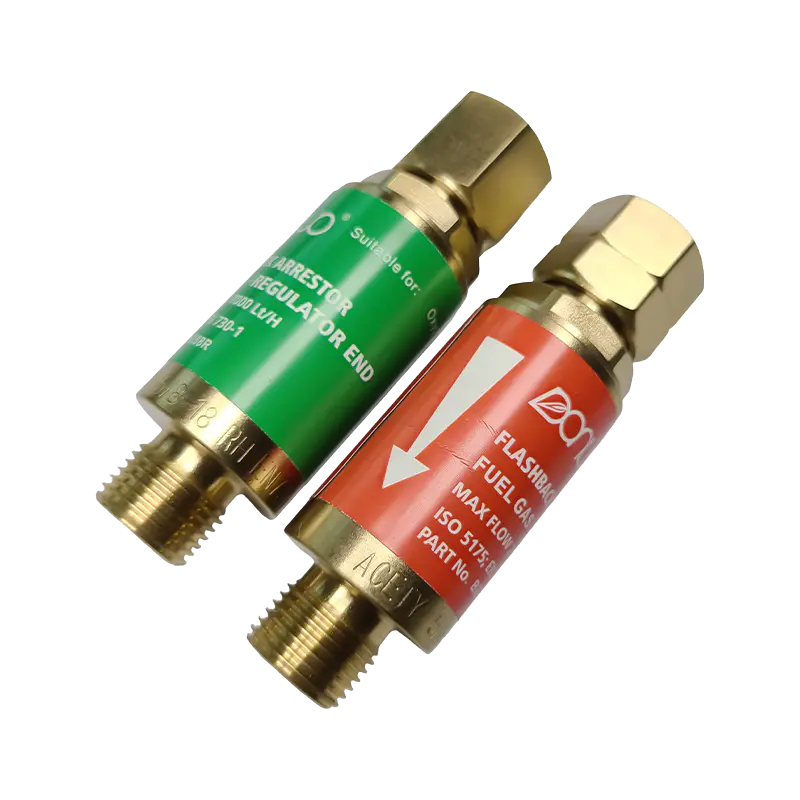 Řada B288 Oxy-acetylenový tlumič zpětného vzplanutí Pro kyslíko-acetylenové svařování a řezání nabízí řada B288 modely s kyslíkem a palivovým plynem s více závitovými připojeními a ochranou proti zpětnému vzplanutí/reverznímu proudění pro nastavení hořáku. Zobrazit produkt →
Uvnitř rukojeti a řezacího nástavce
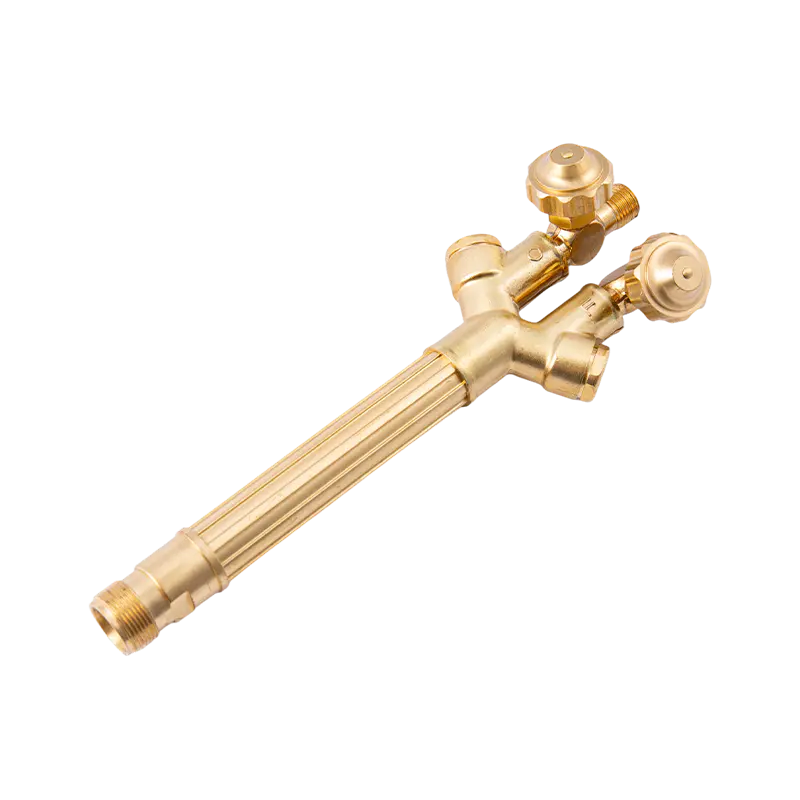
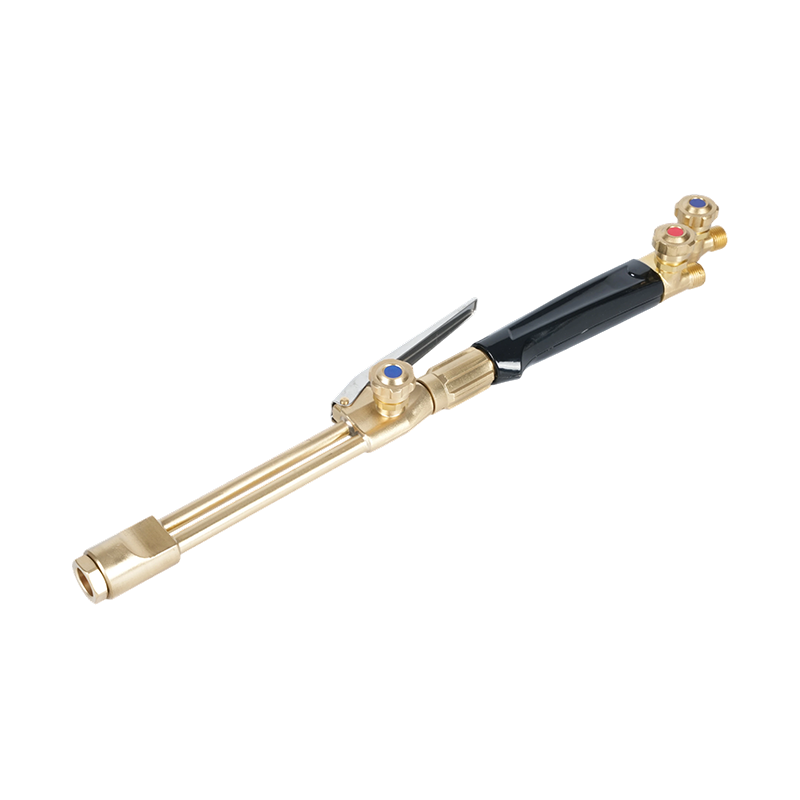
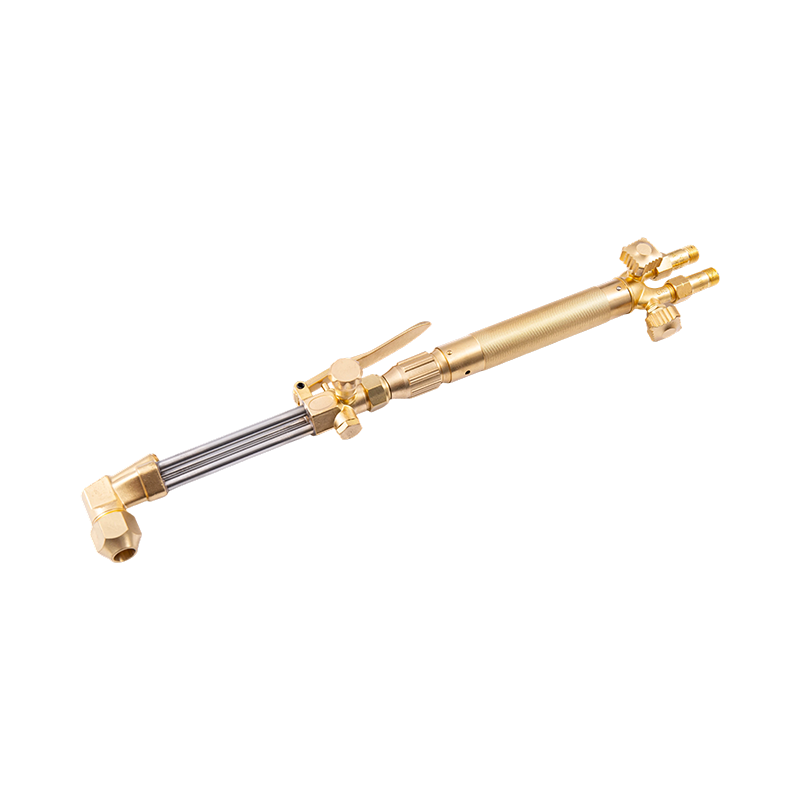
Dvoudílný hořák se dělí na rukojeť a řezací nástavec, který jej spojuje se dvěma trubkami a převlečnou maticí. U většiny provedení rukojeť neobsahuje vůbec žádnou směšovací komoru – jedná se o dvojici těles ventilů se stopkami, těsněními a knoflíky.
Jehlové ventily
Knoflíky paliva a kyslíku měří předehřívací plyn a nastavují se společně: mírně otevřete palivo, zapalte jej a poté přidávejte kyslík, dokud se světlý vnitřní kužel nezkrátí na neutrální plamen. Diagramy je obvykle kreslí jako dva malé kruhy. V praxi jsou mezi prvními vyměňovanými díly, protože přílišné utažení zasáhne sedlo představce a plamen přestane reagovat na seřízení.
Mixér nebo injektor
Míchačka, která je umístěna na základně nástavce, je místem, kde se kresba udržuje. Stejnotlaké hořáky kombinují dva plyny při podobných tlacích. Injektorové hořáky používají malý proud kyslíku k nasávání palivového plynu do komory a udržují směs stabilní, když tlak acetylenu klesá. Opotřebený mixér se projevuje jako plamen, který mění charakter, když je svítilna nakloněna, nebo praská na zpětném světle.
Řezání kyslíkové páky
Páka otevírá ventil, který vpouští vysokoobjemový proud kyslíku přímo do středu hrotu a obchází mixér. Měl by se úplně otevřít a ostře zavřít. Páka, která se plazí, vytváří otrhaný okraj a příliš velký zářez bez jakékoli jiné zjevné příčiny.
Koncová matice a sedlo
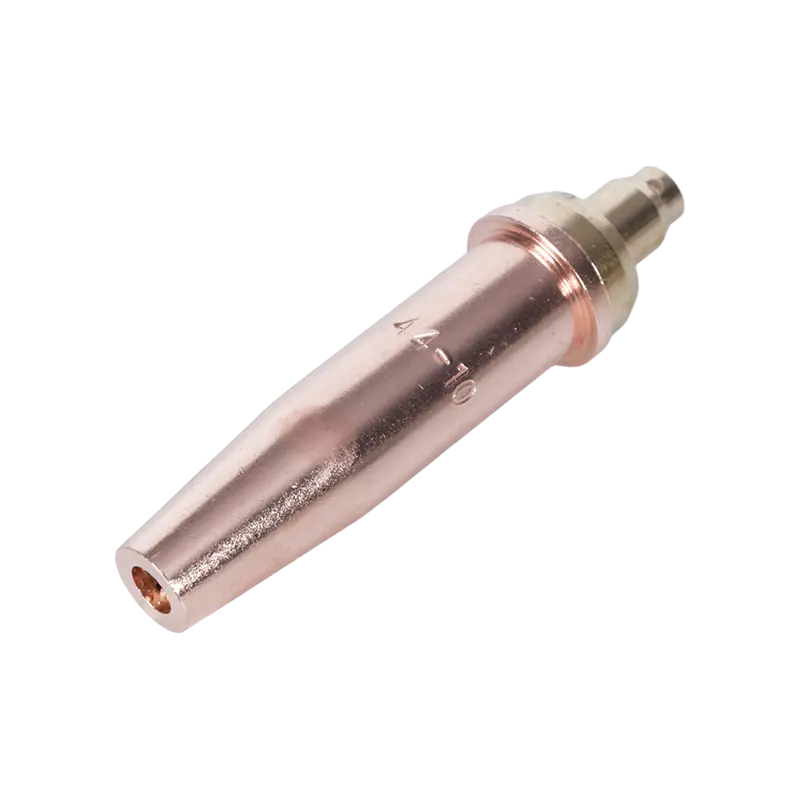
Matice svírá kuželové sedlo proti odpovídajícímu kuželu na špičce. Toto je těsnění kov na kov, ne těsnění závitu. Jediný zářez na sedle umožňuje proudění kyslíku do předehřívacích kanálků a vyvolává známou stížnost, že špička neustále praská bez ohledu na to, jak jsou ventily nastaveny.
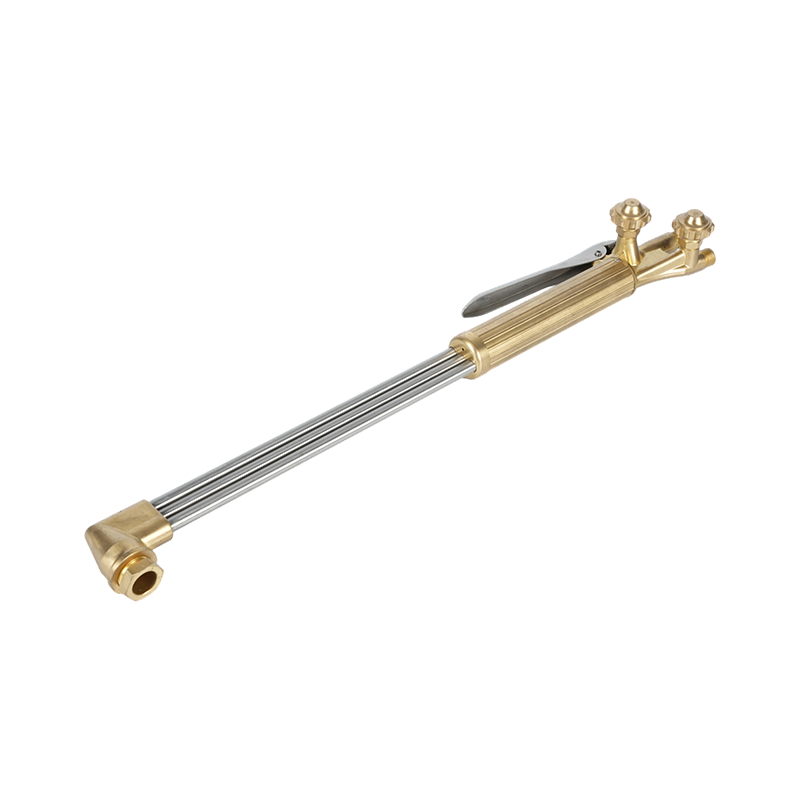 B400 Heavy-Duty ruční kyslíkový acetylenový řezací hořák Dvoutrubkový ruční hořák pro náročné řezání do 300 mm, kompatibilní s acetylenem a propanem a tryskami 1502/1503 pro těžké výrobní práce. Zobrazit produkt →
Jak vypadá tip v průřezu
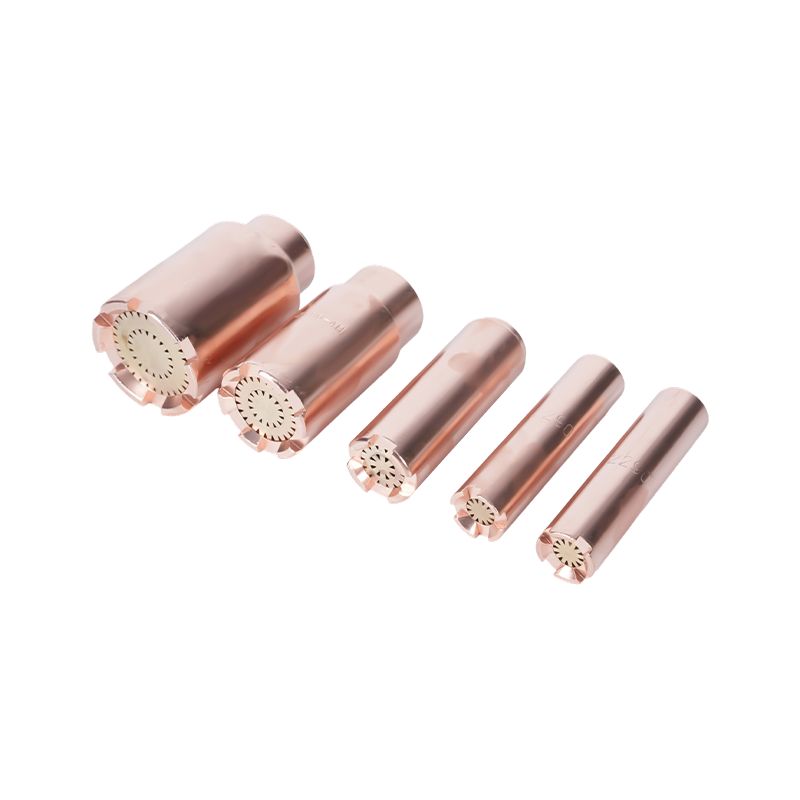
Přibližte a schéma se stane malou sestavou: šestihranné nebo vroubkované tělo, zkosené sedlo, prstenec předehřívacích otvorů – běžně čtyři až šest, u velkých rozměrů více – a jeden centrální řezný otvor. Číslo hrotu je vyraženo na těle a toto číslo řídí celé nastavení.
Řezání není tavení. Plameny předehřevu zvýší bod oceli na teplotu vznícení, zhruba 870 °C (1600 °F), a proud kyslíku pak oxiduje železo a vystřelí oxid z řezu. To je důvod, proč na stavu předehřívacího otvoru záleží více, než většina operátorů očekává: částečně ucpaný otvor způsobí, že jedna strana řezu běží za studena a řez se zakřiví směrem od linie.
Odpovídající velikost hrotu, tloušťka a tlak
Publikované grafy se liší podle výrobce, palivového plynu a řady hrotů, ale vztah je konzistentní: počet hrotů roste s tloušťkou desky, tlak řezného kyslíku roste s počtem hrotů a rychlost posuvu klesá.
| Tloušťka desky | Typické číslo tipu | Snížení tlaku kyslíku |
|---|---|---|
| 3 mm (1/8 palce) | 000 | 20–25 psig |
| 6 mm (1/4 palce) | 00 | 20–25 psig |
| 10 mm (3/8 palce) | 0 | 25–30 psig |
| 20 mm (3/4 palce) | 1 | 30–35 psig |
| 25 mm (1 palec) | 2 | 35–40 psig |
| 50 mm (2 palce) | 3 | 40–45 psig |
| 100 mm (4 palce) | 5 | 45–55 psig |
Dvě praktické poznámky. Propanové špičky nesou větší předehřívací kanály a spotřebují více kyslíku než acetylenové špičky stejného počtu, takže tabulka napsaná pro jedno palivo je neplatná pro druhé. A každý tlak v libovolné tabulce je měřen na regulátoru prostřednictvím dané délky hadice; u běhů mnohem delších než 25 stop přidejte trochu tlaku a znovu zkontrolujte plamen, než obviníte špičku.
Čtyři detaily, které kresba obvykle vynechává
- Umístění jističe. Záchytky na konci regulátoru chrání válce; zpětné ventily na konci hořáku chrání obsluhu. Mnoho diagramů ukazuje jedno a ne druhé. Na rušnou lavičku se vejdou oba.
- Odstavení hrotu. Vnitřní kužel by měl sedět 1,5 až 3 mm od desky. Kontakt přehřeje hrot a spustí cyklus praskání, který žádné nastavení ventilu nevyléčí.
- Úhel tažení a vedení. Tažné šňůry se naklánějí se směrem jízdy a 10 až 15 stupňů stoupání kompenzuje na silnější desce. Diagram zobrazující dokonale vertikální zářez ukazuje ideál, nikoli výsledek.
- Čištění otvoru. Předehřáté otvory se čistí pomocí čističe špiček správné velikosti, nikdy ne vrtákem. Vrtáním se odstraní odměřovací hrana a hrot se stáhne.
Disciplína manipulace s plynem patří do stejného výkresu. Náš průvodce po bezpečnostní opatření při použití řezacího hořáku zahrnuje testování těsnosti, sekvenci osvětlení a vypnutí v pořadí, v jakém by měly nastat.
Určení pochodně proti schématu
Jakmile je tok jasný, rozhodování o nákupu je jednodušší. O většině rozhodují tři otázky. Jakou třídu zatížení práce vyžaduje – těžká, střední nebo lehká, což se odráží v tloušťce stěny, dříkech ventilů a kované mosazi versus hliníkové rukojeti? Jaký regionální standard se řídí tipy a sedáky, protože americké, australské, britské a japonské vzory se nezaměňují? A kdo dodává spotřební materiál – hroty, matice, O-kroužky a pojistné prvky – za pět let?
Pro kupující odebírající zdroje od výrobce slouží diagram také jako list specifikace. Dodavatel, který je schopen kovat, obrábět a montovat vlastními silami, může dodržet tolerance na kuželu sedla a trysce míchadla, což jsou dvě vlastnosti, které nejvíce ovlivňují kvalitu řezu. Naše vlastní výroba v Ningbo pokrývá výrobu zápustek, kování, povrchovou úpravu, CNC obrábění a kontrolu pod jednou střechou, se zhruba dvěma desetiletími ve svařovacích a řezných nástrojích a obrábíme podle zákaznických výkresů, když standardní vzor nevyhovuje.
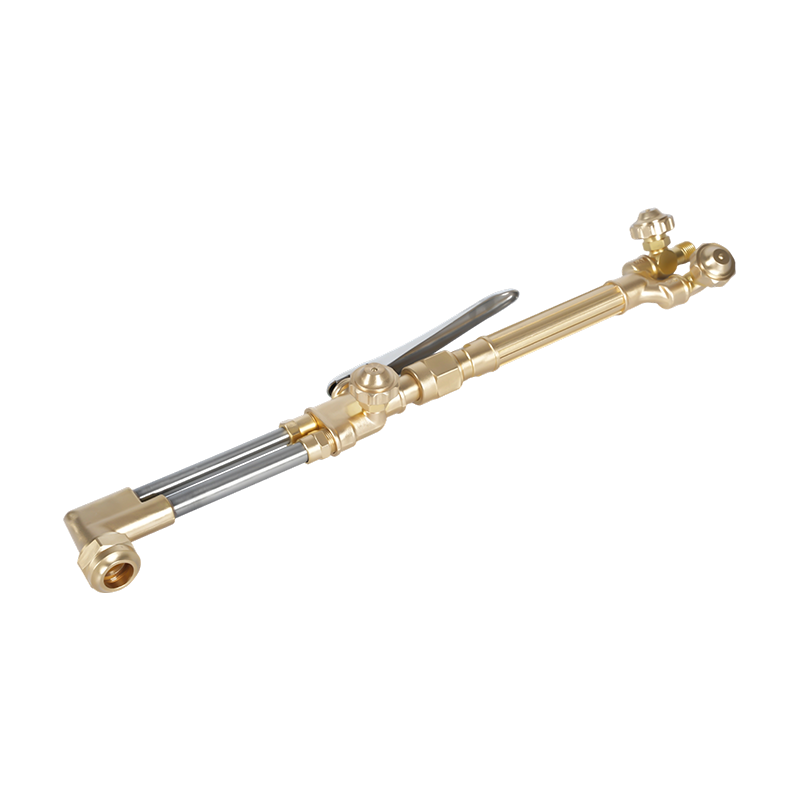 Sada těžkého řezacího hořáku A217 na kyslík-acetylen/propan Odolná sada s řezacím nástavcem A212 a rukojetí A211, dimenzovaná do 200 mm a kompatibilní s oxyacetylenem nebo propanem pro průmyslové řezání, pájení a ohřev. Zobrazit produkt →
Pokud přiřazujete sadu hořáku ke stávajícímu inventáři hadice, regulátoru a koncovky, zašlete nám výkres nebo čísla dílů prostřednictvím našeho kontaktní stránku a před cenovou nabídkou potvrdíme typ sedla, tvar závitu a kompatibilitu hrotu.
Vytiskněte diagram a poté jej opatřete poznámkou: napište skutečné tlaky regulátoru, číslo hrotu, který používáte na každou tloušťku desky, a datum poslední kontroly svodičů. Kresba s vašimi vlastními čísly přestává být plakátem a začíná být seřizovacím listem – a až příště bude řez hrubý, odpověď je obvykle o řádek dále.