Špička č. 1, zhruba 28 psi kyslíku a 4 psi acetylenu rozebere 6 mm plát z měkké oceli během několika sekund. Spusťte stejný hořák na 25 mm desku, aniž byste se čehokoli dotkli, a řez se v polovině zastaví, zářez se rozšíří a někdo skončí s broušením hrany zpět do tolerance.
Na operátorovi se nic nezměnilo. Kyslíko-acetylenové řezání je jedním z mála kovoobráběcích procesů, kde rozhodnutí o nastavení – velikost hrotu, tlak plynu, odstup a rychlost posuvu – rozhodují o výsledku více než ruka držící hořák. Níže uvedené pokyny pokrývají sekvenci nastavení, výběr hrotu a tlaku, nastavení plamene, bezpečnostní vybavení a volby hardwaru, díky kterým lze řezy opakovat.
Kde se skutečně rozhoduje o kvalitě řezu
Řez řídí tři proměnné: rychlost proudu kyslíku na špičce, přívod tepla předehřátím a rychlost pohybu. Dva ze tří jsou uzamčeny před zapálením plamene, což je důvod, proč svítilna, která „špatně řeže“, má obvykle spíše problém s nastavením než problém s obsluhou.
- Stav otvoru trysky a velikost nastavené rychlosti proudu. Špička, která byla vystružena, upuštěna nebo spuštěna nesprávným tlakem pro svou velikost, ztrácí rychlost a zanechává klasický hrubý, vymytý zářez.
- Nastavení regulátoru nastavuje předehřívání a omezení průtoku kyslíku. Nízký tlak kyslíku poskytuje pomalé, neúplné řezy; nadměrný tlak vytváří turbulence, široký zářez a tvrdou strusku.
- Rychlost pojezdu je jedinou proměnnou regulovanou živě během řezu. Tažné čáry pod úhlem 10 až 15 stupňů za svislicí znamenají, že rychlost je přibližně správná; téměř svislé čáry zpoždění znamenají příliš pomalé a zploštělé čáry zpoždění znamenají příliš rychlé.
Sekvence nastavení: Pořadí operací
Pokaždé proveďte stejnou sekvenci. Většina stížností na „vadnou svítilnu“ vede spíše k přeskočenému kroku než k svítilně samotné.
- Před připojením zkontrolujte: prasklý nebo oteklý plášť hadice, poškozené sedlo hrotu, opotřebené těsnění ventilu.
- Krátce praskněte každý ventil láhve, abyste vyfoukli prach, a poté jej znovu zavřete.
- Nasaďte regulátory a utáhněte vstupní matice klíčem správné velikosti, nikdy ne kleštěmi nebo hasákem.
- Nainstalujte pojistky zpětného vzplanutí nebo zpětné ventily zpětného toku na výstupy regulátoru nebo vstupy hořáku, podle toho, co vyžaduje kód vašeho webu.
- Připojte hadice ke správným čepům a ujistěte se, že fitinky mají pravý levý nebo pravý pár závitů.
- Pomalu otevírejte ventily lahví. Na acetylenové láhvi neotevírejte více než o jeden a půl otáčky, abyste ji mohli rychle vypnout.
- Nastavte pracovní tlaky s otevřenými ventily hořáku a poté je zavřete.
- Otestujte těsnost každého spoje mýdlovou vodou nebo kapalinou pro detekci netěsností. Nikdy s plamenem.
- Zapalte jiskřičkou, ne jednorázovým zapalovačem nebo zápalkou.
Výběr hrotu a tlak plynu
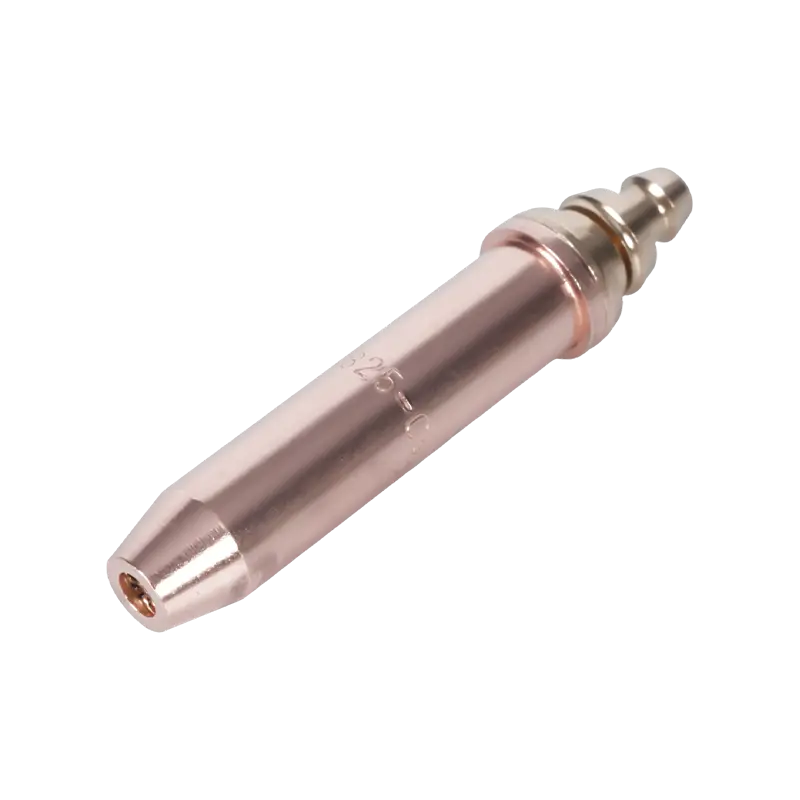
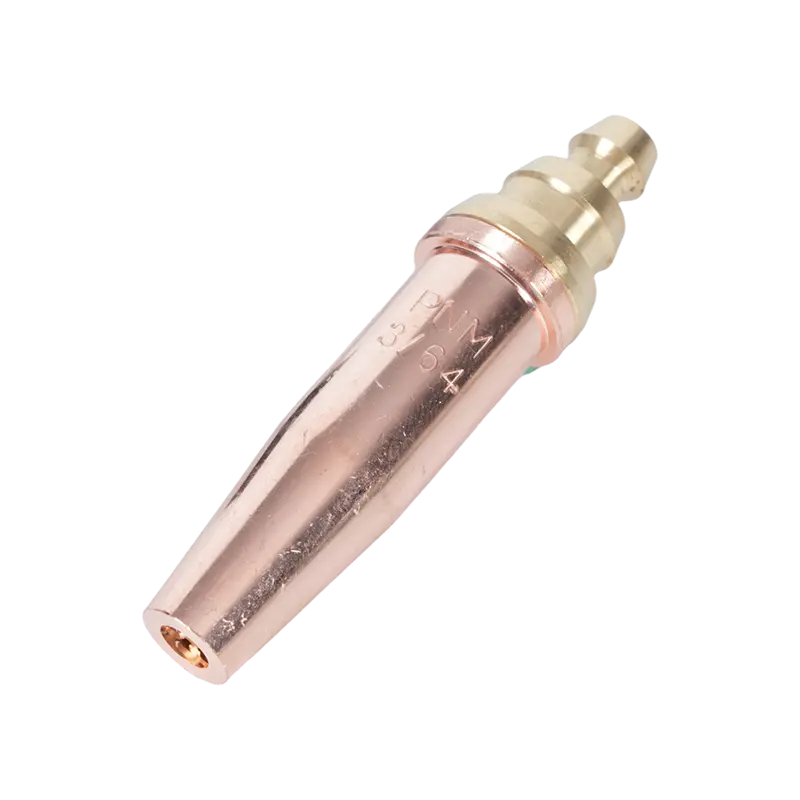
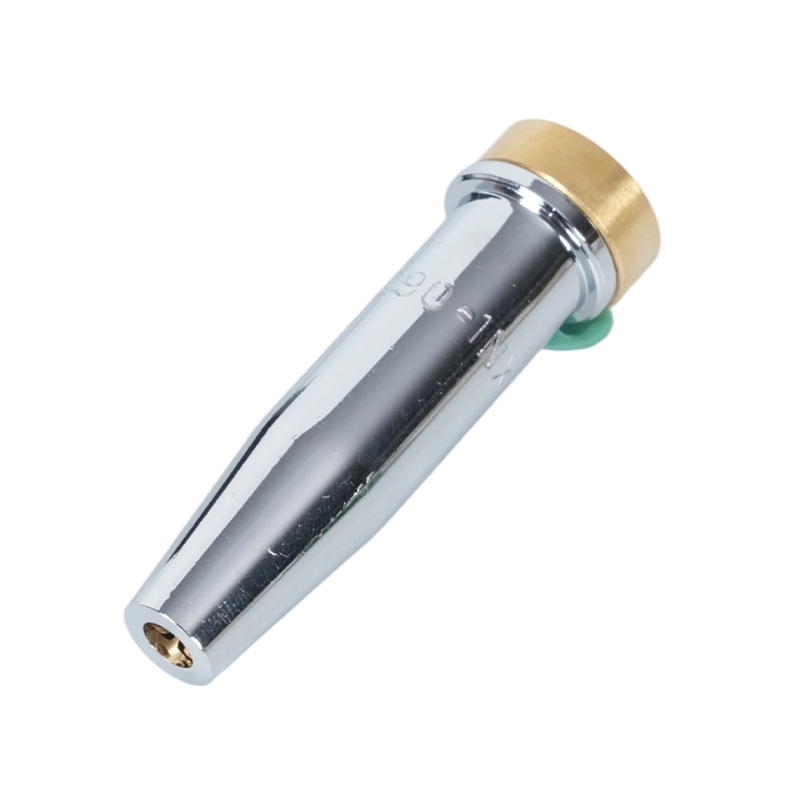
Velikost hrotu se nejprve přizpůsobí tloušťce plechu a od toho se odvíjí vše ostatní. Špička dimenzovaná na 6 mm nemůže být protlačena 25 mm zvýšením tlaku; otvor jednoduše nepropustí dostatek kyslíku a zvýšený tlak se změní v turbulence, které narušují řeznou plochu.
Stejně tak záleží na vzorech regionů. Špička, která se hodí na sedlo svítilny v americkém stylu, nebude správně sedět na svítilně s australským nebo britským vzorem, i když závit vypadá blízko. Dvoudílné propanové špičky přidávají druhý rozdíl: předehřívací a řezací otvory jsou oddělené, takže je nelze zaměnit s jednodílnými acetylenovými špičkami.
| Tloušťka desky | Typická velikost hrotu | Tlak kyslíku | Tlak acetylenu | Praktická poznámka |
|---|---|---|---|---|
| 3 až 6 mm | 0 nebo 1 | 20 až 25 psi | 3 až 5 psi | Rychlé cestování, krátké předehřátí |
| 6 až 12 mm | 1 nebo 2 | 25 až 30 psi | 4 až 6 psi | Stálá rychlost, dokonce i tažné čáry |
| 12 až 25 mm | 2 nebo 3 | 30 až 40 psi | 5 až 8 psi | Pomalejší cestování, pozor na nečistoty |
| 25 až 50 mm | 3 nebo 4 | 40 až 50 psi | 7 až 10 psi | Propíchněte na okraji talíře |
| 50 až 100 mm | 5 nebo 6 | 50 až 60 psi | 8 až 12 psi | Vysoký průtok kyslíku, dvoustupňové předehřívání |
Jakmile střih běží, upravte z grafu spíše než od něj. Zaoblený horní okraj se struskou přivařenou ke spodní části obvykle znamená příliš vysoký tlak kyslíku nebo příliš pomalý pohyb. Měkká, gumovitá struska a neúplný průraz obvykle znamenají příliš nízký tlak nebo příliš rychlý pohyb.
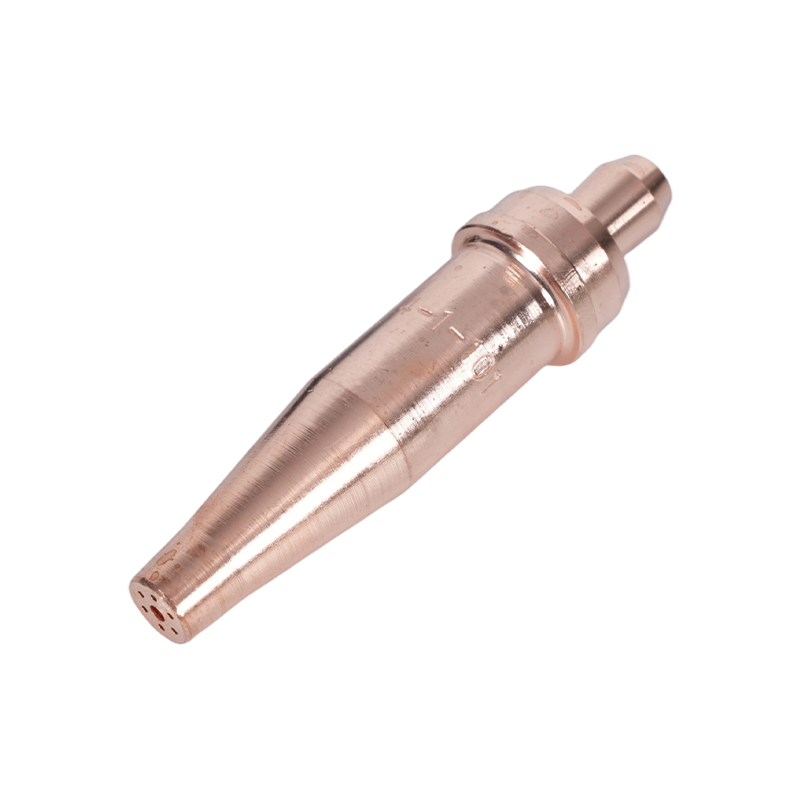
Tip care je nejlevnější dostupný upgrade výkonu. Vyčistěte otvory správným čističem špiček, nikdy ne vrtákem nebo svařovacím drátem a vyměňte všechny špičky, jejichž předehřívací otvory jsou oválné nebo jejichž sedlo je poškrábané. Náš průvodce po výběr hrotu řezacího hořáku, nastavení a údržba podrobněji popisuje postupy čištění a odstraňování problémů.
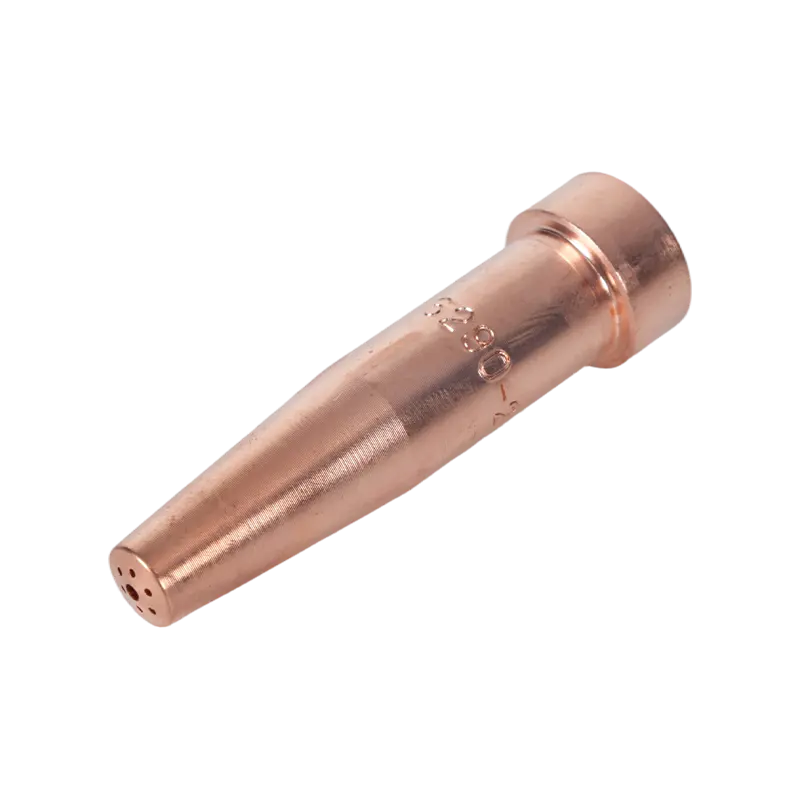 Acetylenová řezací špička řady 6290 pro hořáky amerického typu Tento acetylenový řezný hrot se hodí pro hořáky A735 a A623 a pokrývá ocel 1–300 mm; užitečné pro tenké plechy a děrovací práce, kde zůstává preferován acetylen. Zobrazit produkt →
Acetylen nebo propan
U 20mm plechu a více obvykle vyhrává propan v ceně za metr řezu. Pro tenčí plech, děrování a jakékoli pájení nebo ohřívání zůstává acetylen lepším palivem.
- Acetylen hoří v kyslíku žhavěji, téměř 3100 stupňů Celsia, a rychleji se předehřívá, což vyhovuje tenkým plechům, děrování a svařování.
- Propan má nižší teplotu plamene, ale větší tepelnou obálku, která drží na tlustých částech, a je levnější na válec a bezpečnější pro skladování.
- Acetylen je nestabilní nad zhruba 15 psi, takže tlaky acetylenu zůstávají nízké a záleží na pravidle ventilu lahve.
- Propan spotřebuje znatelně více kyslíku na stejný řez, takže doplňování kyslíku se stává hlavním provozním nákladem.
- Obě paliva potřebují různé tipy. Jejich výměnou se změní tvar plamene, doba předehřívání a kvalita řezu.
Nastavení plamene a technika řezání
Nejprve zapalte acetylen, poté přidávejte kyslík, dokud nebude vnitřní kužel jasný, ostře ohraničený a na špičce zaoblený. Tento neutrální plamen předpokládá většina řezných tabulek. Oxidační plamen s krátkým špičatým kuželem řeže některé oceli rychleji, ale opotřebovává hroty a oxiduje řeznou plochu; nauhličovací plamen s dlouhým perem přidává uhlík a zpomaluje řez, takže je obecně uchováván pro specifické topné práce.
Přiveďte špičku k desce pod úhlem přibližně 90 stupňů, předehřejte počáteční bod na matně třešňově červenou, poté plně otevřete páku řezacího kyslíku a odjeďte. Držte distanční sloupek ve vzdálenosti 3 až 5 mm. Jízda špičkou na talíři jej přehřívá a vymývá zářez. Pro zkosené řezy nakloňte hořák ve směru jízdy a mírně snižte rychlost, aby zkosení zůstalo rovné.
Bezpečnostní hardware, který patří do každého nastavení
Zachycovače zpětného šlehnutí a zpětné ventily jsou dvě položky, které u hořáku, který slouží léta, nejčastěji chybí. Zpětný tok plynu zastaví zpětný ventil; zachycovač zpětného šlehnutí také zastaví čelo plamene putující zpět po hadici směrem k regulátoru a válci. Pojistky na výstupu regulátoru chrání hadici a válec, zatímco zachycovače na vstupu hořáku chrání konec obsluhy. Mnoho kódů stránek vyžaduje obojí.
- Kyslíkové a palivové hadice nejsou zaměnitelné; použijte správný stupeň a konvenci barev pro váš region.
- K čištění nebo vyfukování nikdy nepoužívejte místo stlačeného vzduchu kyslík.
- Vyvětrejte pracovní prostor; acetylen, propan a kyslík mění složení vzduchu kolem operátora.
- Mějte požární hlídku po dobu stanovenou vaším povolením k práci za tepla, obvykle 30 minut po posledním řezu.
- Každou směnu zkontrolujte hadice, zda nejsou spálené a prasklé; hadice, která byla přejeta deskou, je netěsnost, která čeká, až se objeví.
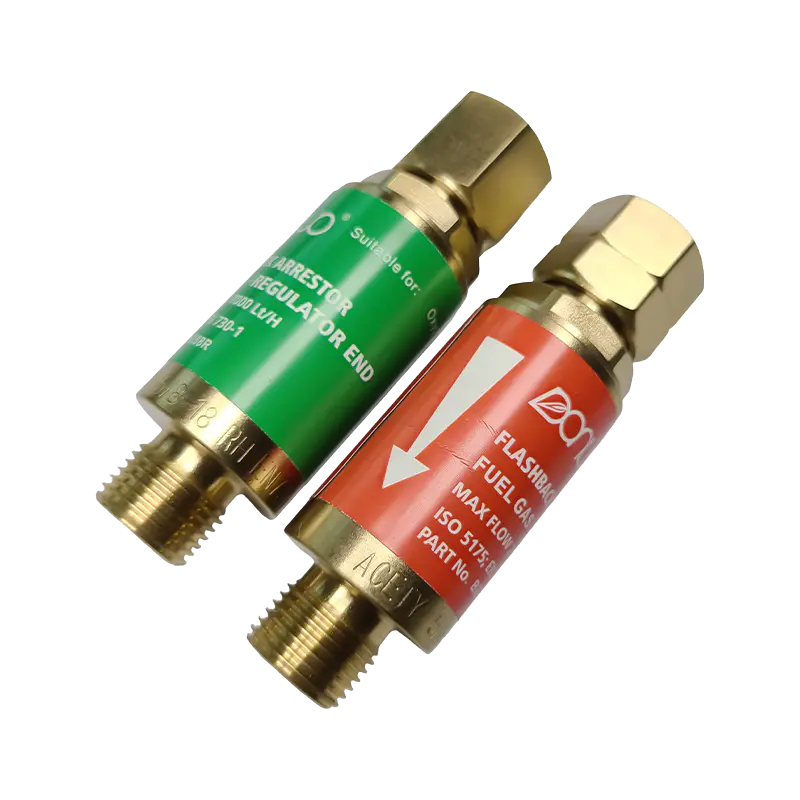 Oxy-acetylenový tlumič zpětného vzplanutí řady B288 Tento lapač, který u starších hořáků často chybí, chrání kyslíko-acetylenové svařování a řezání před zpětným vzplanutím a zpětným tokem u modelů s kyslíkem a plynem. Zobrazit produkt →
Přizpůsobení těla svítilny a rukojeti k práci
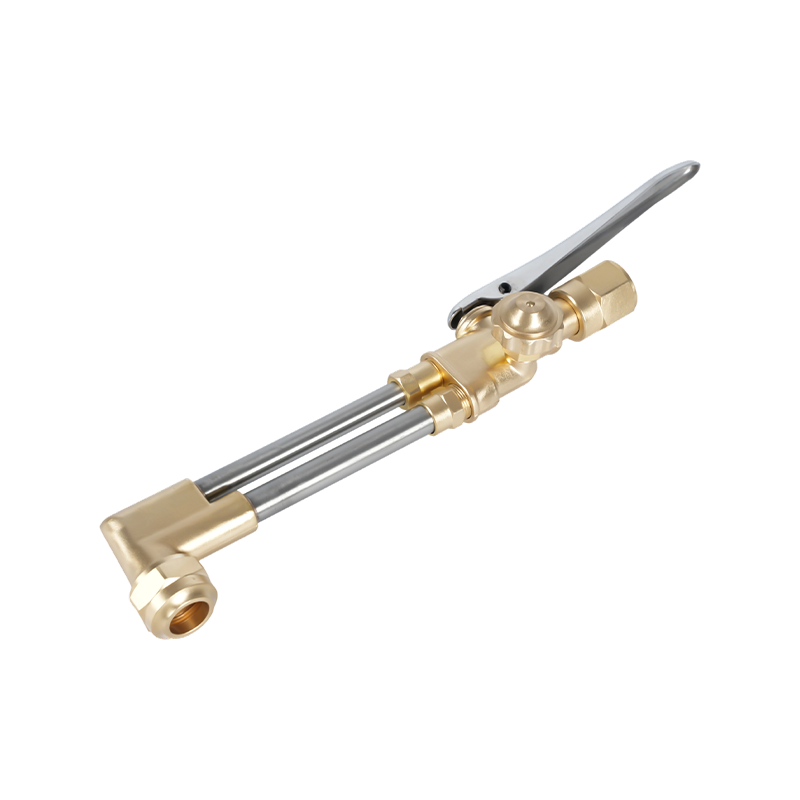
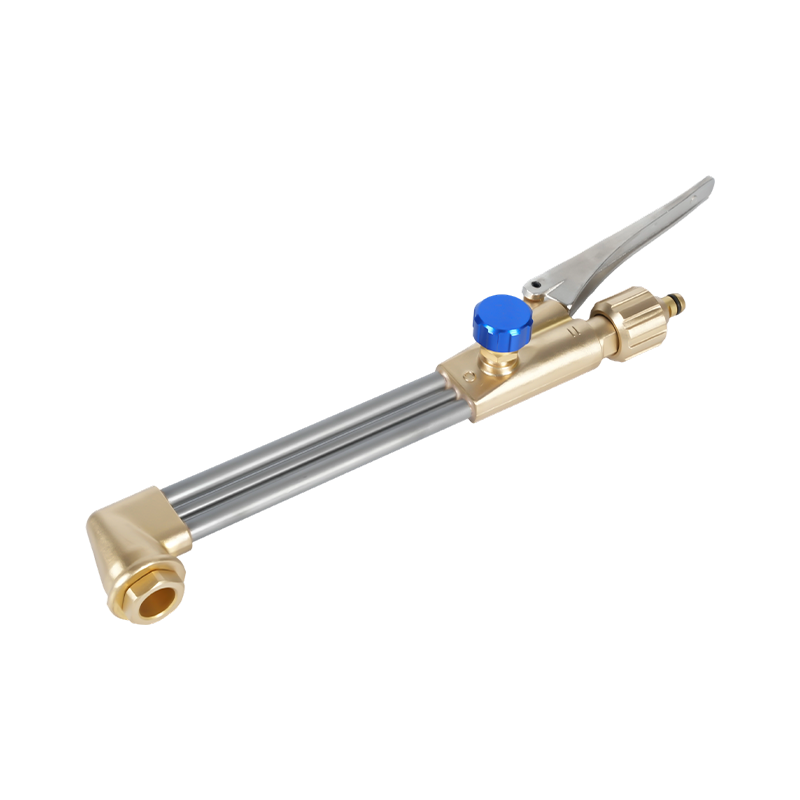
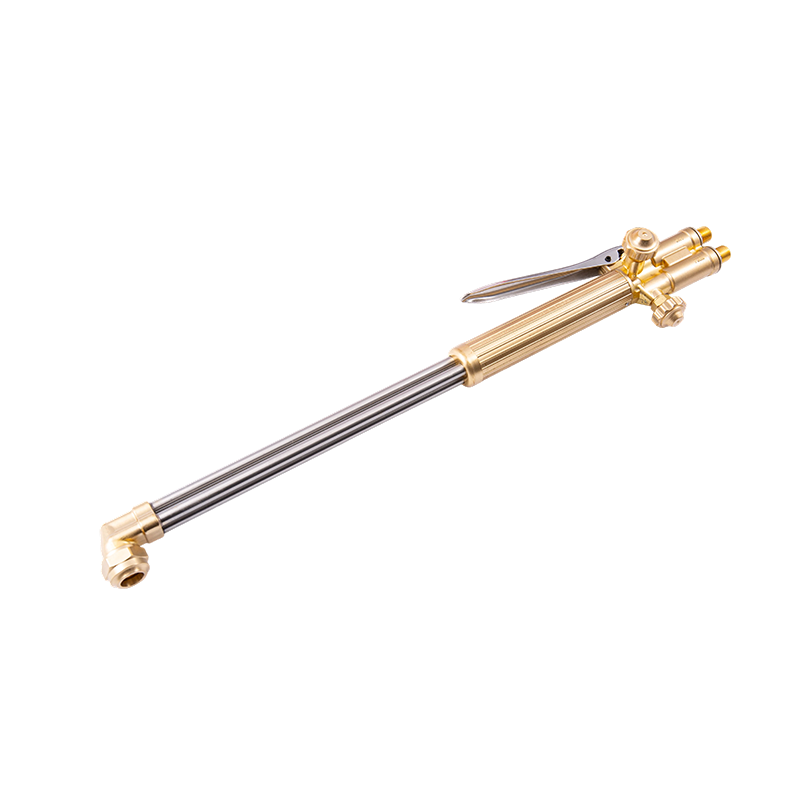
Hardware svítilny je odstupňován podle výkonu: těžký, střední a lehký. Robustní řezací nástavec s odpovídající rukojetí udržuje tlak a zůstává chladný při výrobě tlustých plechů. Lehká rukojeť odvede stejnou práci na plechu s menší hmotností v ruce, ale nepřežije nepřetržitou práci na 50 mm plechu.
O tom, zda se svítilna hodí k existujícímu nastavení, rozhodují tři detaily. Oblastní vzor určuje kompatibilitu špičky, uchycení a rukojeti, protože americké, australské, britské a japonské vzory používají různé standardy sedla a závitu. Důležitý je také formát: údržba kombinací nástavce a rukojeti je levnější, protože se vyměňuje pouze opotřebená část, zatímco jednodílné ruční svítilny jsou pro příležitostné použití jednodušší. Materiál sleduje pracovní polohu, mosazné tělo odolává teplu a opotřebení a dobře drží závity a hliník ovládá řeznou zátěž pro práci nad hlavou.
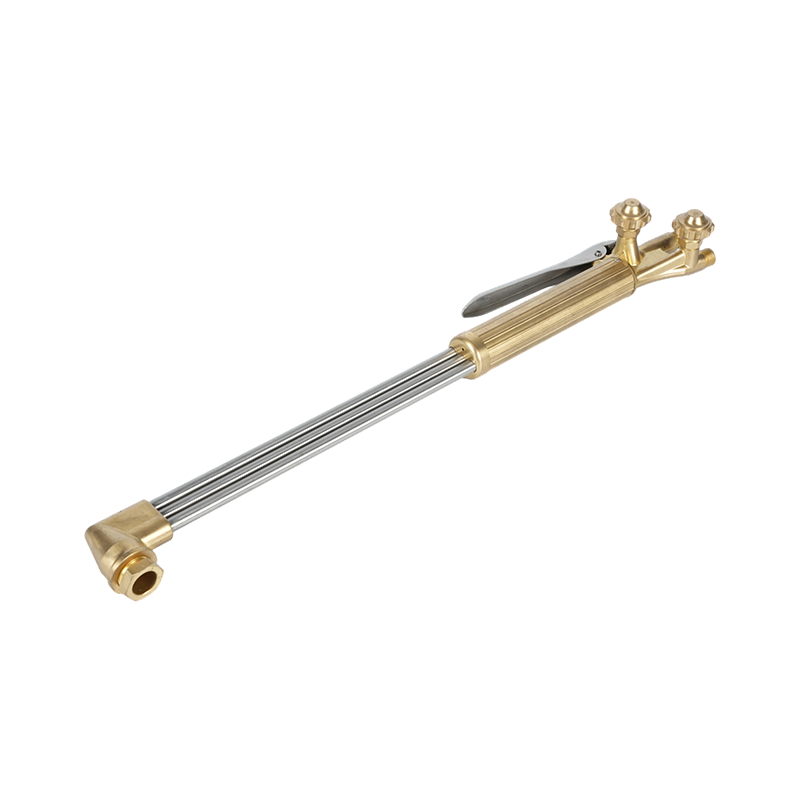 B400 Heavy-Duty ruční kyslíkový acetylenový řezací hořák Vysoce výkonný ruční hořák pro řezání acetylenem nebo propanem do 300 mm, s dvoutrubkovým průtokem a kovanou mosaznou hlavou; výroba obleků, stavba a opravy lodí. Zobrazit produkt →
Získávání svítilen, tipů a náhradních dílů
Pro distributory a výrobce se praktické otázky týkají kontinuity: lze stejnou řadu špiček znovu objednat za dva roky, jsou sedla a závity konzistentní šarže od šarže a mohou být náhradní díly dodávány pod vaší vlastní značkou? Dodavatel, který vlastní materiál, výrobu forem, kování, obrábění a testování, může dodržet tyto tolerance a může také vyrábět díly podle výkresu zákazníka, pokud se na stávající hořák nevejde žádný standardní vzor.
Pokud přiřazujete hroty a rukojeti ke stávajícímu vozovému parku nebo plánujete řadu OEM, zašlete své výkresy a specifikace závitů prostřednictvím našeho kontaktní stránku a my se vrátíme s nejbližším standardním vzorem nebo vlastní možností.