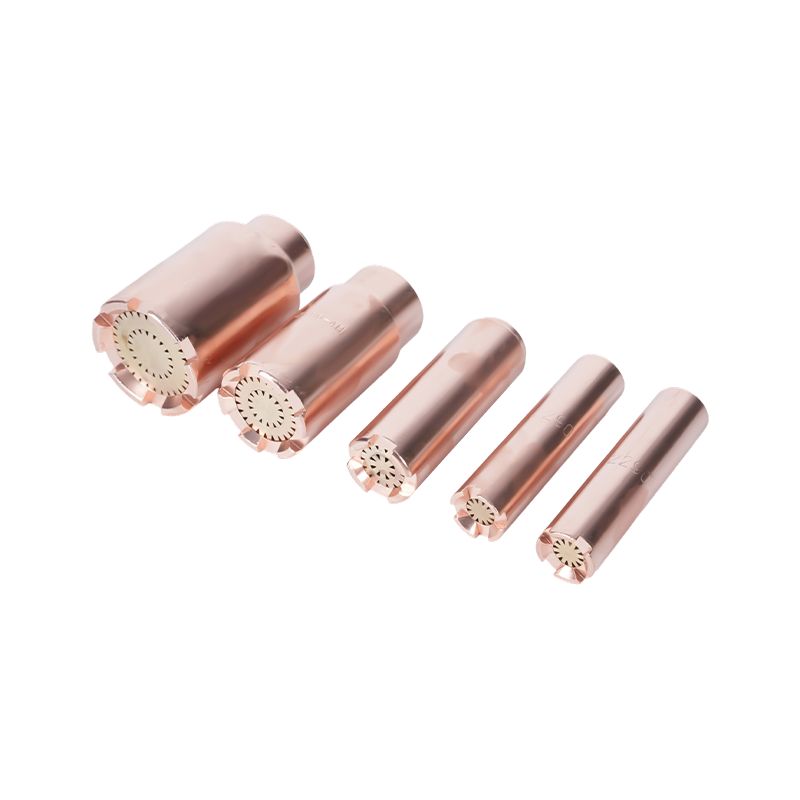
Čistý kyslíko-acetylenový řez je většinou otázkou pořadí a počtu. Prohlédněte si výstroj, nastavte každý regulátor na tlakovou tabulku pro špičku v hořáku, propláchněte obě hadice, zapalte acetylen a nalaďte neutrální plamen, pak před stisknutím kyslíkové páky uveďte ocel do jasně oranžovo-červené barvy. Přeskočte krok a zářez to ukáže.
Tento průvodce prochází celou sekvencí pro acetylenový řezací hořák: kontrola, tlaky, proplachování, zapalování, seřízení plamene, dráha řezání, vypnutí a závady, které ukazují na jednu konkrétní chybu nastavení.
Co pochodeň opravdu dělá
Acetylenový řezací hořák neroztaví ocel skrz desku. Předehřívací plamen zvedne úzký pás kovu na teplotu vznícení, zhruba 1600 F (870 C), a pak centrální kyslíkový paprsek spálí železo na oxid železa a vyfoukne ho do čirého. Mezera zanechaná, zářez, je spíše oxidovaný kov než roztavený kov.
To je důvod, proč na tlaku kyslíku a cestovní rychlosti záleží více než na svalech. Acetylen dodává teplo a kompaktní, horký vnitřní kužel. Řezání provádí kyslík. Palivová strana vždy běží při nízkém tlaku, protože acetylen se stává nestabilním nad zhruba 15 psi a může se rozkládat uvnitř hadice.
Než otevřete ventil, zkontrolujte oblečení
Většina špatných řezů a téměř všechny nehody začínají částí, která by měla být zkontrolována jako první. Propracujte oblečení v pevném pořadí, aby vám nic neuniklo:
- Válce: vzpřímené a zajištěné, acetylenový klíč nebo klíč na dosah, nikdy se netahají ani nerolují.
- Hadice: zkontrolujte, zda nejsou prasklé, spálené a uvolněné fitinky a na straně paliva ponechejte pouze hadici s hodnocením acetylenu.
- Regulátory: stavěcí šrouby vytažené, měřidla ukazující nulu, žádný olej nebo mazivo na kyslíkových armaturách.
- Pojistky zpětného šlehnutí: namontované na výstupech regulátoru nebo na vstupech hořáku a nikdy se neodstraňují, aby bylo možné dosáhnout připojení.
- Hořák a špička: čisté otvory, správná velikost špičky, nepoškozené sedlo, přiléhající matice špičky a ventily, které se úplně zavírají.
Opotřebovaný hrot lze snadno přehlédnout. Zvonovitý nebo příliš velký otvor plýtvá kyslíkem, rozšiřuje řeznou spáru a nutí řez se pohybovat bez ohledu na to, jak stabilní je vaše ruka.
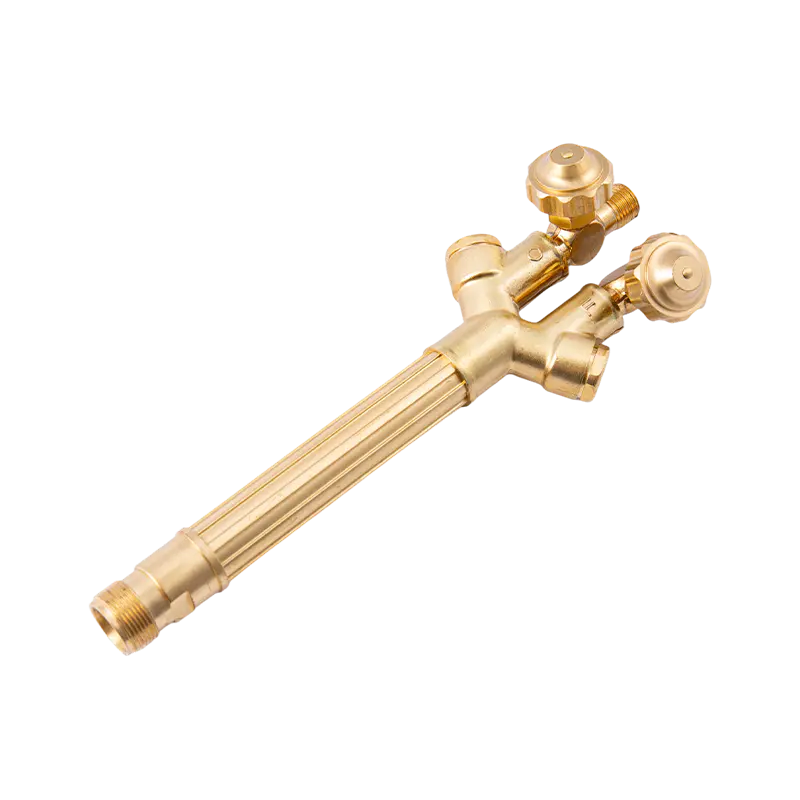
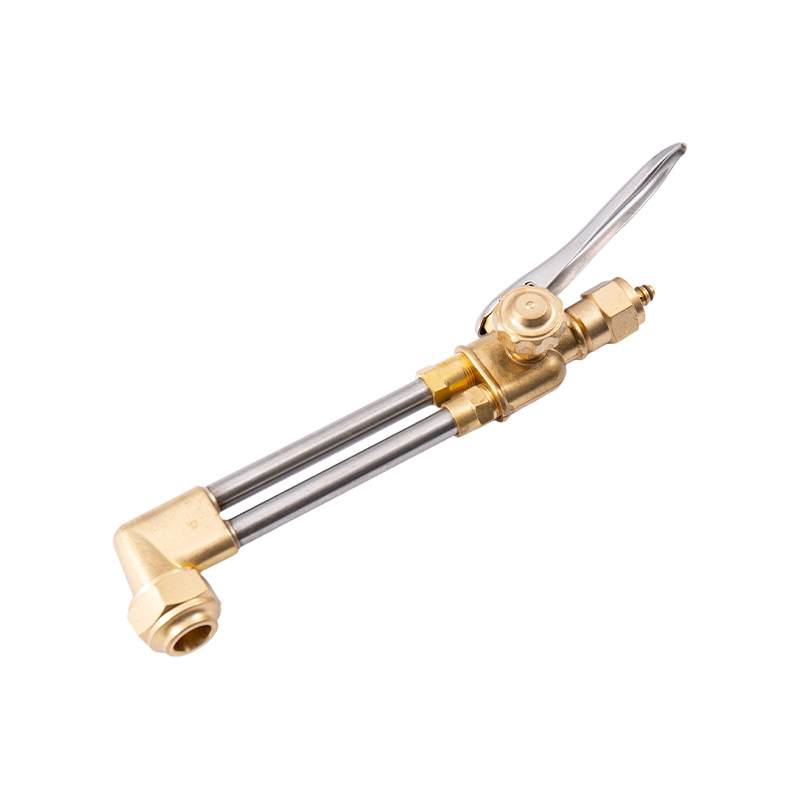
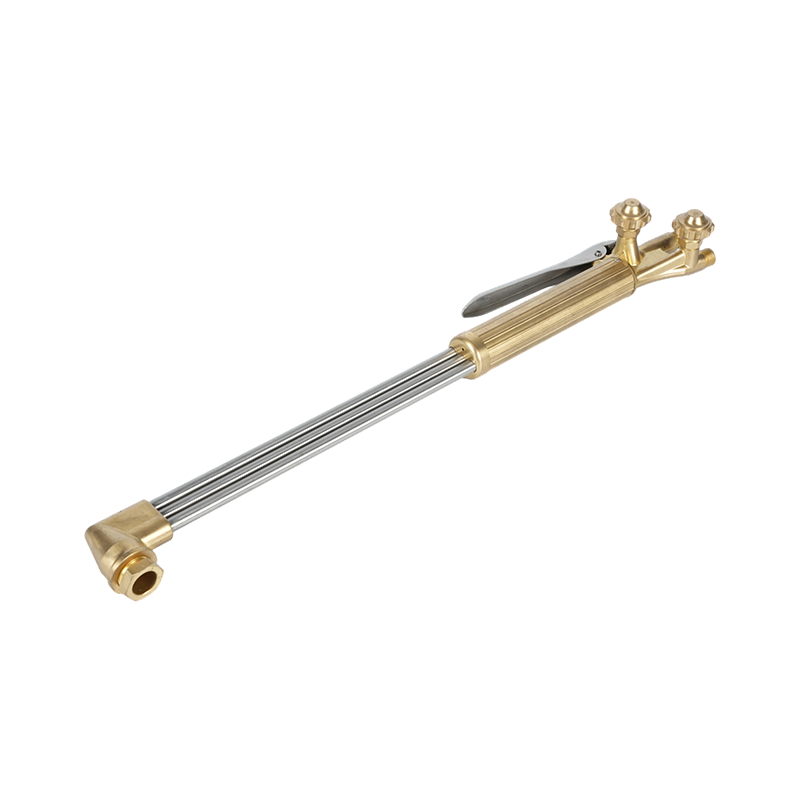 B400 Heavy-Duty ruční kyslíkový acetylenový řezací hořák Když opotřebený hrot nebo nastavení tlaku ovlivní kvalitu řezu, tento výkonný hořák poskytuje stabilní průtok plynu, odolnost kované mosazi a řeznou kapacitu 300 mm. Zobrazit produkt →
Nastavte tlak regulátoru pro svůj hrot
Nastavte tlaky seřizovacími šrouby regulátoru při zavřených ventilech hořáku a potvrďte je na manometrech. Acetylen zůstává nízký, obvykle 3 až 6 psi pro ruční řezání, a nikdy nesmí překročit 15 psi. Kyslík se obvykle pohybuje mezi 20 a 40 psi v závislosti na velikosti hrotu a tloušťce desky.
| Velikost hrotu | Tloušťka desky | Tlak acetylenu | Tlak kyslíku |
|---|---|---|---|
| 0 | 1/8 až 1/4 palce (3 až 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 až 1/2 palce (6 až 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 až 3/4 palce (12 až 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 až 1-1/2 palce (20 až 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 až 3 palce (40 až 75 mm) | 6 psi | 40 psi |
Zacházejte s grafem jako s výchozím bodem. Pokud se objeví silná struska, tlak není automaticky viníkem; stav špičky a rychlost jízdy jsou stejně pravděpodobné.
Očistěte, zapalte a vylaďte plamen
Před zapálením propláchněte každou hadici zvlášť. Otevřete jeden ventil hořáku na dvě nebo tři sekundy, zavřete jej a opakujte na druhé straně. To vytlačí vzduch z vedení, takže první plamen je předvídatelný.
Otevřete ventil acetylenového hořáku asi o jednu osminu až čtvrtinu otáčky a zapalte plyn pomocí úderníku. Zvyšujte acetylen, dokud nezmizí saze a skákající plamen. Nechte ventil acetylenové láhve otevřený ne více než o jeden a půl otáčky, aby mohl být rychle uzavřen, a zcela otevřete ventil kyslíkové láhve, aby se ventil usadil ve své zadní poloze.
Potom pomalu přivádějte kyslík, dokud nebude vnitřní kužel ostrý a ohraničený a péřovitý acetylenový ocas prostě nezmizí. To je neutrální plamen a je to nastavení pro řezání oceli.
Tři nastavení plamene
- Nauhličování: přebytek acetylenu s měkkým perem za vnitřním kuželem. Pomalé předehřívání a sklon k ukládání uhlíku.
- Neutrální: ostrý vnitřní kužel, bez peří. Standardní řezací plamen pro měkkou ocel.
- Oxidující: krátký vnitřní kužel se syčením. Rychle dodává teplo, ale při neopatrném použití vytváří vodní kámen a drsné hrany.
Řezání: předehřátí, propíchnutí a cestování
Držte špičku kolmo k talíři, asi 1/8 až 1/4 palce nad povrchem, a předehřejte okraj, dokud nebude svítit jasně oranžově-červeně. Zcela stiskněte kyslíkovou páku a pevnou rukou přejděte do řezu. Kyslíková tryska od té chvíle vykonává práci.
U řezu, který začíná uvnitř desky, nakloňte špičku, předehřejte malé místo a poté pomalu otevřete kyslík, dokud místo nepropálí, než narovnáte hořák a budete pokračovat.
Rychlost jízdy se posuzuje podle zvuku a jisker. Stálé syčení, jiskry odcházející v přímé linii a čistý zářez pod špičkou znamenají, že rychlost je správná. Příliš rychlé zanechává ve spodní části neúplné čáry řezu a tažení. Příliš pomalé přehřívání desky, zaoblení horního okraje a tvorba silné strusky.
Ruční svítilny pohodlně zvládnou zhruba 1/4 až 2 palce (6 až 50 mm) oceli. Těžší talíř potřebuje větší hrot a delší předehřátí a ruční řezání nad 4 palce se stává spíše zkouškou trpělivosti než techniky.
Čtení řezných vad
Většina vad ručního řezání má více než jednu možnou příčinu, ale vzor v zářezu ji rychle zužuje.
| Co vidíš | Obvyklá příčina | Co upravit |
|---|---|---|
| Střih se zastaví těsně u dna | Cestujte příliš rychle nebo příliš nízký tlak kyslíku | Zpomalte, ověřte velikost hrotu a nastavení kyslíku |
| Těžký horní lem, zaoblený horní okraj | Jezděte příliš pomalu, příliš velká špička, příliš mnoho předehřátí | Zvyšte rychlost pojezdu, nasaďte menší hrot |
| Těsná struska uvízlá pod deskou | Cestujte příliš rychle, nízký průtok kyslíku, příliš malý hrot | Zvyšte kyslík, zmírněte rychlost cestování, zvyšte špičku o jednu velikost |
| Otrhaný, široký zářez | Opotřebená nebo špinavá špička, nesprávné vysazení, poškozené sedlo | Vyčistěte nebo vyměňte hrot a resetujte distanční prvek |
| Zpětný oheň nebo praskání | Přehřátý hrot, hrot se dotýká obrobku, uvolněná matice hrotu | Ochlaďte hrot, utáhněte matici, znovu zkontrolujte tlaky |
Vypnutí ve správném pořadí
Nejprve uzavřete palivový ventil na hořáku, poté kyslíkový ventil na hořáku a poté ventily láhve. Otevřete ventily hořáku jeden po druhém, abyste vyčistili zbývající tlak z každé hadice, dokud oba manometry neukázaly nulu, potom ventily hořáku znovu zavřete.
Vyšroubujte oba seřizovací šrouby regulátoru, dokud se nebudou volně otáčet, a ujistěte se, že žádný tlak nevniká zpět na tlakoměry. Sviňte hadice, aniž byste je zauzlili, uchovávejte svítilnu se zavřenými ventily a nikdy nenechávejte oblečení přes noc pod tlakem.
Bezpečnostní pravidla, která nejsou volitelná
Řezání acetylenem má krátký seznam tvrdých pravidel a existují proto, že režim selhání je spíše flashback než zkažený řez:
- Namontujte lapače zpětného vzplanutí na kyslíkové i palivové potrubí a zacházejte s nimi jako se servisními díly, nikoli s doživotními armaturami.
- Nikdy nepřekračujte tlak 15 psi acetylenu a odebírejte maximálně jednu sedminu obsahu láhve za hodinu, když láhev stojí vzpřímeně.
- Udržujte olej, mazivo a hydraulickou kapalinu mimo dosah kyslíkových armatur a hadic.
- Řezejte pouze s ventilací nebo místním odsáváním, protože spálený kov a nátěry uvolňují silné výpary.
- Používejte raději úderník než zápalku a noste tónované brýle nebo obličejový štít.
- Nikdy neřežte do sudu, nádrže nebo potrubí, které obsahovalo palivo nebo neznámou látku, bez zdokumentovaného čištění.
Zkratky nastavení jsou tou nejméně shovívavou částí této práce. Úplný kontrolní seznam můžete předat posádce, našemu průvodci bezpečnostní opatření pro řezání hořáku stojí za vytištění a vyvěšení poblíž lavičky.
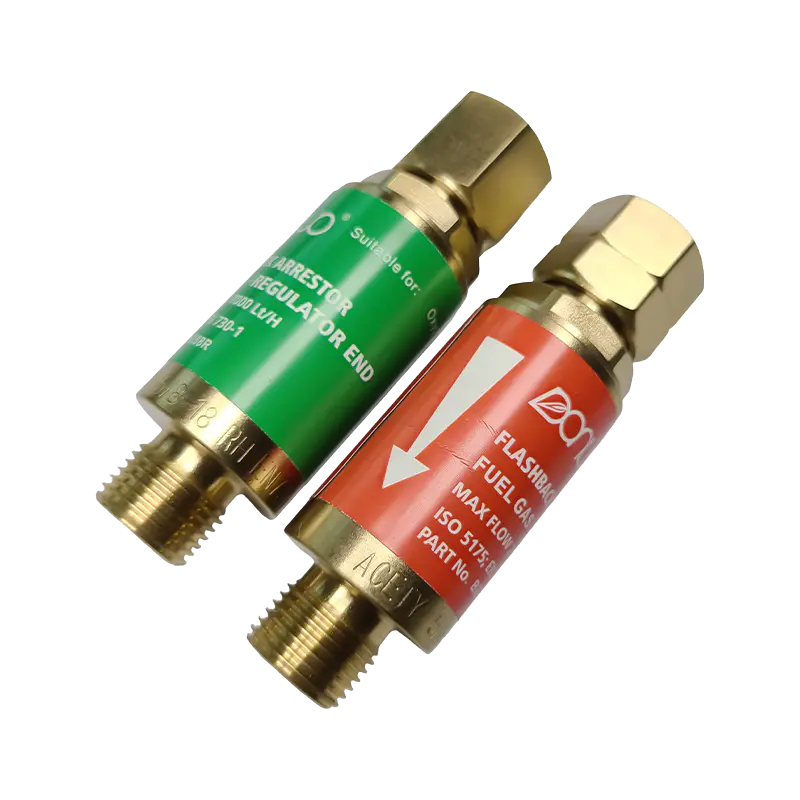 Oxy acetylenový tlumič zpětného vzplanutí řady B288 Pokud jsou zkratky v nastavení riskantní, tato pojistka zabraňuje zpětným vzplanutím a zpětnému toku plynu pomocí více modelů připojení. Zobrazit produkt →
Tipy, trysky a náhradní díly, které změní řez
Výběr hrotu je nejmenší rozhodnutí s největším vlivem na kvalitu řezu. Otvor musí nejprve odpovídat tloušťce desky a skupina hrotů musí za druhé odpovídat palivovému plynu, protože acetylenové hroty jsou vyrobeny odlišně od propanových hrotů a nebudou se čistě zaměňovat.
Acetylenové řezné hroty mají rovný vrtaný otvor v jednodílném těle a opotřebovávají se předvídatelným způsobem. Jakmile se vývrt zvětší nebo čelo eroduje, spotřeba kyslíku stoupá a zářez se rozšiřuje, a to i při stejném nastavení tlaku, které fungovalo minulý měsíc. Čištění správným čističem špiček a ponechání náhradní sady na polici je levnější než boj s řezem.
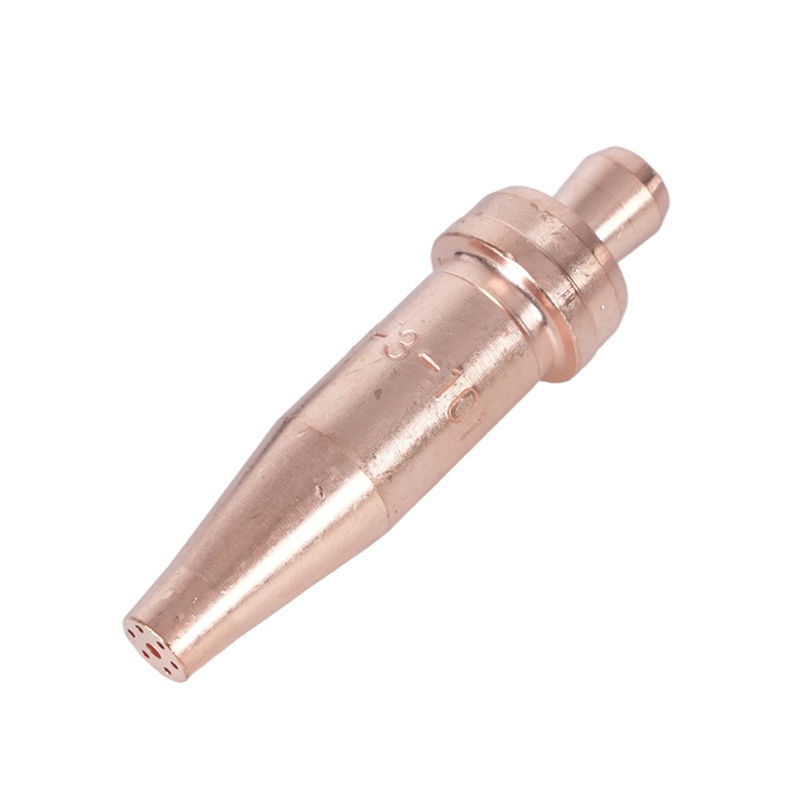
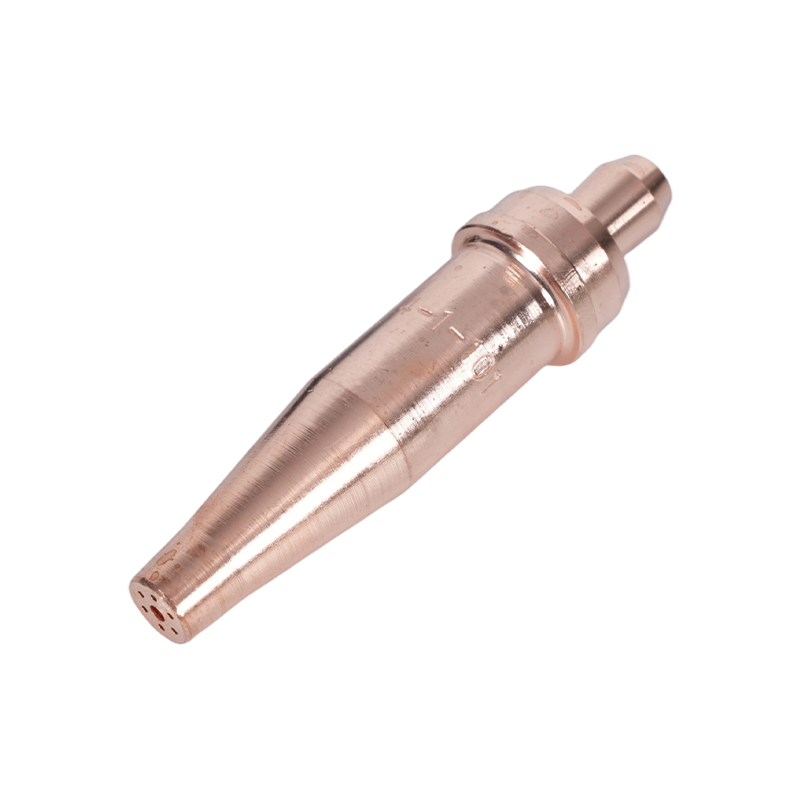 Špičky acetylenových hořáků řady 1-101 Když opotřebované hroty rozšiřují zářezy a zvyšují spotřebu kyslíku, nabízejí tyto acetylenové hroty délku 76 mm, dosah 5–200 mm a širokou kompatibilitu s hořákem. Zobrazit produkt →
Sekvence se ve skutečnosti nikdy nemění: zkontrolujte, nastavte tlaky podle tabulky pro špičku, profoukněte, zapalte acetylen, nalaďte plamen na neutrál, předehřejte na oranžovou, řežte se stálým pohybem a poté v pořádku vypněte. Dobře udržovaný oděv s čistými špičkami udělá většinu práce dříve, než vaše ruka.
Pokud potřebujete pomoc s přizpůsobením těla hořáku, rukojeti nebo hrotu plynu, kterým řežete, nebo chcete množství a dodací lhůty pro obchod nebo program pro prodejce, náš tým vás provede možnostmi .