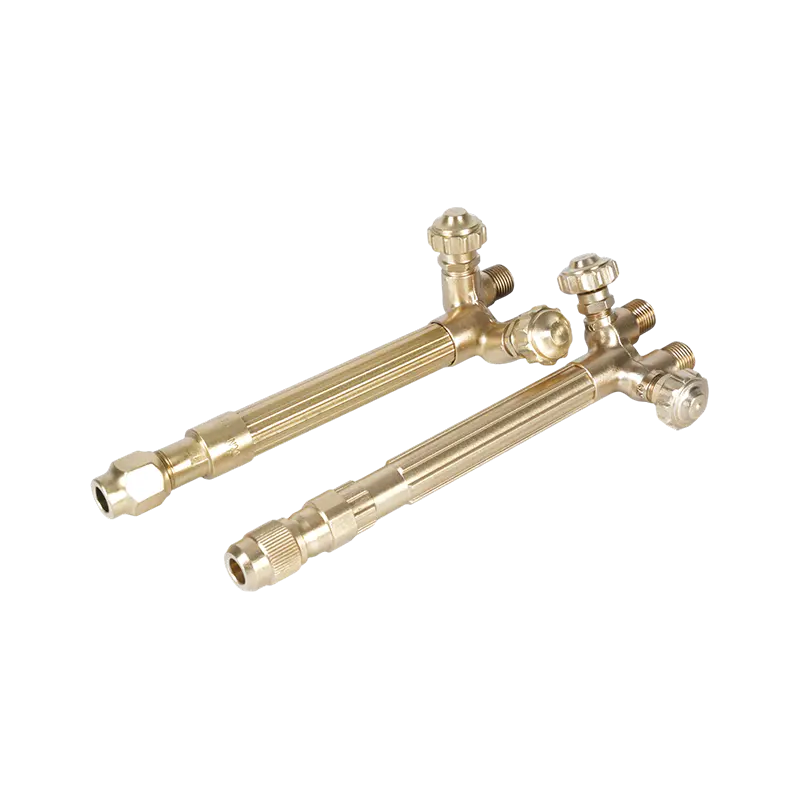
Výrobce, který se připravuje na řezání 25 mm ocelového plechu, má praktickou otázku: jak horký je acetylenový hořák? Užitečná odpověď je asi 3 150 až 3 330 °C (5 700 až 6 030 °F), když acetylen hoří s kyslíkem ve správně nastaveném hořáku. To je maximální teplota plamene, nikoli teplota kovu nebo průměrná teplota celého plamene. Nejteplejší oblastí je malá zóna těsně před jasným vnitřním kuželem.
Acetylen spalovaný na vzduchu je mnohem chladnější, zhruba 2 400 až 2 500 °C. Ten je stále dostatečně horký pro pájení a malé zahřívací práce, ale není to plamen používaný pro seriózní řezání oceli. Jakmile je přidán kyslík, teplota plamene prudce stoupne a hořák může rychle řezat, svařovat, pájet nebo ohřívat kov. Číslo se mění s poměrem plynů, velikostí hrotu, čistotou kyslíku a provozním tlakem, takže každou jednotlivou hodnotu považujte za pracovní rozsah spíše než za laboratorní konstantu.
Krátká odpověď: Jak horký je acetylenový hořák?
V neutrálním kyslíko-acetylenovém plameni je maximální teplota běžně uváděna jako 3 150 °C. Jiné spolehlivé reference uvádějí vrchol blíže 3 300 °C. Rozdíl pochází z metody měření, čistoty kyslíku, designu hrotu a přesného bodu, kde se teplota měří. Pro plánování obchodu je praktický a poctivý rozsah 3 150 až 3 330 °C.
Plamen má dvě hlavní zóny. Vnitřní kužel je místo, kde začínají reagovat acetylen a kyslík. Vnější obal je místo, kde zbývající plyny hoří s okolním vzduchem. Nejvyšší teplota není na špičce tlamy a ne v dlouhém vnějším peří. Je umístěn těsně za vnitřním kuželem, kde je primární spalování nejúplnější. To je důvod, proč svářeč upravuje plamen podle oka: délka a tvar vnitřního kužele vypovídají více o koncentraci tepla než samotný údaj na manometru.
Proč oxy-acetylenový plamen dosahuje tak vysokého tepla
Acetylen je C2H2, kompaktní uhlovodík s vysokým spalným teplem. Když reaguje s čistým kyslíkem, primární reakce uvolňuje velké množství energie ve velmi malém objemu. Plamen má také vysokou rychlost plamene, takže reakce zůstává stabilní na špičce a vytváří koncentrovaný zdroj tepla.
Propan, zemní plyn a plyn MAPP mohou všechny řezat ocel, když jsou spárovány s kyslíkem, ale jejich teploty plamene jsou nižší. Nižší teplota není automaticky nevýhodou. Propan je často levnější a bezpečnější na skladování a produkuje širší tepelný vzorec, který může být užitečný pro vytápění. Pro rychlé předehřátí, úzkou spáru a vysokoteplotní svařování nebo pájení zůstává acetylen referenčním palivovým plynem.
Porovnání teploty plamene pro běžné palivové plyny
| Palivový plyn s kyslíkem | Typická maximální teplota plamene | Praktická poznámka |
|---|---|---|
| Acetylen | 3150–3330 °C (5700–6030 °F) | Nejvyšší teplota; rychlý předehřev a koncentrovaný plamen |
| Propan | 2800–2900 °C (5070–5250 °F) | Nižší teplota; dobré pro ohřev a pomalejší řezání |
| MAPP | 2 900–3 000 °C (5 250–5 430 °F) | Střední rozsah; často se používá tam, kde je omezené skladování acetylenu |
| Zemní plyn | 2 700–2 800 °C (4 890–5 070 °F) | Nejnižší z této skupiny; vhodné tam, kde je k dispozici plyn z potrubí |
| Acetylen in air | 2 400–2 500 °C (4 350–4 530 °F) | Nepoužívá se pro těžké řezání; malý ohřev a pájení |
Pro řezání nepotřebuje plamen tavit ocel. Potřebuje přivést malé místo na teplotu zapálení, zhruba 870 °C pro měkkou ocel, načež proud kyslíku spálí železo. Teplejší plamen acetylenu dosáhne tohoto bodu rychleji a do desky vloží méně celkového tepla, což pomáhá kontrolovat zkreslení.
 Špička acetylenového řezacího hořáku řady 1502 pro řezání kovů Acetylen cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Zobrazit produkt →
Co mění skutečnou teplotu na špičce
Několik proměnných rozhoduje o tom, zda se plamen chová jako nástroj s teplotou 3 150 °C nebo jako neuspokojivý nástroj s teplotou 2 800 °C. Jsou to stejné proměnné, které rozhodují o kvalitě řezu, spotřebě plynu a bezpečnosti.
- Čistota kyslíku: 99,5 % kyslíku dává ostřejší a žhavější plamen než kyslík s nižší čistotou nebo kontaminovaný zdroj.
- Poměr plynu: Neutrální plamen má čirý, zaoblený vnitřní kužel. Oxidační plamen je kratší a hlasitější; nauhličující plamen má nadbytek acetylenu. Pro většinu řezání se používá pouze neutrální nebo mírně oxidační plamen.
- Velikost a stav trysky: Opotřebený, zvětšený nebo zablokovaný otvor mění rychlost plynu a tvar plamene. Špička dimenzovaná na tloušťku desky udržuje teplo koncentrované.
- Tlak a průtok regulátoru: Příliš malý průtok vytváří měkký plamen. Příliš velký průtok může zvednout plamen nebo odpadní plyn bez přidání užitečného tepla.
- Čištění a rozstřik trysky: Nečistoty, struska a olej narušují směs plynů. Čisté hroty řežou rychleji a bezpečněji.
- Technika: Rychlost pohybu, odstup a doba předehřívání rozhodují o tom, kolik tepla plamene dosáhne kovu.
Hořák, který je správně přizpůsoben k práci, poskytuje stabilní vnitřní kužel a stabilní řezný proud kyslíku. Pokud plamen při stisknutí řezné páky změní tvar, je nesprávné nastavení hrotu nebo tlaku a účinné teplo v řezu klesne.
Jak horko je dost horké pro řezání, svařování a ohřev?
Řezání
Při řezání kyslíkem a acetylenem plamen předehřeje ocel na teplotu vznícení, obvykle kolem 870 °C (1 600 °F) u měkké oceli. V tomto okamžiku kyslíkový paprsek reaguje se železem a vyfukuje roztavený oxid z řezu. Teplota plamene 3 000 °C nebo více poskytuje velkou rezervu, takže rychlost řezání závisí více na účinnosti předehřívání a průtoku kyslíku než na teplotě surového plamene.
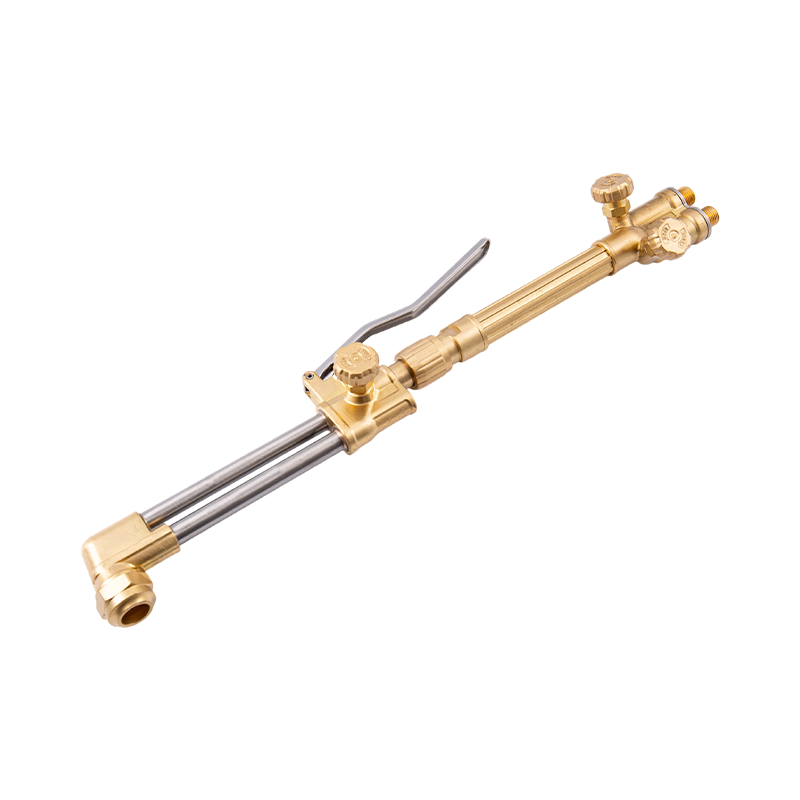
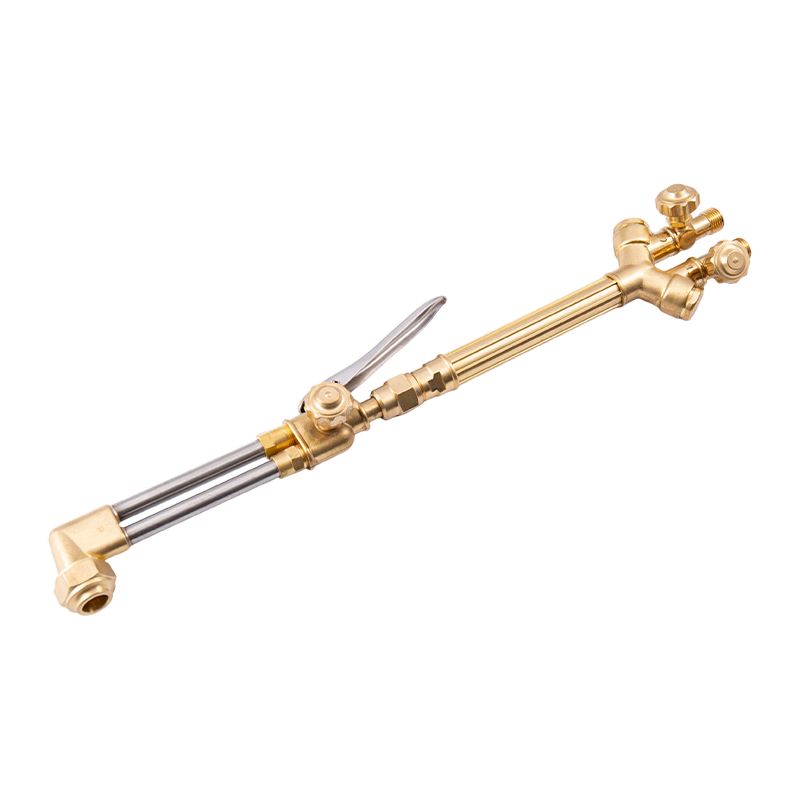
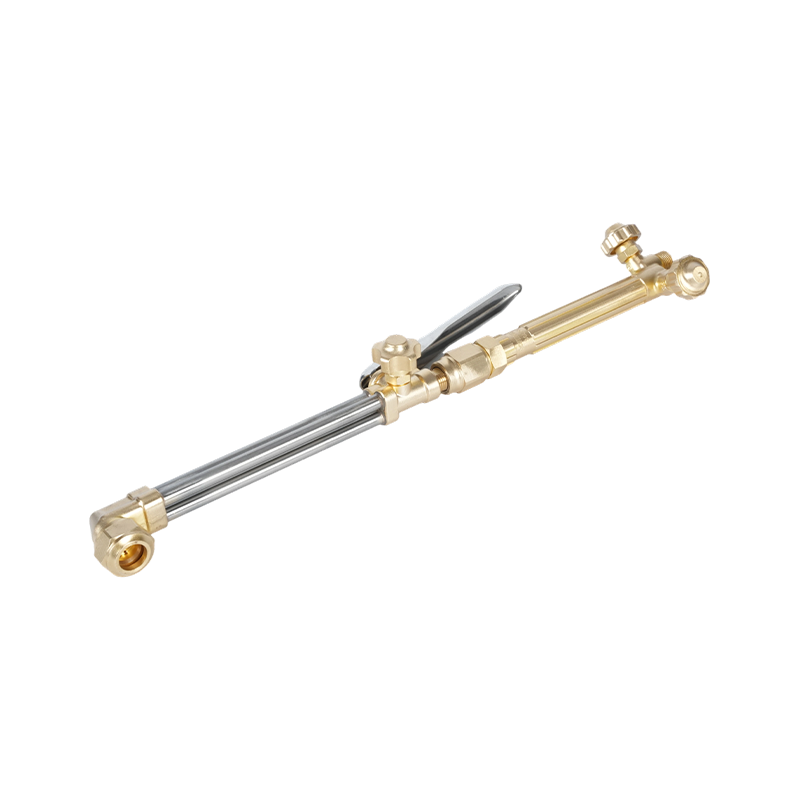
 E250 Heavy-Duty ruční acetylenový hořák pro profesionální řezání Vysoce výkonný ruční hořák pro řezání acetylenem nebo propanem, s rukojetí z nerezové oceli, jehlovými ventily a kapacitou až 250 mm. Zobrazit produkt →
Svařování a pájení
Ocel se taví zhruba při 1 370 až 1 530 °C, v závislosti na slitině. Kyslíko-acetylenový plamen to snadno předčí, a proto může svařovat ocel, pájet měděné slitiny a spoje pájené stříbrem. Riziko je přehřátí. Plamen, který je příliš horký pro výplň a základní kov, může spálit legující prvky, vytvořit poréznost nebo deformovat tenké díly.
Vytápění
Vytápění jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Bezpečnost a možnosti vybavení, které ovlivňují teplotu
Teplota je také problém se skladováním energie. Plamen pochodně nad 3 000 °C může zapálit okolní materiály, poškodit hadice a proměnit malý zpětný plamen ve flashback. Pojistka zpětného šlehnutí, zpětné ventily a správné nastavení regulátoru nesnižují teplotu plamene, ale zabraňují zpětnému pohybu plamene do hadice nebo láhve.
Použijte lapače zpětného vzplanutí jak na vedení kyslíku, tak na vedení paliva a plynu. Udržujte hadice mimo dosah horkého kovu a strusky. Zkontrolujte těsnost mýdlovou vodou, nikdy plamenem. Proplachujte potrubí podle postupu výrobce hořáku. Pokud plamen během práce praskne, skřípe nebo změní barvu, vypněte svítilnu a zjistěte příčinu, než budete pokračovat. Tyto návyky jsou důležitější než jakékoli jednotlivé teplotní hodnocení.
 Acetylenová pojistka hořáku řady C588 Mosazný lapač zpětného vzplanutí pro svařování a řezání acetylenem, který podporuje bezpečný přívod plynu a ochranu proti zpětnému toku při výrobě, konstrukci a údržbě. Zobrazit produkt →
Podrobnější kontrolní seznam naleznete v tomto průvodci bezpečnostní opatření při použití řezacího hořáku .
Praktické úvahy o nákupu acetylenových hořáků
Při porovnávání acetylenových hořáků a špiček nenakupujte pouze podle uvedené špičkové teploty. Podívejte se na servis plynu, provozní zatížení a způsob opracování špičky. Odolná rukojeť s mosazným tělem odolá opakovanému zahřívání a odolává opotřebení závitu lépe než rukojeť pro lehkou zátěž. Řezací hrot s čistým, správně dimenzovaným otvorem poskytuje stabilní plamen a úzkou spáru.
Přizpůsobte hrot tloušťce desky a palivovému plynu. Acetylenové koncovky nejsou zaměnitelné s propanovými koncovkami, protože se liší tryska a průtokové charakteristiky. Záleží také na regionálních normách: americká, australská, britská a japonská připojení hořáku používají různé závity a úhly sedla. Pokud vyměňujete hořák na stávajícím rozdělovači, potvrďte před objednávkou způsob připojení.
Pro výrobce a velké výrobce je konzistence problémem dodavatelského řetězce. Dodavatel, který si kuje vlastní rukojeti a strojní hroty, může dodržet tolerance otvoru a kvalitu slitiny od šarže k šarži. Pokud musí hořák pasovat do stávajícího výkresu nebo plynového panelu, zašlete před výrobou výkres, typ plynu a pracovní tlak dodavateli. Můžete kontaktujte výrobce pro potvrzení kompatibility a dodací lhůty.
Abychom to shrnuli: acetylenový hořák s kyslíkem dosahuje v nejteplejším bodě asi 3 150 až 3 330 °C a toto teplo se koncentruje těsně za vnitřním kuželem. Přesné číslo ve vašem obchodě závisí na čistotě kyslíku, poměru plynů, stavu špičky a nastavení tlaku. Nastavte neutrální plamen, použijte správnou špičku a zacházejte s bezpečnostními zařízeními jako se součástí systému regulace teploty. Udělejte to a plamen bude předvídatelně řezat, svařovat nebo zahřívat, spíše než jen hořet.