Správně nastavený kyslíko-acetylenový hořák vytváří neutrální plamen o teplotě asi 3 300 °C (6 000 °F) na špičce vnitřního kužele a normální pracovní hodnoty zůstávají v rozmezí 3 100–3 300 °C (5 600–6 000 °F). To z něj dělá nejžhavější praktický plynový plamen v obrábění kovů, jasně před plameny kyslík-propan nebo kyslík-MAPP.
Toto teplo je důvodem, proč kyslíko-acetylenové zařízení zůstává výchozím nastavením pro svařování plynem, řezání, pájení natvrdo a místní vytápění po více než století průmyslového použití. Níže uvedené části vysvětlují, odkud teplota pochází, jak je distribuována v plameni a co to znamená, když vybíráte, nastavujete nebo ovládáte hořák.
Co přesně měříme, když mluvíme o teplotě plamene
„Acetylénová baterka“ v jazyce obchodu je kyslíko-acetylenová baterka: acetylénové palivo smíchané s kyslíkem místo atmosférického vzduchu. Plamen není jednotný blok tepla. Má tři zóny s velmi rozdílnými teplotami a pro každou práci záleží na tom, která zóna se měří.
| Plamenná zóna | Přibližná teplota | Role v práci |
|---|---|---|
| Vnitřní kužel (primární plamen) | 3 100–3 300 °C (5 600–6 000 °F) | Nejteplejší zóna; používá se pro svařování a pro řezání předehřev |
| Střední obal (sekundární plamen) | 1800–2800 °C (3300–5100 °F) | Měkčí oblast ohřevu pro pájení a předehřívání |
| Vnější okraj plamene | 500–1 200 °C (900–2 200 °F) | stínění; šíří teplo do širší oblasti |
Pro většinu operací řezání a svařování je rozhodujícím číslem teplota vnitřního kužele, protože to je bod, na který míříte na kov. Vnější plášť chladiče je stále dostatečně horký pro předehřívání obrobků a pájení. Tři nastavení plamene změní obrázek:
- Neutrální plamen — vyvážený kyslík a acetylen; poskytuje nejvyšší čisté pracovní teplo a je správným nastavením pro prakticky veškeré řezání a svařování.
- Nauhličovací plamen - přebytek acetylenu; běží chladněji, produkuje saze a přidává uhlík. Použijte jej pouze pro speciální případy, jako je kalení plamenem.
- Oxidační plamen - přebytek kyslíku; hoří ostřejším syčením a může být mírně žhavější, ale oxiduje svarový kov a je vyhrazen pro několik bronzových prací.
Takže když někdo uvádí teplotu acetylenového hořáku, myslí tím vnitřní kužel neutrálního plamene. Protože neutrální plamen je referenčním bodem, zbytek tohoto článku jej používá, pokud není uvedeno jinak.
Proč acetylen produkuje nejžhavější plynový plamen
Acetylen (C2H2) uvolňuje při spalování velké množství tepla na jednotku plynu, ale to samo o sobě není důvod, proč vyhrává. Rozhodující vlastností je rychlost plamene. Acetylen-kyslíková reakce se šíří mnohem rychleji než reakce propanu nebo MAPP, takže uvolněná energie se soustředí v malé, intenzivní zóně, místo aby se rozprostřela. Propan dodává více celkové energie na kilogram paliva, ale jeho plamen je širší a chladnější, protože reakce je pomalejší.
| Palivový plyn | Přibližná maximální teplota s kyslíkem |
|---|---|
| Acetylen (C2H2) | 3 100–3 300 °C (5 600–6 000 °F) |
| plyn MAPP | 2 900–3 000 °C (5 300–5 400 °F) |
| Propan (C3H8) | asi 2800 °C (5100 °F) |
| Zemní plyn (metan) | asi 2700 °C (4900 °F) |
Pokud provozujete acetylen s obyčejným vzduchem, teplota klesne zhruba na 2 400 °C (4 400 °F), což je důvod, proč se pro řezání oceli nepoužívají zásoby vzduchu v dílně. Vysoká teplota v kombinaci s koncentrovaným uvolňováním tepla je také důvodem, proč acetylen zůstává preferovaným plynem pro tavné svařování oceli spíše než jen pro ohřev.
Co znamená 3 300 °C (6 000 °F) v praxi
Teplota plného plamene není to, co roztaví ocel při řezání. Kyslíko-palivové řezání funguje tak, že se uhlíková ocel přivede na zápalnou teplotu v proudu kyslíku, zhruba 870–980 °C (1600–1800 °F) v závislosti na slitině. Plamen hořáku provádí předehřívání; kyslíková páka pak rozžhavené železo spálí a odfoukne. To je důvod, proč tlustý plech potřebuje delší předehřátí, ale řez pak běží stálou rychlostí.
- Řezání — předehřejte okraj na jasně červenou, poté spusťte kyslíkovou trysku; teplota vnitřního kužele ponechává dostatek rezervy i v chladných dílnách.
- Tavné svařování — vnitřní kužel roztaví základní kov dostatečně rychle, aby se výplňová tyč a základní kov spojily v jedné louži, aniž by došlo k přehřátí okolní oblasti.
- Pájení a stříbrné pájení — ovladatelný vnější plamen rychle ohřívá protilehlé díly a přitom udržuje přídavný kov pod jeho rozsahem tavení, dokud jej nebudete potřebovat.
- Zahřívání, ohýbání a rovnání — široká obálka plamene pomáhá při smršťování a rovnání hřídelí a desek, kde je pomalé, rovnoměrné zahřívání důležitější než maximální teplota.
Stručně řečeno, vysoká špičková teplota vám dává rychlost a kontrolu. Plamen o nižší teplotě, jako je propan, může stále řezat ocel, pokud je operátor trpělivý, ale výrobní závody volí kyslíkoacetylen, protože teplo přichází rychle a lze jej přesně zaměřit.
Proč skutečný plamen běží tepleji nebo chladněji než knižní hodnota
Výrobci uvádějí ideální teploty plamene měřené v laboratoři. Na skutečném pracovním stole několik věcí snižuje pracovní hodnotu od tohoto čísla:
- Poměr plynu — odchylka od neutrálního nastavení změní charakter plamene; nauhličovací plamen ochlazuje zónu a obaluje dílo sazemi.
- Velikost hrotu — špička zvolená pro tenký plech vytváří malý plamen, který vyhladí tlustou desku tepla; špička příliš velká pro danou práci vytváří hluk a plýtvání.
- Stav hrotu — Usazeniny uhlíku, rozstřik nebo poškozené sedlo naruší kužel plamene a prudce sníží účinný přenos tepla.
- Pracovní vzdálenost — vnitřní kužel by měl viset zhruba 2–4 mm od obrobku; příliš daleko vzadu a většina tepla se ztrácí do vzduchu.
- Kvalita dodávky plynu — vlhkost, netěsnosti nebo nesprávné nastavení tlaku způsobují rozstřikování plamene a ochlazování zóny nerovnoměrně.
Žádný z těchto problémů neznamená, že hořák nemůže dosáhnout jmenovité teploty. Znamená to, že nastavení a stav zařízení určují, co skutečně získáte na obrobku.
Výběr špičky a svítilny, které dodávají teplo
Nejjednodušší způsob, jak ztratit většinu teoretické teplotní výhody acetylenu, je použít špatnou trysku. Acetylenové řezné hroty mají menší průchody plynu než propanové hroty a nelze je vyměňovat mezi typy paliv. Pro každou práci sladte tři věci: sérii hrotů s hořákem, velikost hrotu s tloušťkou desky a řezací nástavec s třídou rukojeti (lehká, střední nebo těžká). V naší vlastní produkci vidíme, že nevhodná sada je téměř vždy důvodem, proč obchod hlásí, že baterka „není dostatečně horká“.
Acetylenové špičky jsou vyráběny v mnoha číslovaných sériích, aby vyhovovaly různým značkám hořáků a regionálním normám. Pokud nastavujete stanici, stojí za to si přečíst pokyny k výběru a údržbě špiček a trysek hořáku abyste si hned napoprvé objednali správnou velikost sedadla a vrtání plynu.
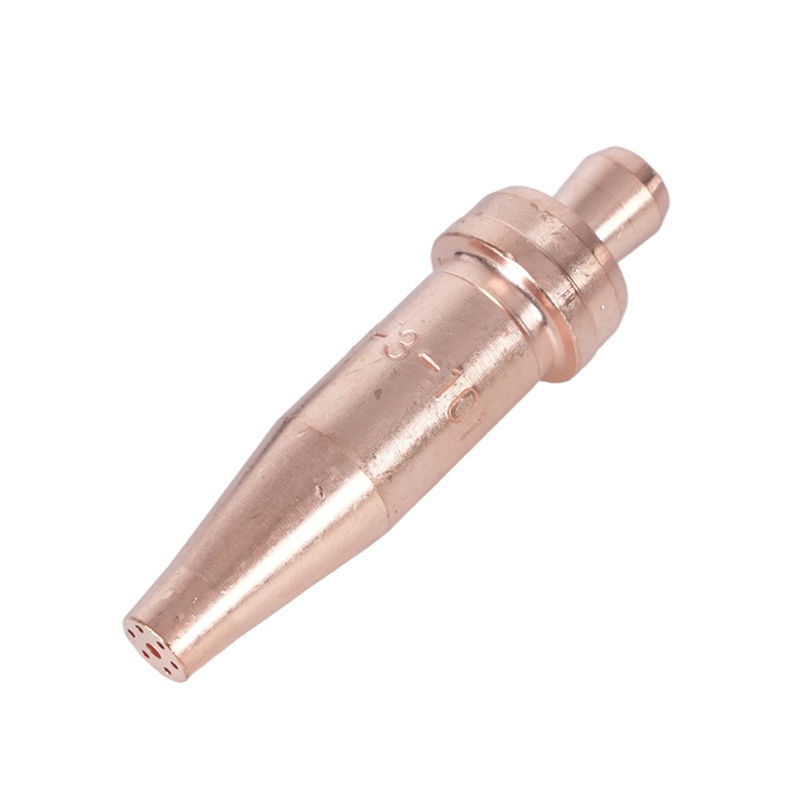
 Špičky acetylenového řezacího hořáku řady 1-101 Tyto standardizované 76mm acetylenové špičky se hodí pro více modelů hořáků a manipulují s ocelí od 5 do 200 mm, což z nich dělá praktickou volbu při výběru správné velikosti špičky pro vaši stanici. Zobrazit produkt →
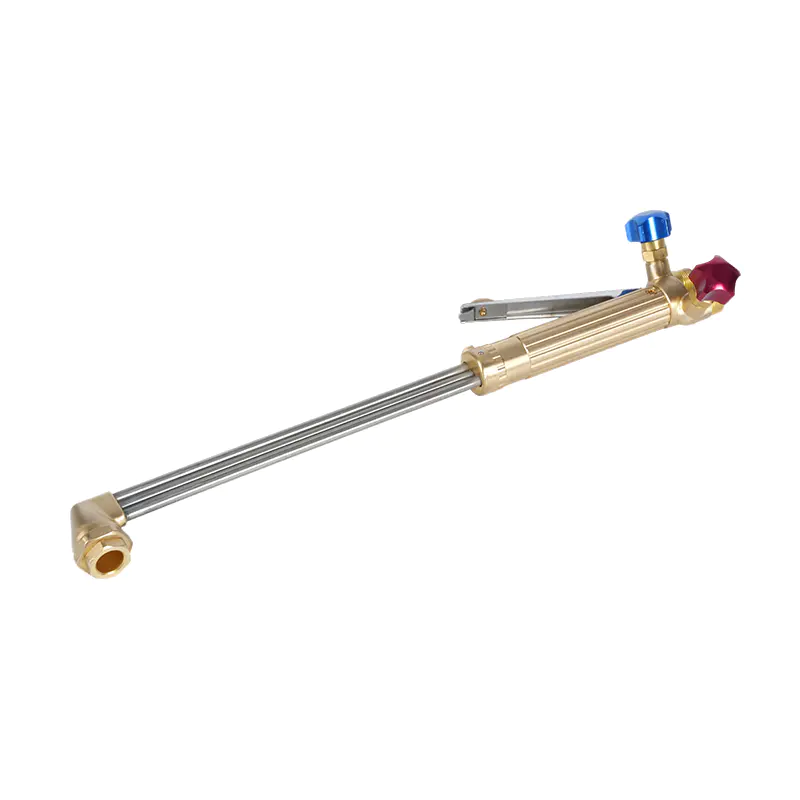
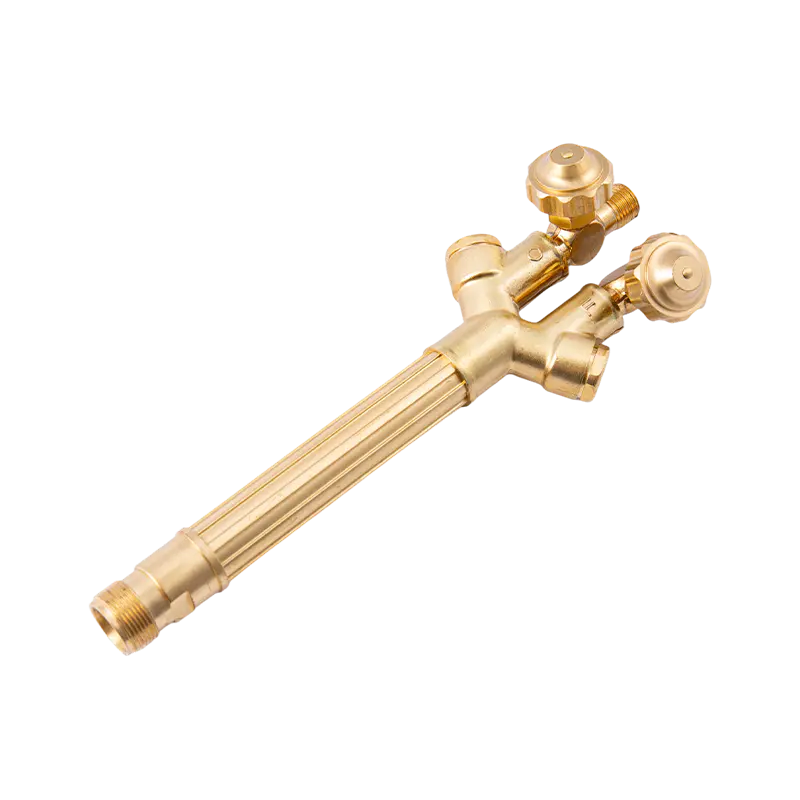
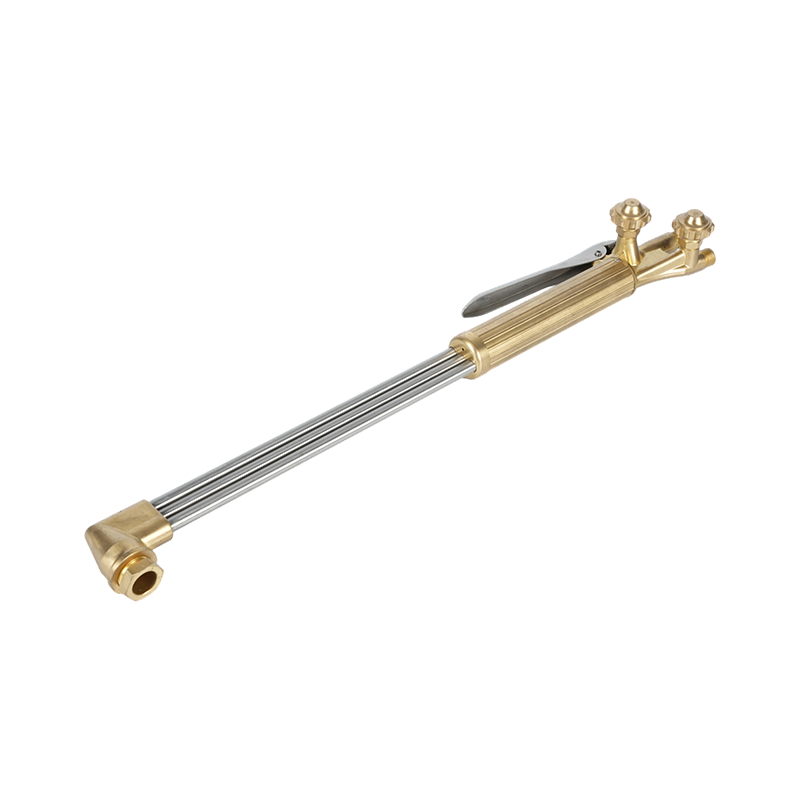
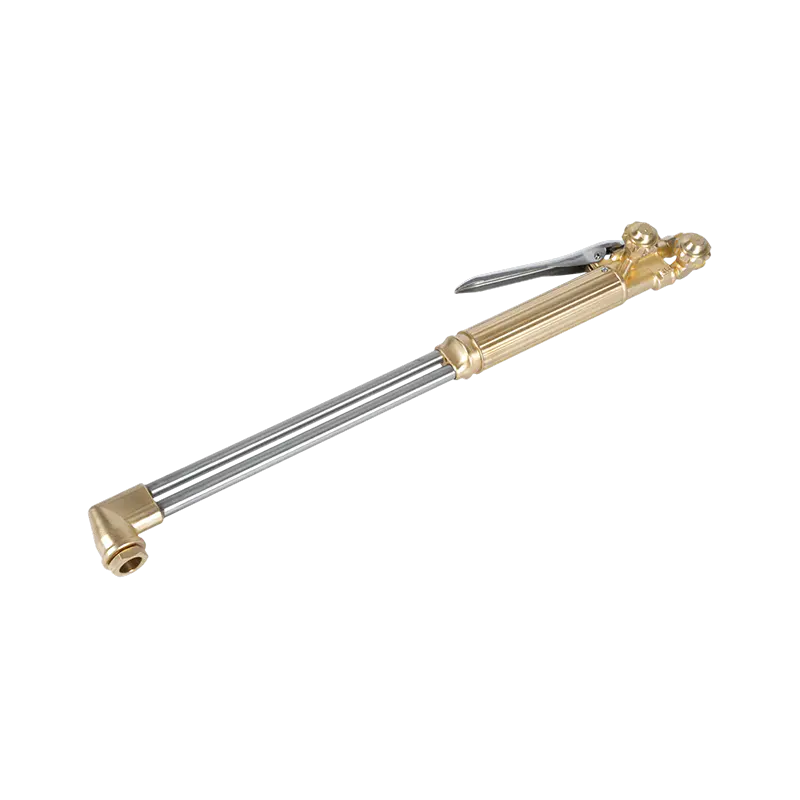
Na straně hořáku je výkonný řezací hořák tím správným základem pro každodenní řezání oceli: pevně drží nástavec, zajišťuje rovnoměrný průtok plynu a zvládne silnější plech s kratší dobou předehřívání. Pro uživatele pracující s kyslíko-acetylenem i propanem je praktický hořák určený k přepínání mezi dvěma plyny za předpokladu, že se nástavec a hroty vymění společně.
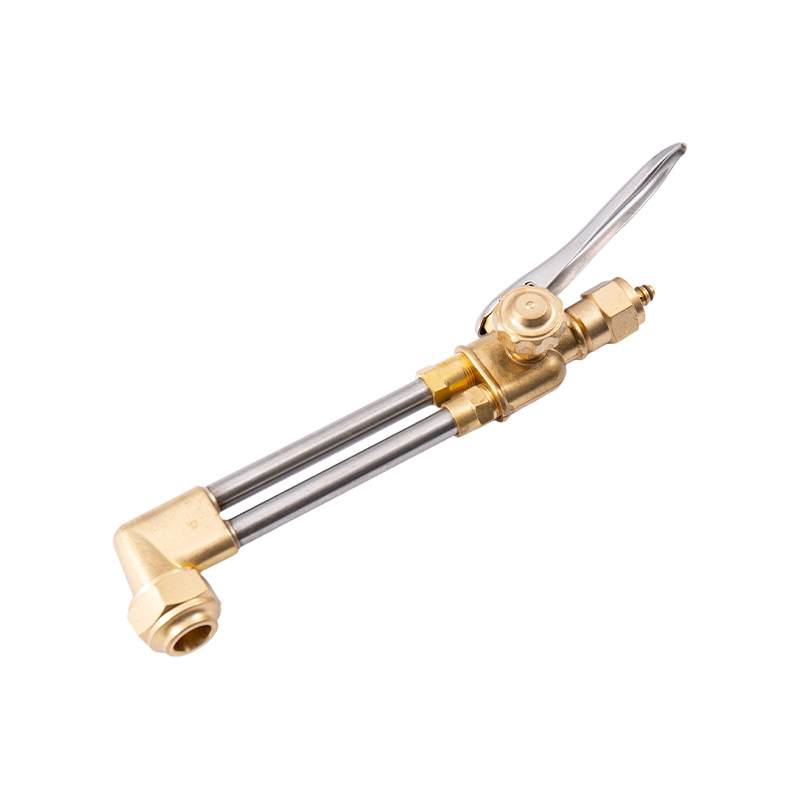
 Sada hořáku A217 Heavy Duty Oxy Acetylen Propan Tato sada pro velké zatížení spojuje nástavec A212 s rukojetí A211 a nabízí plynulé ovládání průtoku plynu pro řezání, pájení nebo zahřívání. Vyhovuje uživatelům, kteří potřebují robustní, všestrannou svítilnu. Zobrazit produkt →
Před nákupem komponent si také zkontrolujte regionální styl: svítilny a hroty v americkém, australském, britském a japonském stylu nejsou zaměnitelné. Nakupujte od výrobce, který splňuje vaše místní normy, takže náhradní špičky zůstanou k dispozici po celou dobu životnosti svítilny.
Bezpečná práce při těchto teplotách
Při 3 300 °C nepředstavuje skutečné riziko plamen samotný, ale vše kolem něj. Zpětné proudění plamene do hadice nebo směšovače vytváří zpětný záblesk, který může během milisekund prasknout vedení nebo poškodit hořák. Standardní ochranou je pojistka proti zpětnému vzplanutí namontovaná na hořáku a na regulátoru plus zpětný ventil tam, kde to předpisy vyžadují.
 Oxy acetylenový tlumič zpětného vzplanutí řady B288 Tato pojistka, navržená tak, aby zabránila zpětným vzplanutím a zpětnému toku plynu, přidává nezbytnou ochranu vaší svítilně a regulátoru. Pomáhá udržovat plynová vedení v bezpečí během vysokoteplotního řezání. Zobrazit produkt →
- Tlak acetylenu — nikdy nenastavujte regulátor acetylenu nad 15 psi (asi 1,0 bar); acetylen se stává nestabilním a může se rozkládat při vyšších tlacích.
- Manipulace s válci — acetylenové lahve udržujte ve vzpřímené poloze, zajistěte je a skladujte mimo zdroje tepla.
- Armatury a hadice — kyslíkové armatury udržujte bez oleje a maziva a před každou těžkou prací zkontrolujte hadice, zda nejsou prasklé.
- Větrání a OOPP — pracujte ve větraném prostoru a používejte svářečské rukavice a stíněnou ochranu očí, které vyhovují práci s plynem.
Nic z toho není při těchto teplotách volitelné. Zachycovač zpětného vzplanutí stojí málo ve srovnání s vedením, které chrání, a stejná logika platí pro řádně vyčištěný hrot: každá součást dráhy plynu je součástí výkonu nástroje.
Pokud nastavujete stanici a chcete jednu spolehlivou odpověď: neutrální kyslíko-acetylenový plamen dosahuje na vnitřním kuželu zhruba 3 100–3 300 °C (5 600–6 000 °F) a pracovní teplota závisí na velikosti hrotu, stavu hrotu a na tom, jak blízko držíte plamen ke kovu. Palivo není limitujícím faktorem; sladění hořáku, špičky, tlakového a bezpečnostního vybavení je.
Pokud získáváte těla hořáků, řezné nástavce nebo náhradní hroty, kontaktujte náš tým s tloušťkou desky, palivovým plynem a regionálním standardem, podle kterého pracujete, a můžete získat komponenty přizpůsobené teplotě plamene, kterou vaše práce skutečně potřebuje.