Zapalte správně seřízený kyslíko-acetylenový hořák a špička vnitřního kužele se nachází někde mezi 5 600 °F a 6 300 °F (3 100–3 480 °C). Díky tomu je acetylén spalovaný s čistým kyslíkem nejžhavějším z běžných palivových plynů používaných v ručních svařovacích a řezacích zařízeních. Ta čísla nejsou jen drobnosti. Řeknou vám, které kovy hořák dokáže svařit, jak rychle dokáže uříznout plech a proč do plynového potrubí patří ochrana proti zpětnému vzplanutí.
Kde je skutečně nejvyšší teplota
Plamen z kyslíko-acetylenového hořáku není jedna stejnoměrná koule tepla. Má ostrý vnitřní kužel, kde se acetylen a kyslík mísí a reagují jako první, a větší vnější obal, který je chladnější. Teplota na špičce vnitřního kužele je údaj, který lidé citují, když říkají, že acetylenový hořák dosáhne asi 5 600 °F. Tato koncentrovaná zóna je místo, kde umístíte práci, když chcete maximální přísun tepla.
Tři běžná nastavení plamene produkují mírně odlišné teploty:
- Neutrální plamen (zhruba stejný kyslík a acetylen): asi 5 600 °F (3 100 °C). Nejlepší pro většinu svařování a pájení, protože nepřidává uhlík ani přebytečný kyslík do svarové lázně.
- Nauhličovací plamen (přebytek acetylenu): kolem 5 000–5 400 ° F. Zanechává zónu bohatou na uhlík, která je užitečná pro navařování, ale ne pro čisté ocelové svary.
- Oxidační plamen (přebytek kyslíku): může dosáhnout horní části rozsahu, až asi 6 300 °F. Hoří žhavěji, ale přidává kyslík; používá se především pro opracování mosazi a bronzu a některé řezné operace.
Čistý acetylen hořící na vzduchu, bez kyslíkové láhve, dosahuje pouze asi 4 000 °F (2 200 °C). Přívod kyslíku je to, co tlačí plamen za 5 000 °F, a proto je plně kyslíko-acetylenová souprava standardem pro seriózní řezání a svařování.
Jak se acetylen srovnává s jinými palivovými plyny
Acetylen není jediné palivo, které můžete vložit do hořáku, ale produkuje nejvyšší teplotu plamene při neutrálním nastavení. Pokud vážíte acetylen s levnějším palivem, jako je propan nebo propylen, teplotní rozdíl vysvětluje většinu rozdílu ve výkonu.
| Palivový plyn | Teplota kyslíko-palivového plamene (cca) | Typické použití |
|---|---|---|
| Acetylen | 5 600–6 300 °F (3 100–3 480 °C) | Řezání, svařování, pájení, ohřev |
| Propan | ~4100 °F (2250 °C) | Řezání, ohřev, pájení |
| Propylen | ~5200 °F (2870 °C) | Řezání, topení |
| plyn MAPP | ~5300 °F (2930 °C) | Pájení, pájení, lehké řezání |
| Vzduch-acetylen | ~4 000 °F (2 200 °C) | Lehké pájení, pájení, HVAC práce |
Propan leží zhruba 1500 °F pod acetylenem, když jsou oba spalovány kyslíkem. Stále můžete řezat ocelové plechy propanem, ale předehřívání trvá déle, řezné rychlosti klesají a potřebujete specifické propanové hroty. Acetylen také vytváří koncentrovanější tepelnou zónu, a proto se k němu montéři stále vracejí, když záleží na kvalitě a rychlosti svaru.
Co tyto teploty znamenají pro kov
Teplota plamene nastavuje strop; co se skutečně stane, závisí na tom, kolik tohoto tepla se dostane k obrobku. Zde jsou přibližné body tání ve srovnání s tím, co může hořák dodat:
| Materiál | Bod tání (cca) | Výsledek oxy-acetylen |
|---|---|---|
| hliník | ~1 220 °F (660 °C) | Snadno se taví; hořák používaný pro tvrdé pájení a tenké práce |
| Mosaz / bronz | ~1 700–1 900 °F | taveniny; běžně pájené oxidačním plamenem |
| Měď | ~1 980 °F (1 084 °C) | taveniny; hořák používaný pro pájení a ohřev |
| Litina | ~2200 °F (1200 °C) | taveniny; lze svařovat litinovými tyčemi |
| Uhlíková ocel | ~2 500–2 800 °F (1 370–1 540 °C) | Snadno svařuje a řeže |
| Wolfram | ~6 170 °F (3 410 °C) | Nelze roztavit ruční svítilnou |
Tabulka také odpovídá na otázku, která se často objevuje: pokud plamen dosáhne 6 300 °F a wolfram taje při teplotě přibližně 6 170 °F, proč pochodeň nemůže roztavit wolfram? Protože obrobek nikdy nevidí maximální teplotu plamene. Horký vnitřní kužel je malý a teplo se neustále ztrácí do okolního vzduchu, těla hořáku a vedení samotným kovem. Protáhněte plamenem 6 000 °F přes blok wolframu a povrch se velmi zahřeje, ale nemůže akumulovat dostatek energie, aby dosáhl bodu tání, než se teplo rozptýlí.
Pro řezání oceli není nutné roztavit celý plech. Hořák předehřeje ocel na zhruba 1 600–1 800 °F, dokud se nerozzáří jasně červeně, poté kyslíková páka vyšlehá na místo čistý kyslík. Ocel hoří ve smyslu rychlé oxidace a roztavený oxid vyfukuje ze zářezu. To je důvod, proč má řezací hořák samostatný proud kyslíku, a proto na konstrukci řezné špičky záleží stejně jako na teplotě plamene.
Faktory skutečného světa, které mění teplo, které dodáváte
Dvě stejné svítilny se mohou chovat velmi odlišně v závislosti na spotřebním materiálu a nastavení plynu. Pokud má řezný hrot špatnou velikost, sedlo je proříznuté nebo je tlak vypnutý, plamen může vypadat normálně, zatímco obrobek se nikdy dostatečně nezahřeje.
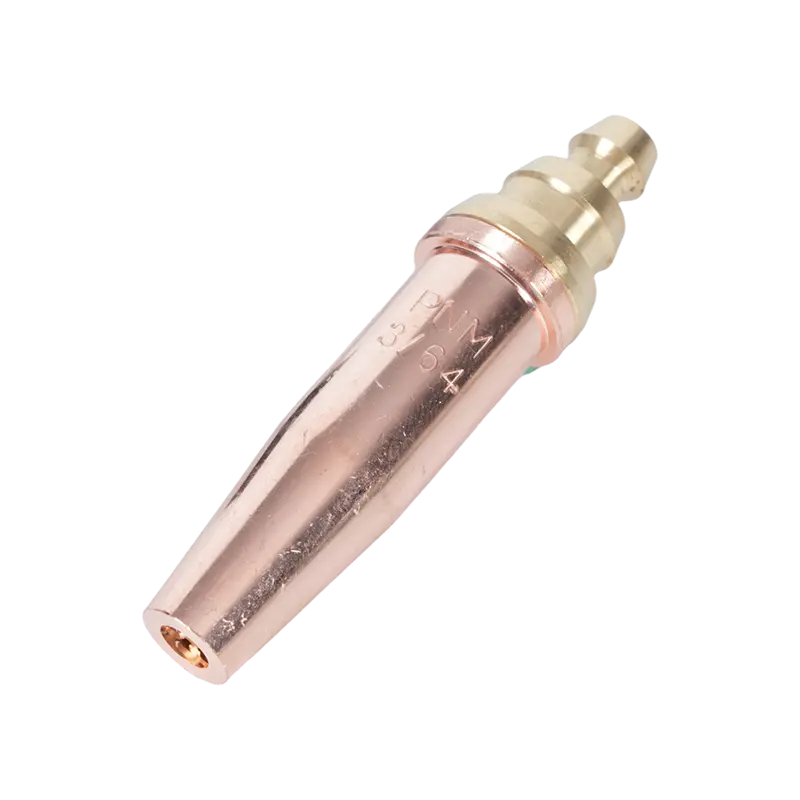
- Velikost a stav hrotu. Špička dimenzovaná na tlustý plech má větší otvory a dodává více tepla. Opotřebovaný nebo špinavý hrot deformuje plamen a zpomaluje řez.
- Tlaky plynu. Příliš nízká a plamen praskne nebo běží zpět; příliš vysoko a zvedne se od špičky. Obě podmínky snižují teplo skutečně přenesené na kov.
- Vzdálenost od práce. Nejžhavější zóna je asi 1/8 až 1/4 palce za vnitřní špičkou kužele. Když držíte pochodeň dále, teplota klesá překvapivě rychle.
- Hmotnost obrobku. Těžký odlitek odvádí teplo rychleji než tenký plech. Kompenzujete to větší špičkou nebo delším předehřátím.
- Čistota kyslíku. Obsah kyslíku by měl být alespoň 99,5 %. Znečištěný plyn snižuje teplotu plamene a zanechává drsnou hranu řezu.
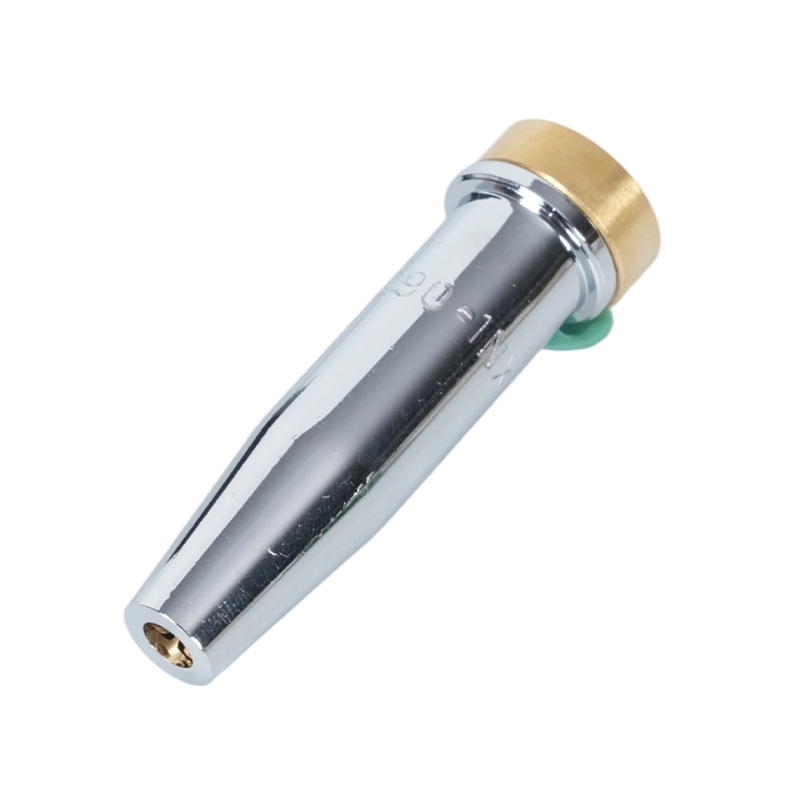
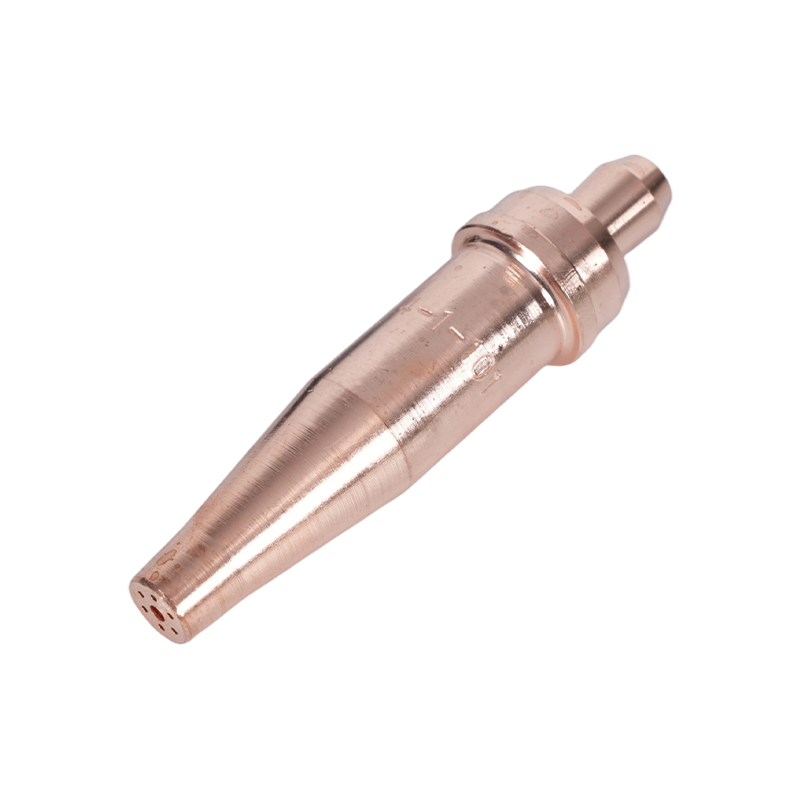
Tyto proměnné jsou důvodem, proč obchody uchovávají v zásuvce různé velikosti špiček. Pro těžký řez na čisté oceli, správně dimenzovaný americký standardní acetylenový hrot, jako je řada 6290, dodává předehřev a řezací paprsek proudí podle potřeby.
 Tryska s acetylenovou řeznou špičkou řady 6290 pro hořáky amerického typu Tento acetylenový hrot pokrývá řezné tloušťky od 1 mm do 300 mm a je vhodný pro hořáky A735 a A623, což z něj činí všestrannou volbu pro obchody, které potřebují jednu trysku pro různé druhy oceli. Zobrazit produkt →
Výběr svítilny, která udržuje plamen konzistentní
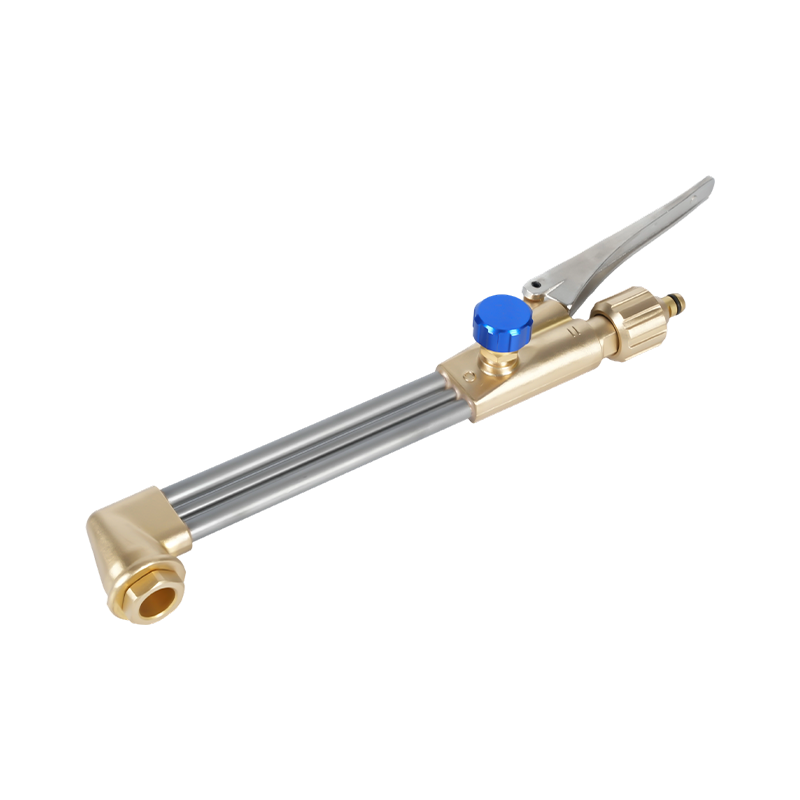
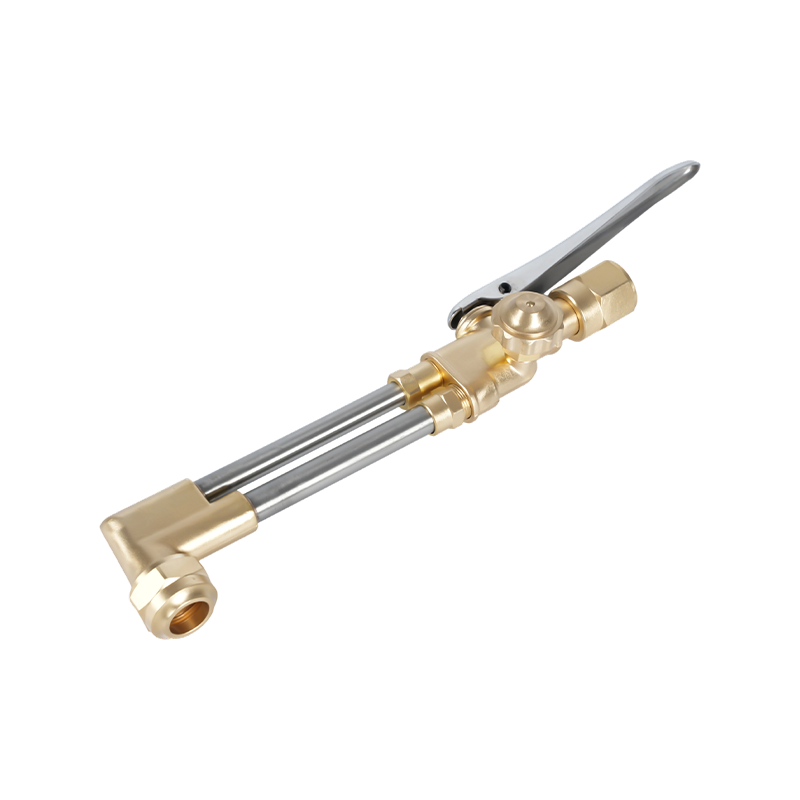
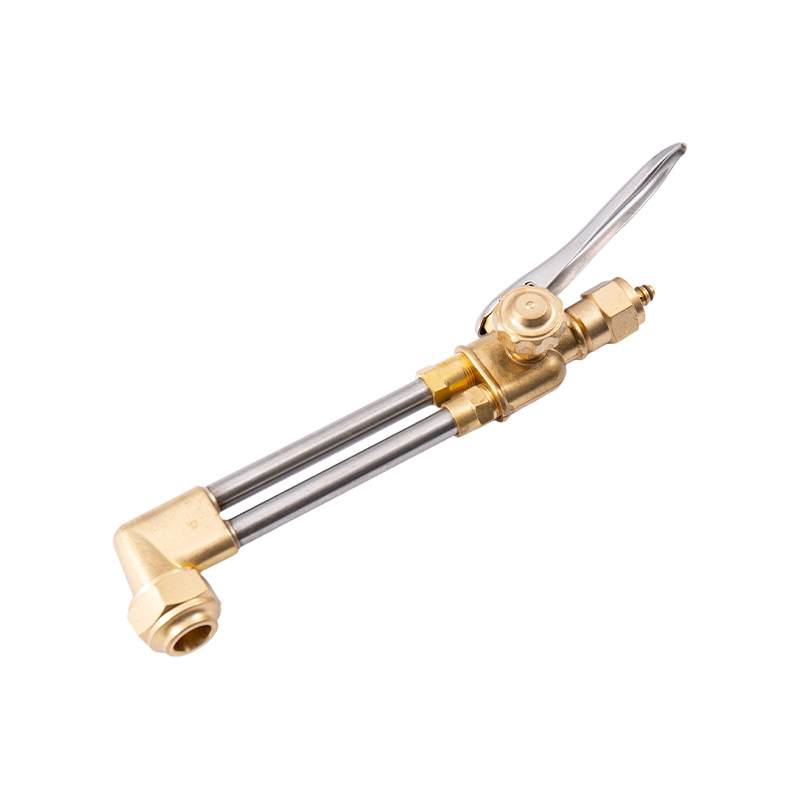
Tělo hořáku a rukojeť jsou zodpovědné za míchání plynů ve správném poměru a udržování plamene v klidu. Dobře postavená ruční svítilna řádně utěsňuje ventily, pevně drží špičku a poskytuje stejné vlastnosti plamene po celá léta. Pro ruční řezání, opravy a údržbářské práce vám poskytuje vysoce výkonný kyslíko-acetylenový ruční hořák třídy B400 pohodlnou délku rukojeti a průtok plynu, který většina obchodů potřebuje.
 B400 Heavy-Duty ruční kyslíko-acetylenový řezací hořák Kovaná mosazná hlava a dvoutrubkový design podporují řezání oceli o tloušťce až 300 mm, s vyměnitelnými acetylenovými a propanovými tryskami pro flexibilní použití v těžkých podmínkách. Zobrazit produkt →
Ať už si vyberete jakoukoli svítilnu, udržujte spotřební materiál vhodný pro danou práci. Řezací nástavec a ruční hořák mohou přijmout stejnou rodinu hrotů, ale jejich vnitřní průchody plynu se liší, proto použijte tabulku hrotů výrobce. Stejný princip pro výběr hrotu a péči o něj je podrobněji popsán v výběr a údržba špiček řezacího hořáku .
Tepelná a zpětná bezpečnost
Teploty v rozsahu 6 000 °F neřežou pouze ocel. Zapálí cokoli hořlavého v okolí a vzplanutí vzplanutí je skutečné riziko. Ke zpětnému vzplanutí dochází, když plamen zmizí zpět do špičky a dále hořel uvnitř těla hořáku nebo hadice, což může během několika sekund zničit zařízení a zranit obsluhu. Nejpřímější ochranou je pojistka proti zpětnému vzplanutí instalovaná mezi hořák a regulátor. Pro práci s kyslíkem a acetylenem kvalitní model, jako je řada B288, zastaví zpětný tok a uhasí plamen předtím, než se dostane do potrubí.
 Oxy-acetylenový tlumič zpětného vzplanutí řady B288 Tato pojistka, nainstalovaná mezi hořákem a regulátorem, zabraňuje šíření plamene a zpětnému toku plynu, čímž poskytuje základní bezpečnost pro kyslíko-acetylenové řezání a svařování. Zobrazit produkt →
Zacházejte s každou lahví jako se zdrojem vysokého tlaku: otevřete acetylenový ventil asi o tři čtvrtiny otáčky, před zapálením propláchněte hadice a v blízkosti kyslíkových armatur nikdy nepoužívejte olej nebo mazivo. Pokud se hořák opakovaně zapaluje, vypněte vše a před opětovným zapálením zkontrolujte špičku, sedlo a hadice. Postupujte podle standardních bezpečnostních opatření pro řezací hořák krok za krokem a mějte na dosah hasicí přístroj.
Acetylénový hořák se zahřeje dostatečně, zhruba 5 600–6 300 °F v kombinaci s kyslíkem, aby svařoval většinu běžných kovů, řezal ocelové plechy a zvládal pájecí a ohřívací práce, kterým se elektrické nástroje jen tak nevyrovnají. Skutečnou dovedností je přeměnit teplotu plamene na užitečné teplo na obrobku: správný hrot, správné nastavení plynu a hořák a bezpečnostní lanko, kterému můžete důvěřovat, za podpory výrobce, který vyrábí svářecí a řezací zařízení in-house.