Svařování tyčí vs. obloukové svařování: Odstranění zmatků
Toto srovnání podrazí lidi ještě předtím, než vůbec začne, protože tyto dvě srovnávané věci nejsou ve skutečnosti samostatné kategorie. Svařování tyčí je druh obloukového svařování — není konkurenční proces vedle něj. "Obloukové svařování" je zastřešující termín pro jakýkoli proces, který používá elektrický oblouk k roztavení kovu a pod tento deštník spadá lepení, MIG, TIG a tavidlo.
To, co většina lidí myslí, když se zeptají „stick vs. oblouk“, je skutečně „stick vs. ostatní procesy obloukového svařování“ – obvykle MIG nebo TIG. Formální název tyče je stíněné obloukové svařování kovů (SMAW), někdy nazývané ruční svařování elektrickým obloukem mimo USA. Mezi staršími řemeslníky si vysloužilo přezdívku „obloukové svařování“ jednoduše proto, že po celá desetiletí to byl obloukový proces, který všichni standardně používali.
Jak svařování tyčí (SMAW) vlastně funguje
Tyčová svářečka vede proud přes spotřební elektrodu – kovovou tyč potaženou tavidlem – drženou ve svorce. Náraz tyče na obrobek vytvoří oblouk a teplo taví jak základní kov, tak tyč samotnou. Když se povlak tavidla spálí, vytváří kolem svarové lázně ochranný plyn a zanechává za sebou vrstvu strusky na chladícím kovu, což obojí zabraňuje kontaminaci spoje atmosférickým kyslíkem a dusíkem.
Tato vrstva strusky je kompromisem za to, jak shovívavý je proces. Na rozdíl od MIG nebo TIG, které potřebují ochranný plyn přiváděný přes pistoli a relativně čistý povrch, aby dobře fungovaly, může tyčová elektroda propálit přímo okuje, lehkou rez nebo barvu a přesto produkovat dobrý svar. Cena je krok štípání a čištění drátěným kartáčem po každém průchodu, aby se odstranila struska, než půjde další dolů.
Stick vs. ostatní procesy obloukového svařování: MIG, TIG, Flux-Core
Jakmile je hůl správně zarámována jako jeden proces obloukového svařování mezi několika, je užitečnější srovnání, jak se srovnává s ostatními v metrikách, které skutečně ovlivňují práci.
| Faktor | Stick (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Náklady na vybavení | Nejnižší | Mírný | Nejvyšší |
| Venkovní/větrné použití | Výborně | Chudák | Chudák |
| Nutná příprava povrchu | Minimální | Významné | Významné |
| Čištění po svařování | Nutné štípání strusky | Minimální | Minimální |
| Nejlépe na silném materiálu | Ano, přes ⅜ palce | Lepší na tenkém materiálu | Lepší na tenkém materiálu |
| Křivka učení | Mírný to steep | Nejjednodušší | Nejstrmější |
Největší strukturální výhodou Stick je nezávislost – žádná láhev s ochranným plynem znamená, že žádný plyn nebude odfouknut větrem a stroj s tyčí může být dostatečně malý, aby se dal přenést na místo práce na kole. MIG vyměňuje tuto přenositelnost za rychlost a mnohem kratší křivku učení, což je důvod, proč dominuje výrobě obchodů. TIG vyměňuje rychlost za kontrolu a kvalitu svaru, takže je to volba, kdy na vzhledu a přesnosti záleží více než na rychlosti výroby.
Když je svařování tyčí to pravé
Stick si vydělává v situacích, kdy ostatní procesy bojují. Venkovní stavební práce, opravy farem a rančů, stavba potrubí a práce v terénu obecně upřednostňují palici, protože ve vánku se neztratí žádný ochranný plyn. Tlustší konstrukční ocel – deska a nosník přes ⅜ palce – dobře snáší tyčový svar a proces si poradí se špinavým, rezavým nebo natřeným kovem, který by bez předchozího rozsáhlého broušení zničil kvalitu svaru MIG.
Vyhrává také v jednoduchosti vybavení. Tyčová svářečka, hrst elektrodových krabic a zemnící svorka je kompletní sestava, která se vejde do korby nákladního auta, což je důležité pro každého, kdo provádí opravy mimo pevnou dílnu.
Beyond the Arc: Co dalšího svařovna potřebuje
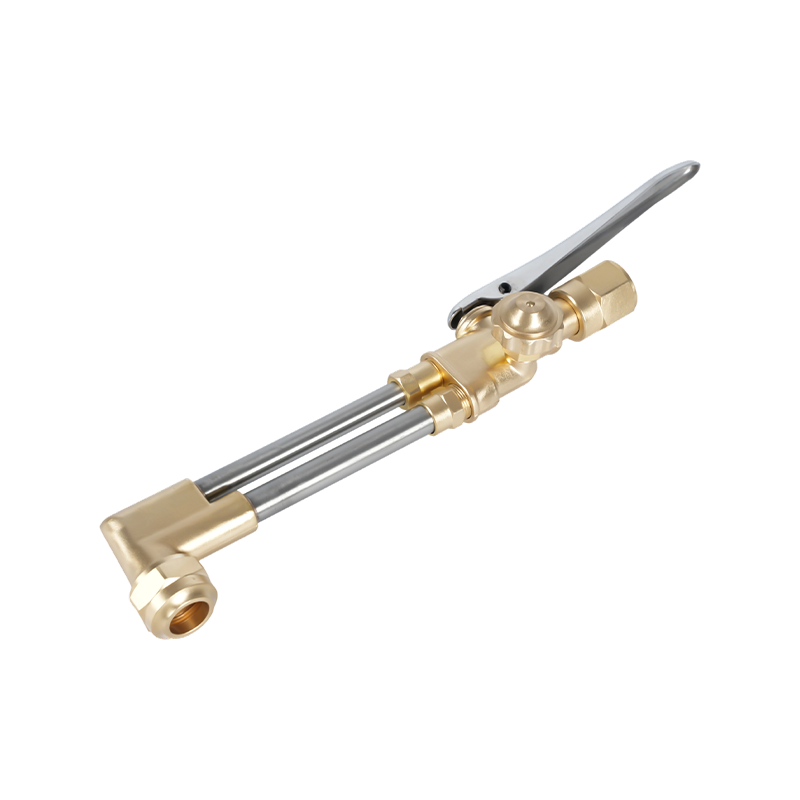
Výběr obloukového procesu je pouze jednou částí pracovního postupu. Většina úloh svařování tyčí začíná a končí kroky, které nemají nic společného se samotným obloukem. Ocel je obvykle potřeba nařezat na požadovanou velikost předtím, než se dostane na svařovací stůl, kde je ruční řezací hořáky pro přípravu a dimenzování oceli před svarem pojďte dál — řezání kyslíkem zůstává standardním způsobem řezání tlustých plechů na místě bez plazmového stolu.
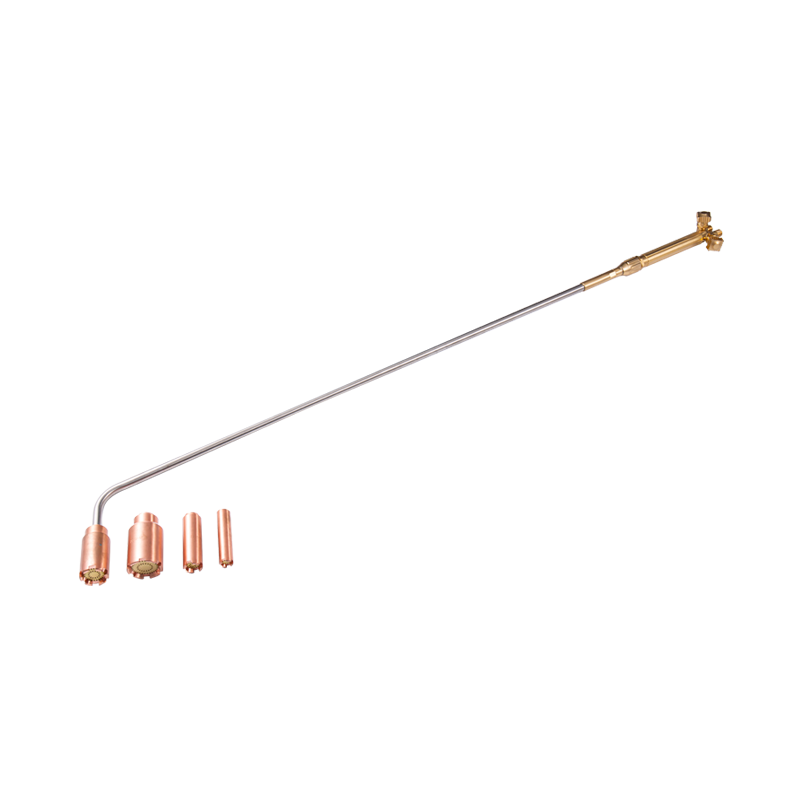
Tlusté sekce také těží z průchodu předehřátím předtím, než se elektroda vůbec dotkne spoje, protože zahřátí studené oceli na teplotu snižuje riziko praskání při chladnutí svaru. Kyslíko-palivový topný hořák pro předehřívání tlusté oceli před svařováním rukojeti, které šlapou na materiál příliš těžký na to, aby se jednoduchý hrot svítilny rovnoměrně zahřál. Záleží také na správné velikosti plamene pro danou práci – špičky řezacího hořáku přizpůsobené tloušťce kovu udržujte řez čistý a omezte plýtvání plynem jak na přípravné, tak na ořezávací práce po svařování.
Zůstaňte v bezpečí kolem zařízení pro obloukové svařování
Obloukové svařování s sebou nese svá vlastní rizika odděleně od jakékoli práce s kyslíkem a palivem probíhající ve stejné dílně. Elektrický šok je primárním problémem zejména u tyčového vybavení a Standard OSHA pro obloukové svařování a řezání stanovuje požadavky na uzemnění, umístění držáku elektrody a stav kabelu, aby se toto riziko snížilo.
Tam, kde svařování tyčí sdílí pracovní prostor s kyslíko-palivovým řezacím nebo topným zařízením, vyžaduje bezpečnost na straně plynu stejnou pozornost. A řádně ohodnoceno regulátor tlaku plynu udržuje tlak v láhvi v bezpečných mezích pro hořák po proudu a zachycovače zpětného vzplanutí, které zabraňují šíření požáru zpět do plynového potrubí jsou neobchodovatelné na jakékoli hadici vedoucí k otevřenému plameni. Chcete-li se blíže podívat na zvláštní opatření týkající se hořáku, náš průvodce bezpečnostními opatřeními pro provoz řezacího hořáku pokrývá hlouběji OOP, řízení plynu a údržbu.