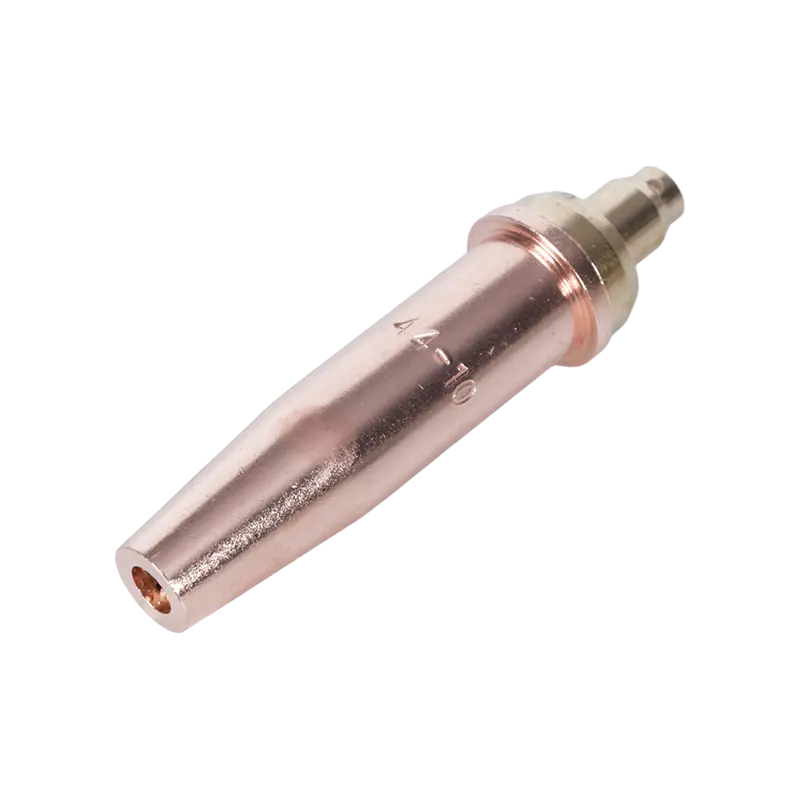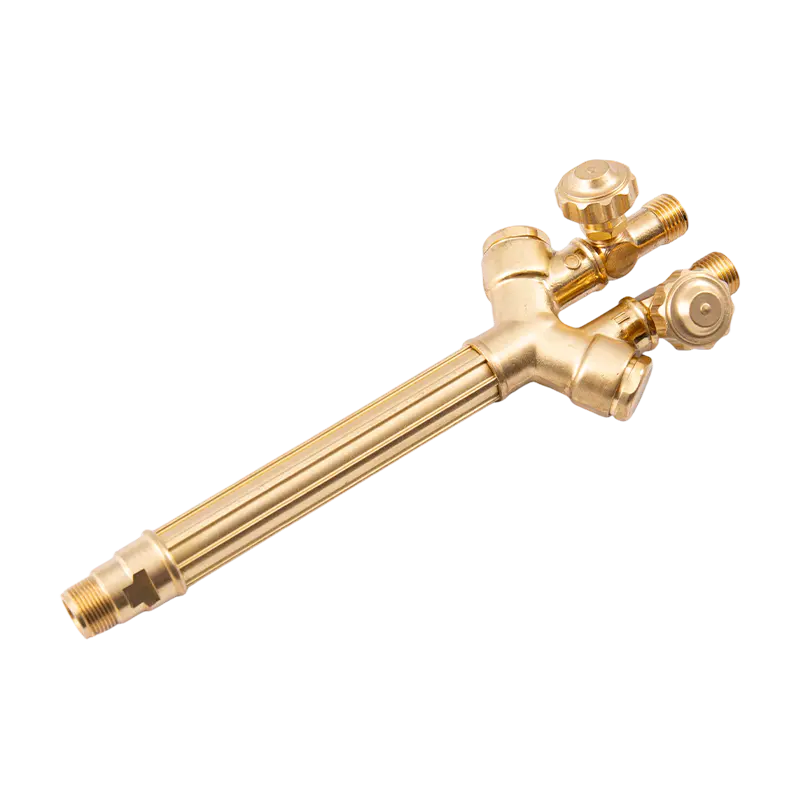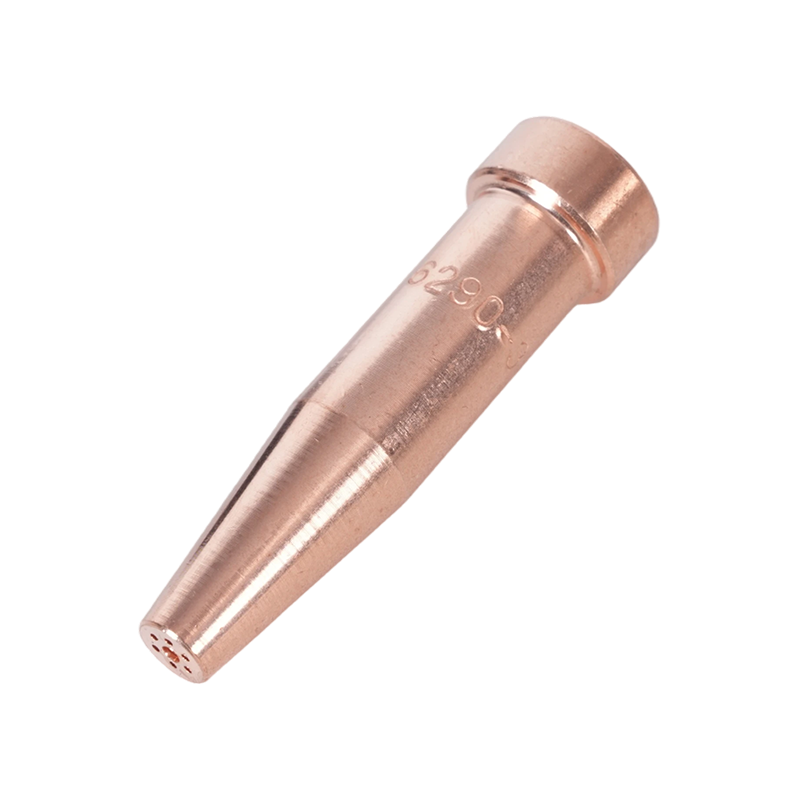
Zeptejte se kteréhokoli výrobce, jak je horký kyslíko-palivový řezací hořák, a uslyšíte různé odpovědi v závislosti na tom, zda mluví o plameni, oceli nebo samotném řezu. Přímá odpověď je, že kyslík-acetylenový plamen dosahuje zhruba 3160 °C (5720 °F) na vnitřním kuželu, zatímco plamen kyslík-propan vrcholí kolem 2828 °C (5120 °F). Praktická odpověď je užitečnější: teplota, která ve skutečnosti vytváří čistý řez, je nižší, protože kyslíko-palivové řezání je řízeno reakcí kyslík-ocel, nikoli plamenem tajícím materiál.
Teplota plamene palivovým plynem
Níže uvedené hodnoty teploty předpokládají neutrální plamen, suché plyny a hořák v dobrém stavu. Jsou to referenční body, ne zaručené hodnoty pro každou trysku na každé rukojeti.
| Palivový plyn | Maximální teplota plamene v kyslíku | Typické použití |
|---|---|---|
| Acetylen | přibližně 3160 °C (5720 °F) | Řezání, svařování, pájení; koncentrované teplo |
| Propan | přibližně 2828 °C (5120 °F) | Řezání, ohřev, šátkování; větší předehřev |
| Propylen | přibližně 2850 °C (5160 °F) | Řezání, pájení; dobrá rovnováha |
| plyn MAPP | přibližně 2900 °C (5250 °F) | Pájení, řezání, pájení |
| Zemní plyn | přibližně 2770 °C (5020 °F) | Velkoobjemové řezání rostlin |
Acetylen si stále drží nejvyšší pozici pro koncentrovaný přívod tepla. Propan produkuje širší plamen, který může předehřát širší oblast, ale snižuje maximální teplotu. To je důvod, proč mnoho obchodů drží obojí: acetylen pro jemné řezání a svařování, propan pro těžké předehřev a běžné výrobní řezání.
Čtení vnitřního kužele
Vnitřní kužel neutrálního kyslíko-acetylenového plamene je nejžhavější oblastí. Když nastavíte hořák z nauhličovacího plamene na neutrální plamen, vnitřní kužel se ostře vymezí a teplota se vyšplhá blízko maxima. Měkký, členitý kužel znamená, že směs není správná a efektivní teplota řezání klesá, i když se tlak plynu nezměnil.
Acetylen versus propan v praxi
Tabulka vysvětluje, proč se používá acetylen, když je potřeba koncentrovaný zdroj tepla. Propan stojí méně a poskytuje měkčí, větší plamen. Pro řezání ocelového plechu může fungovat kterýkoli plyn, ale design hrotu musí odpovídat plynu. Špička dimenzovaná pro acetylen nevytváří správnou strukturu plamene s propanem a naopak.
Proč teplota řezání není teplotou plamene
Kyslíko-palivové řezání neroztaví ocel. Pomocí předehřívacího plamene přivede nízkouhlíkovou ocel na její zápalnou teplotu a poté nasměruje vysokotlaký proud kyslíku do vyhřívané zóny. Železo rychle oxiduje a uvolňuje teplo, které udržuje řezání pod povrchem.
Předehřejte a řezací proud kyslíku
U nízkouhlíkové oceli stačí předehřev přivést malou zónu na zhruba 870 °C až 930 °C (1 600 °F až 1 700 °F). Jakmile řezný kyslík proudí, oxidační reakce dodává většinu tepla, které udržuje řez v pohybu. To je důvod, proč řezací hořák může proříznout tlustou desku, i když samotný plamen nedokáže tu samou desku rychle roztavit.
Proč žhavější plamen není vždy rychlejší řez
Příliš horký plamen může roztavit horní okraj dříve, než proud kyslíku vytvoří čistý řez. Výsledkem je zaoblená horní hrana, těžká struska a nižší rychlost pojezdu. Správný přístup je nastavit neutrální plamen, použít správnou velikost hrotu pro tloušťku desky a pohybovat se rychlostí, která udržuje řezací kyslík před čárou taveniny.
Čistota kyslíku nastavuje strop
Pro kyslíko-palivové řezání je čistota kyslíku součástí teplotní rovnice. Průmyslový řezný kyslík je běžně 99,5 % nebo lepší. Pokud čistota klesne, oxidační reakce se zpomalí, zářez se stane nerovnoměrným a řez vyžaduje více předehřátí. Hořák může vykazovat správnou teplotu plamene, ale stále špatně řeže, když je přívod kyslíku kontaminován.
To také vysvětluje, proč kyslíko-palivové řezání funguje dobře na nízkouhlíkové oceli, ale ne na nerezové oceli nebo hliníku. Tyto kovy tvoří oxidy, které neudrží stejnou reakci, takže vyšší teplota plamene neusnadňuje jejich řezání.
Praktický výběr svítilny a hrotu
Teplotní čísla jsou nejdůležitější, když jsou připojeny k zařízení. Topný plyn nastavuje tepelný strop, ale špička hořáku řídí, kam je teplo dodáváno a jak stabilní plamen zůstává za podmínek řezání.
Velikost hrotu a tvar plamene
Výběr trysky je prvním místem, kde operátoři pociťují rozdíly v regulaci teploty. Pokud je špička příliš malá, předehřívací plamen postrádá přívod tepla potřebný k udržení teploty vznícení před řezem. Pokud je příliš velký, plamen přehřeje horní okraj a rozšíří zářez. U hořáků amerického typu je spolehlivým výchozím bodem hrot přizpůsobený jak rukojeti hořáku, tak palivovému plynu, jako např. Acetylenové řezné hroty řady 6290 pro hořáky amerického typu . Tyto hroty udržují stabilitu vnitřního kužele, která udržuje teplotu řezání koncentrovanou tam, kde má.
 Acetylenová řezací tryska řady 6290 pro americký typ řezacího hořáku WELDMAN je špičková čínská acetylenová řezací tryska řady 6290 pro dodavatele a společnost amerického typu řezacího hořáku, velkoobchod řady 6290... Zobrazit produkt →
Tělo svítilny a provozní zatížení
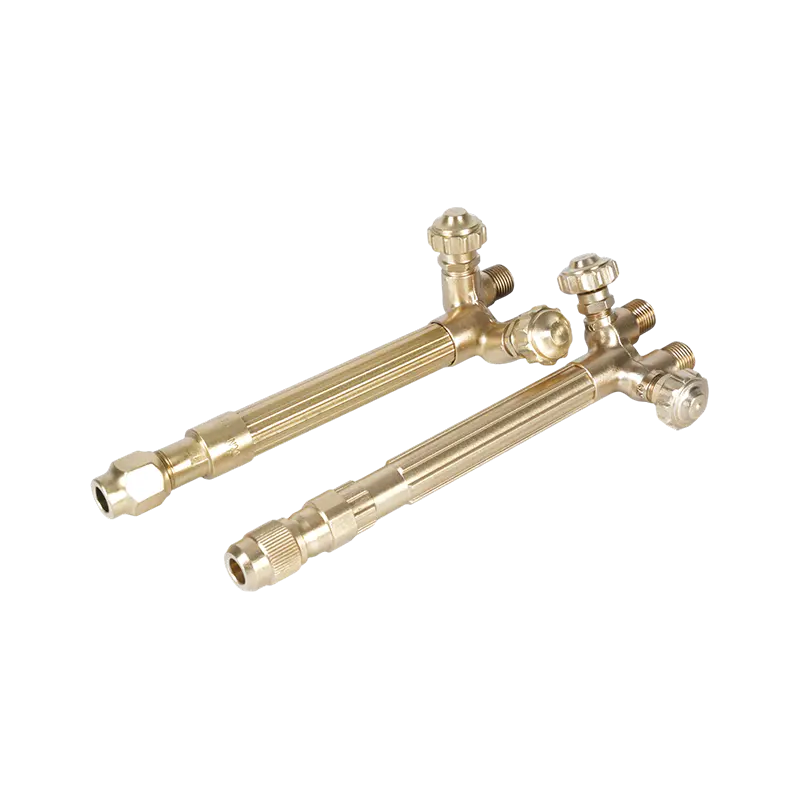
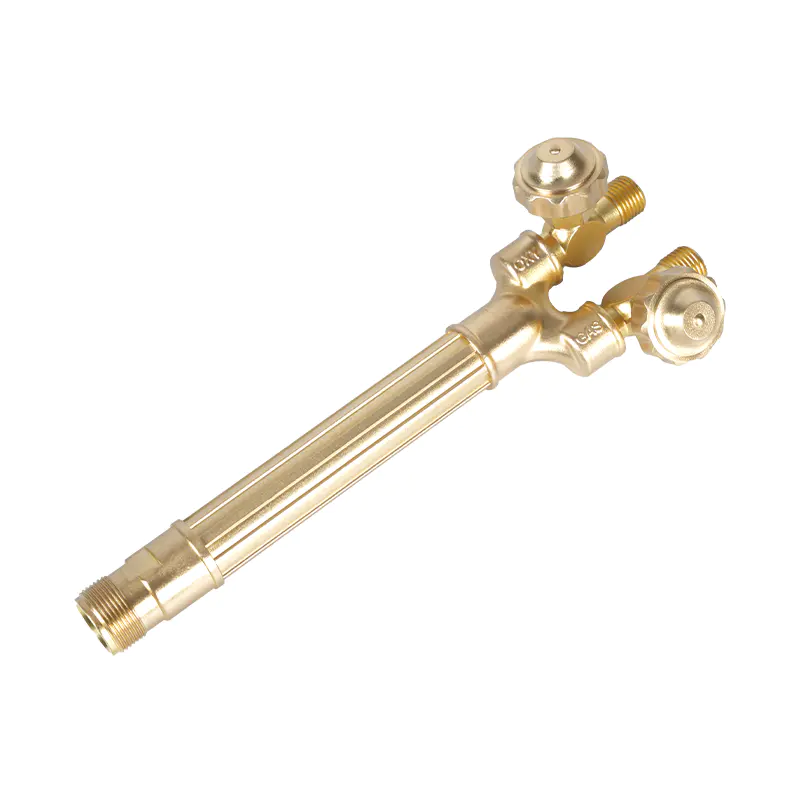
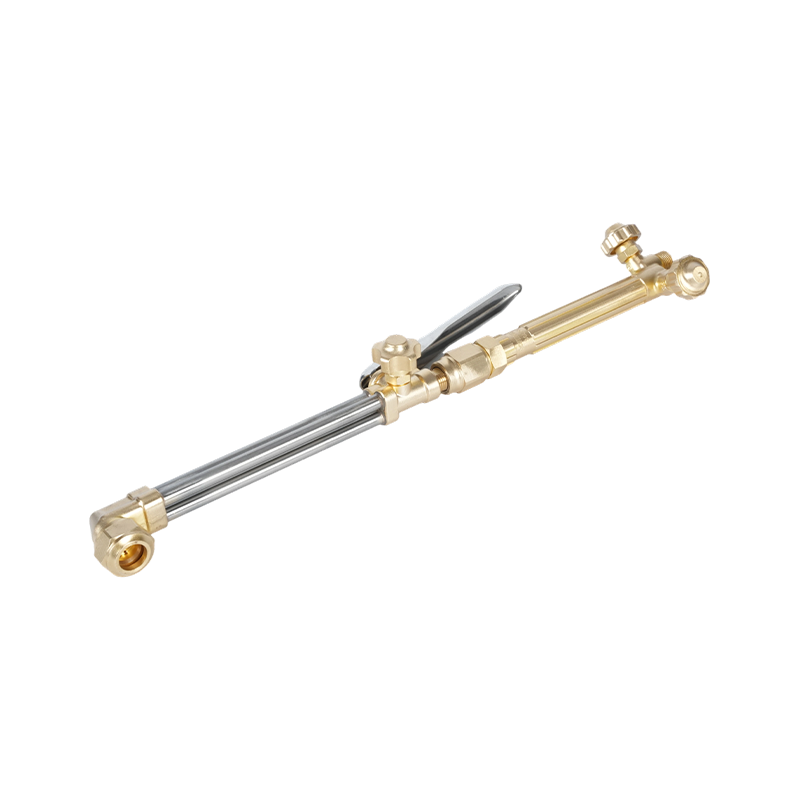
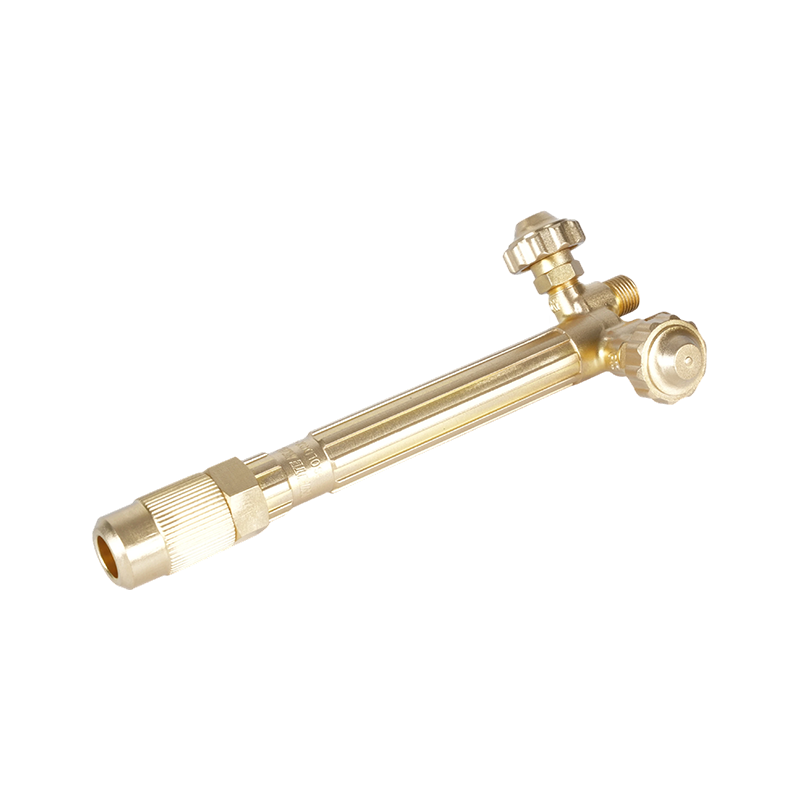
Tělo hořáku také mění pocit teploty v rukou operátora. Lehký hořák může být pohodlný pro krátké práce, ale pro delší řezání na desce má robustní konstrukce stejný úhel špičky s menší únavou obsluhy a zůstává chladnější v blízkosti ventilů. A vysoce výkonný ruční kyslíko-acetylenový řezací hořák se správně zarovnanými trubkami se snadněji ovládá, což zase vytváří konzistentnější teplotu řezu po celé délce desky.
 B400 Heavy-Duty ruční kyslíkový acetylenový řezací hořák Dodavatelé, velkoobchod Com WELDMAN je přední čínský dodavatel a společnost B400 Heavy-Duty ruční kyslíkové acetylenové řezací hořáky, velkoobchodní B400 Heavy-Duty ruční Oxy... Zobrazit produkt →
Nastavení přívodu plynu a regulátoru
Regulátor je součástí teplotního řetězce. Regulátor, který se pohybuje nebo plíží, změní rychlost plynu a tvar plamene, i když špička zůstane stejná. Začněte s tlaky uvedenými pro velikost špičky, nastavte neutrální plamen a poté jemně dolaďujte, dokud nebude vnitřní kužel křupavý. Pro úplnou sekvenci kontrol začněte s naším průvodce výběrem, nastavením a údržbou špičky řezacího hořáku , která pokrývá velikosti trysek, dosedací plochy a běžné chyby při nastavení.
Bezpečnost a manipulace s plynem
Stejně vysoká teplota, díky které je řezání kyslíkem praktické, může během několika sekund způsobit vážný požár. Pár gramů oleje v kyslíkové armatuře, prasklá hadice nebo chybějící pojistka proti zpětnému vzplanutí může z běžného řezu udělat nouzový obchod.
Tlak, ochrana proti zpětnému vzplanutí a hadice
Vysoká teplota plamene je bezpečná pouze tehdy, když palivový plyn nemůže proudit zpět do kyslíkové hadice. Samotné zpětné ventily nezastaví zpětný vzplanutí. Správný kyslíko-acetylenový lapač zpětného vzplanutí, jako je např Kyslíko-acetylenová pojistka proti zpětnému vzplanutí řady B288 zastaví reakci dříve, než se dostane dále po lince. Operátoři také musí pravidelně kontrolovat hadice, armatury lahví a připojení regulátorů. Celá sada pravidel je popsána v našem souhrnu bezpečnostní opatření pro kyslíko-palivový hořák , ale krátká verze je: žádný olej, žádné poškozené hadice, žádné improvizované opravy.
 Dodavatelé tlumičů zpětného vzplanutí acetylenu řady B288, velkoobchodní společnost - NING WELDMAN je přední čínský dodavatel a společnost tlumiče zpětného vzplanutí kyslíku acetylenu řady B288, velkoobchodní společnost tlumiče zpětného zpětného vzplanutí kyslíku acetylenu řady B288... Zobrazit produkt →
Uvedení teploty řezacího hořáku do provozu
Když zvolíte nastavení řezání, použijte tabulku teplot jako výchozí bod, nikoli konečnou odpověď. Topný plyn určuje tepelný strop, konstrukce hrotu řídí, kam je teplo dodáváno, a bezpečnostní zařízení rozhoduje, zda je systém použitelný. Pokud chcete přizpůsobit konfiguraci hořáku, rukojeti a plynu vaší tloušťce desky a pracovnímu cyklu, kontaktujte náš technický tým s vašimi provozními podmínkami.